Параллельно-последовательное движение предметов труда
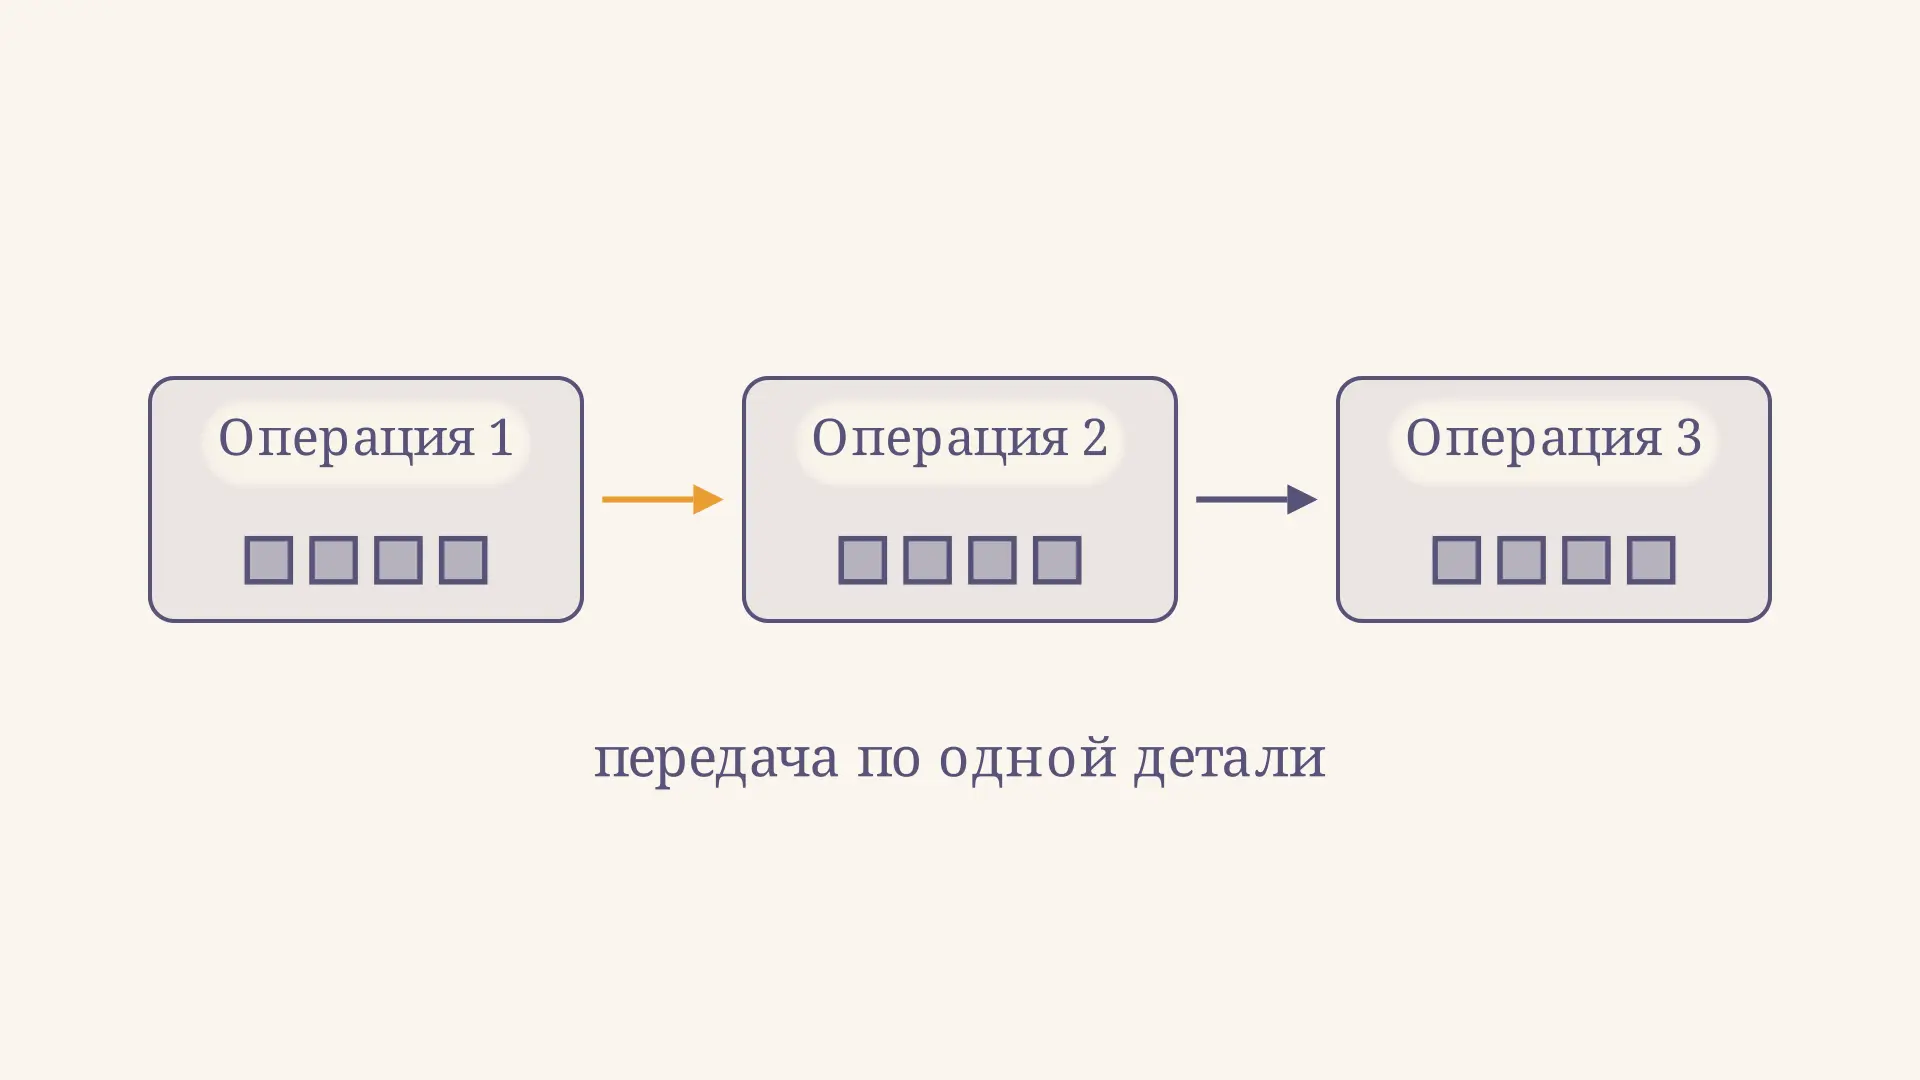
Параллельно-последовательное движение предметов труда - способ организации обработки партии, при котором детали передают на следующую операцию частями, не дожидаясь завершения всей партии, но каждую операцию выполняют над всей партией без перерыва. Поэтому соседние операции частично совпадают во времени, а партия проходит маршрут быстрее, чем при передаче целиком.
В калькуляторе можно изменить размер партии и длительности трёх операций. Он строит график и сравнивает три вида движения при поштучной передаче, одном станке на операцию и отсутствии транспортных задержек. Для начала оставим исходные значения: четыре детали и операции по 3, 2 и 4 минуты.
Как устроено движение партии
Предмет труда - материал, заготовка или деталь, на которую направлена работа. Допустим, партия проходит сверление, обработку поверхности и контроль. При последовательном движении все четыре детали сначала завершают первую операцию и только затем переходят ко второй. Рабочее место второй операции ждёт готовности всей партии.
При смешанном, или параллельно-последовательном, движении передавать детали можно раньше. На рисунке каждая горизонтальная строка - отдельная операция, а деления полосы обозначают обработку отдельных деталей. Золотая линия перемещается по времени: в отдельные моменты она пересекает сразу две полосы. Это означает, что разные детали одной партии одновременно обрабатываются на соседних рабочих местах. Такое совмещение и непрерывную обработку на каждом рабочем месте описывает пособие Владимирского государственного университета.
Слово «параллельно» здесь относится к работе над разными деталями. Одна и та же деталь не может начать следующую операцию раньше окончания предыдущей. «Последовательно» означает, что маршрут сохраняется, а обработка всей партии на каждом рабочем месте идёт непрерывно. Между операциями отдельная деталь всё же может ждать.
Условия формулы и обозначения
Обозначим размер производственной партии через , размер передаточной партии через , число операций через , а время обработки одной детали на операции через . Все времена измеряются в одинаковых единицах. В базовой модели кратно : передаточные партии одинаковы и последняя не является неполной.
Предполагается, что на каждой операции работает одно рабочее место, детали одинаковы, передача происходит мгновенно, а переналадка и другие задержки исключены. Передаточная партия считается доступной следующему рабочему месту только после обработки всех её деталей. Станок, начавший обработку производственной партии, заканчивает её без вынужденных пауз.
Это расчёт технологического цикла, а не обязательно полного календарного производственного цикла. В реальных условиях к нему могут добавляться транспорт, контроль, межсменные перерывы и ожидание других заказов. Планирование во времени полезно сопоставлять с полным резервом работы сетевого графика: он решает другую задачу - показывает допустимый сдвиг работы без увеличения срока проекта.
Формула смешанного цикла
При указанных условиях продолжительность обработки партии составляет:
Первое слагаемое - длительность последовательной обработки: на каждой операции выполняются все деталей. Из неё вычитается выигрыш от перекрытия соседних операций. Для каждой пары берут меньшую из двух длительностей и умножают на число деталей за пределами одной передаточной партии, то есть на .
Например, если времена двух соседних операций равны 3 и 2 минутам, в сумму войдёт 2 минуты, а не разность в одну минуту. Вторая пара 2 и 4 даёт ещё 2 минуты. Это сокращение общего времени относительно передачи всей партии, а не уменьшение трудоёмкости обработки. Суммарное время занятости станков по-прежнему равно .
Если , передавать раньше нечего: вычитаемое равно нулю и получается последовательный цикл. Если , все три вида движения также совпадут. При нескольких станках на операции, неполной последней партии или задержках передачи формулу без уточнения модели применять нельзя: надёжнее построить расписание по доступности партий и оборудования.
Пример расчёта и график
Пусть , , а времена операций равны , и минутам на деталь. Сначала найдём последовательный цикл:
Сумма меньших времён соседних операций равна минуты. Тогда смешанный цикл:
Экономия времени составляет 12 минут, или треть последовательного цикла. В графике первая операция занимает интервал от 0 до 12 минут. Вторая начинается на шестой и заканчивается на четырнадцатой минуте; третья идёт с восьмой до двадцать четвёртой. Последняя точка третьей полосы - завершение всей партии.
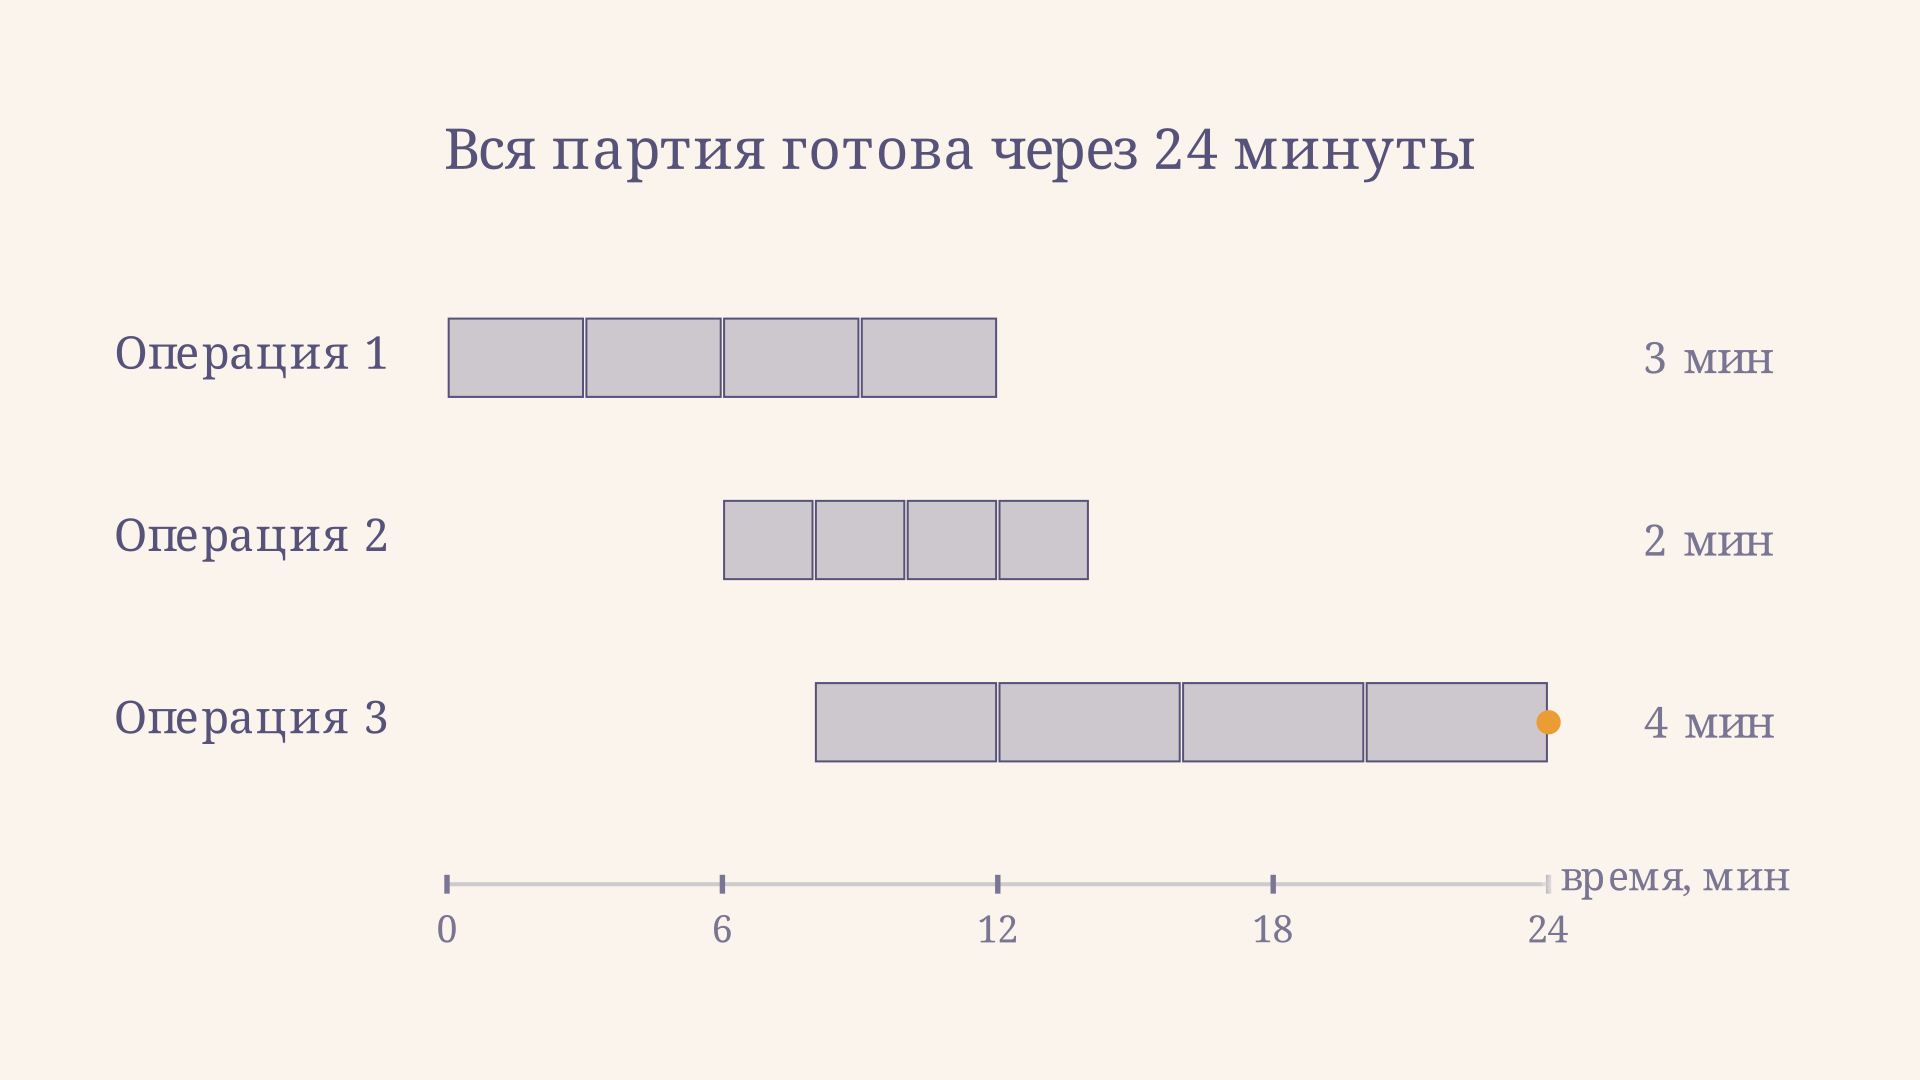
Почему вторая операция не начинается уже на третьей минуте, когда первая деталь готова? Она быстрее первой: если запустить её сразу, после нескольких деталей оборудование останется без работы. Старт на шестой минуте позволяет обработать все четыре детали подряд: последняя поступит ровно к моменту, когда станок будет готов её принять. Третья операция медленнее второй, поэтому может начать работу сразу после готовности первой детали на второй операции, на восьмой минуте.
Как построить расписание вручную
Сначала нарисуйте ось времени и отдельную строку для каждой операции. На первой строке отложите последовательно все передаточные партии. Затем для каждой следующей строки найдите самый ранний старт, при котором ни одна передаточная партия не начнёт обработку до завершения на предыдущей операции и на текущей строке не возникнет перерыва внутри производственной партии.
При равных передаточных партиях это можно проверить для каждой из них. Если предыдущая операция медленнее, непрерывный старт следующей приходится отложить, чтобы она не догнала поставку. Если предыдущая быстрее или равна по длительности, можно начинать после выпуска первой передаточной партии. После построения проверьте готовность каждой партии на границах операций и считайте цикл до конца последней полосы.
Удобно пользоваться формулой для ответа, а графиком - для проверки причин результата. По графику также видно незавершённое производство: переданная деталь может ждать начала следующей операции, даже когда на каждом станке обработка всей партии непрерывна. Такая визуальная проверка помогает не спутать занятость оборудования с фактическим временем прохождения отдельной детали.
Сравнение с другими видами движения
При последовательном движении партия передаётся целиком. Организация проще, но готовые детали ждут обработки остальных. При параллельном движении передаточная партия поступает дальше сразу после готовности, а следующая операция начинает её при доступности станка. Если соседние операции различаются по длительности, внутри обработки партии возможны простои оборудования.
Для одинаковых передаточных партий и тех же допущений параллельный цикл равен . В примере это минута. Смешанный результат - 24 минуты, последовательный - 36. Параллельный способ заканчивает партию раньше, но непрерывная работа на каждой операции не гарантируется. Эти числа нельзя обобщать на произвольные маршруты и реальные ограничения без проверки расписания.
Координация рабочих мест - часть более широкой задачи организации, которую рассматривают и принципы управления Файоля. Выбор способа зависит не только от срока. Меньшие передаточные партии могут ускорить выход первых деталей, но увеличить число перемещений и организационных действий. Как и в проектном треугольнике, сокращение времени стоит оценивать вместе с ресурсами и содержанием работы. Для анализа затрат полезен и кайзен-костинг, хотя сам по себе короткий цикл ещё не доказывает снижения себестоимости.
Частые ошибки
- Вычитают максимум вместо минимума. Для смешанного цикла выбирают меньшую длительность в каждой паре соседних операций; максимум используется в формуле параллельного цикла.
- Считают, что детали обрабатываются одновременно на всех операциях. Одновременно могут идти операции над разными деталями, но порядок обработки каждой детали сохраняется.
- Путают и . Производственная партия проходит весь маршрут, передаточная партия - её часть, которую перемещают за один раз.
- Объявляют расчёт полным календарным сроком. Транспорт, сменность, сбои и очередь к занятому станку в базовую формулу не включены.
- Подменяют время цикла трудоёмкостью. Совмещение операций уменьшает длительность маршрута партии, но не сумму нормативных минут работы всех станков.
FAQ
Можно ли передавать детали по одной?
Да. Тогда , как в примере и калькуляторе. Это минимальный размер передаточной партии в целых деталях, но на практике частые перемещения могут требовать дополнительных ресурсов.
Всегда ли смешанный цикл короче последовательного?
При положительных временах и хотя бы двух операциях он короче, если . При сокращения нет. Вывод относится к приведённой модели без дополнительных задержек.
Почему при смешанном движении возможны запасы между операциями?
Операции имеют разные скорости. Чтобы каждая обработала всю партию без перерыва, часть деталей может накопиться перед следующим рабочим местом. Непрерывность работы оборудования не означает отсутствия ожидания деталей.
Коротко
Параллельно-последовательное движение совмещает соседние операции, сохраняя непрерывную обработку партии на каждом рабочем месте. Для равных передаточных партий выигрыш относительно последовательного цикла равен , умноженному на сумму меньших времён соседних операций. В примере с четырьмя деталями и операциями 3, 2 и 4 минуты цикл равен 24 минутам. Перед применением результата проверьте размер партии, доступность станков и то, какие реальные задержки остались за пределами модели.
Читайте также
Комбинирование производства: формы и примеры
Комбинирование производства объединяет связанные процессы на предприятии. Разбираем его формы, примеры, отличия от кооперирования, выгоды и ограничения.

ABC-анализ запасов: расчёт и пример
ABC-анализ запасов по стоимости годового расхода: формулы, пример с накопленными долями, правило границ групп A, B и C и применение результатов на складе.

Анализ деловой активности предприятия: формулы и пример
Как провести анализ деловой активности предприятия: рассчитать оборачиваемость активов, запасов и долгов, определить финансовый цикл и объяснить результаты на примере.
Анализ использования материальных ресурсов: пример
Как провести анализ использования материальных ресурсов: рассчитать расход на единицу, материалоёмкость и отклонение от нормы, разобрать причины и резервы экономии.
Анализ рентабельности предприятия: формулы и пример
Как провести анализ рентабельности предприятия: рассчитать показатели продаж, затрат, активов и капитала, сопоставить периоды и объяснить изменения на примере.

Экономия от снижения себестоимости: формула и расчёт
Как рассчитать экономию от снижения себестоимости единицы и всего выпуска, выбрать сопоставимую базу, учесть несколько изделий и расходы на внедрение.