Сварочные напряжения и деформации: причины и виды
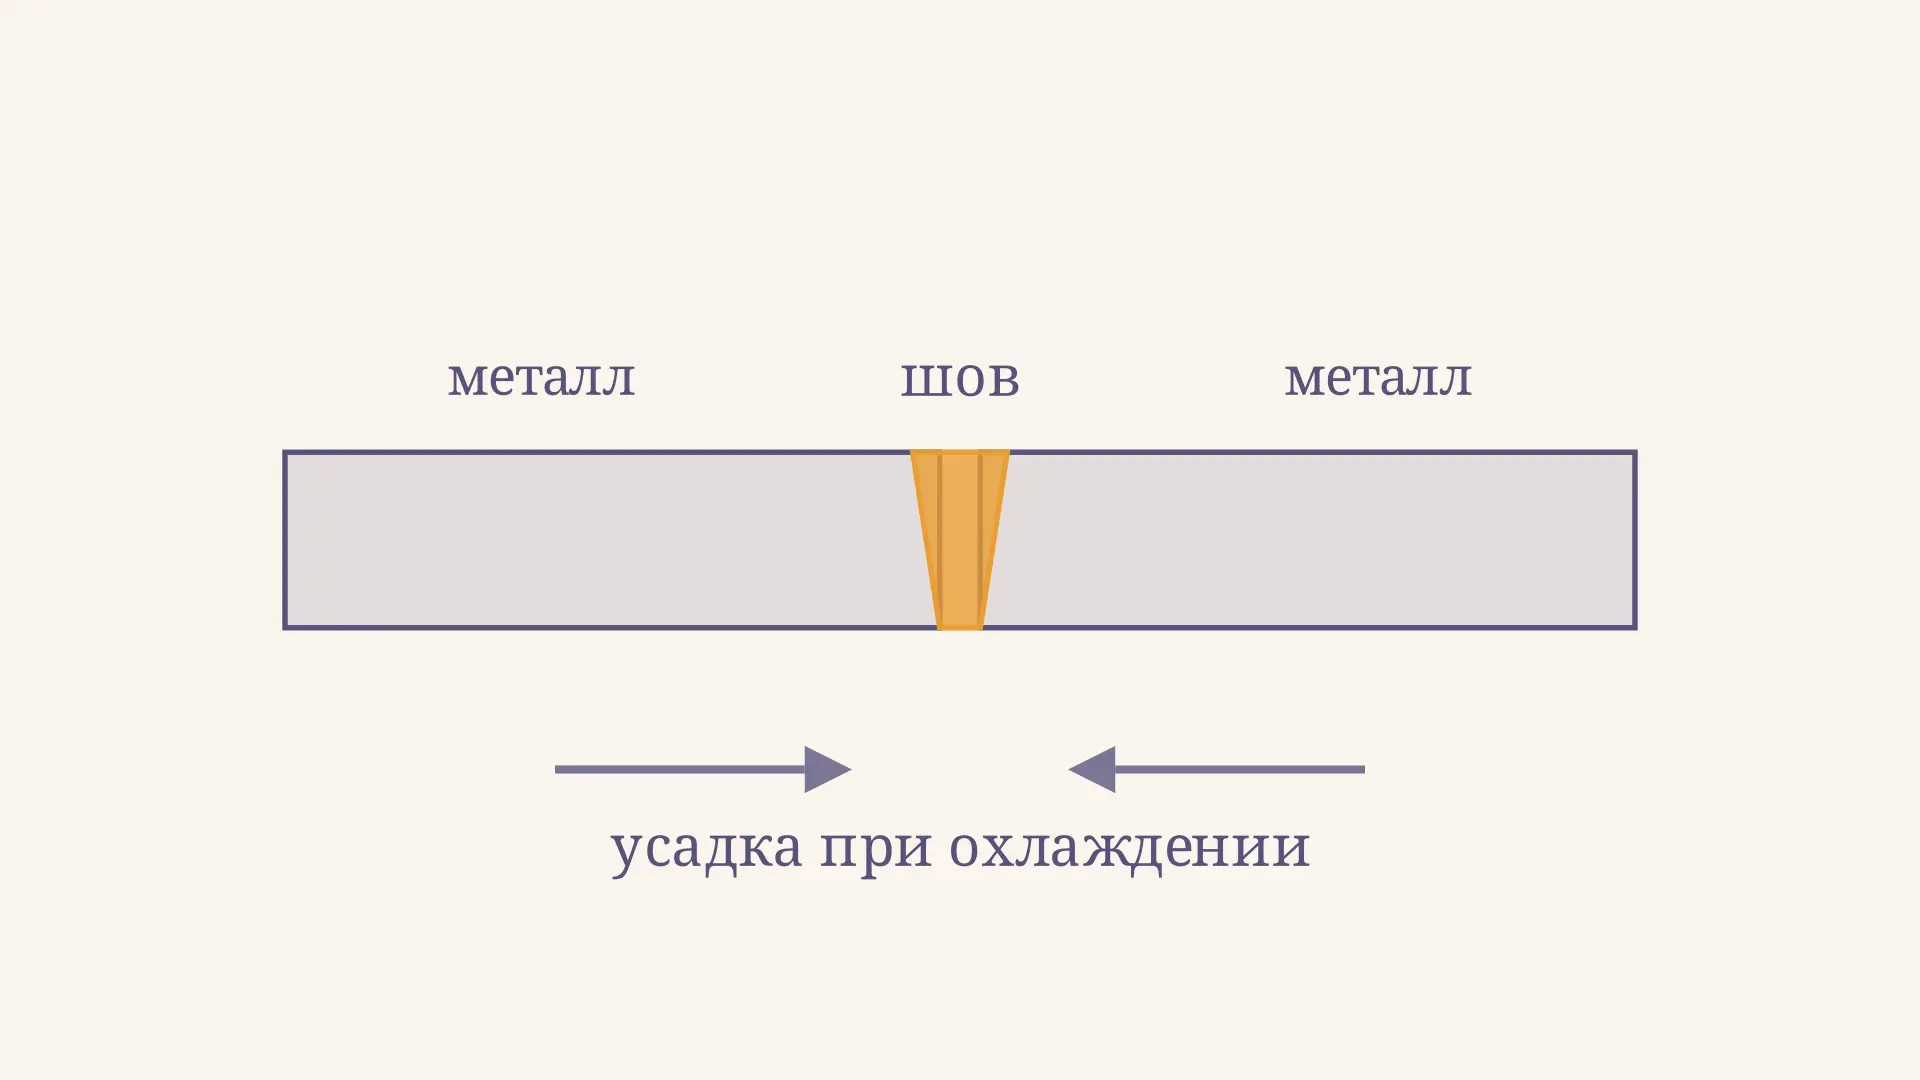
При сварке узкая область металла нагревается и остывает гораздо сильнее окружающей детали. Она стремится изменить размеры, но соседний металл и закрепление этому мешают. В результате после охлаждения соединение может остаться напряжённым или изменить форму. Сварочные напряжения и деформации связаны, но это не одно и то же: первые описывают внутренние силы, вторые - изменение размеров и формы. Калькулятор ниже показывает исходный механизм на простом стержне; для настоящего шва нужна более сложная модель.
Почему при сварке возникают напряжения
При нагреве металл стремится расшириться. Если расширение ограничено, возникает сжатие. Во время сварки ограничением служат более холодные участки той же детали, соседние элементы, прихватки или приспособления. Нагретый металл при этом может деформироваться пластически: после снятия нагрузки он уже не полностью возвращается к исходной форме.
На видео показано только упругое сравнение, а не полный цикл сварки. В настоящем соединении локальное плавление, изменение свойств с температурой, пластические деформации и иногда фазовые превращения усложняют картину. Остывающие шов и околошовная зона стремятся сократиться; окружающий металл препятствует усадке. После выравнивания температуры могут сохраниться остаточные напряжения, даже когда внешняя нагрузка отсутствует. Это не означает, что весь шов обязательно растянут одинаково: распределение напряжений зависит от конструкции и истории сварки.
Внутренние напряжения уравновешиваются в свободной от внешних сил детали. Они могут сочетаться с рабочими напряжениями, влиять на усталостную прочность, устойчивость и риск образования трещин. Однако по одному наличию остаточного напряжения нельзя заключить, что соединение непригодно: значение имеют материал, дефекты, нагрузка и условия эксплуатации.
Напряжение и деформация: в чём разница
Напряжение - мера внутренних сил, приходящихся на единицу площади сечения; его часто выражают в мегапаскалях. Деформация в механике - относительное изменение формы или длины; в производственной речи словом «деформация» также называют наблюдаемый прогиб, укорочение или перекос детали. Строгое различие полезно при решении задач: напряжение нельзя измерить линейкой как величину прогиба.
Деталь может иметь заметную остаточную деформацию и одновременно содержать остаточные напряжения. И наоборот, внешне ровная конструкция не обязательно свободна от них. Закрепление способно уменьшить движение при сварке, но в закреплённом соединении могут возрасти напряжения и риск трещин. После снятия зажимов часть упругой деформации также может проявиться как изменение формы.
В упругой области связь между напряжением и механической деформацией описывает закон Гука при растяжении и сжатии. В общем случае деформация имеет несколько составляющих: например, продольное изменение может сочетаться со сдвигом. Их систематическое описание даёт тензор деформаций.
Учебный расчёт теплового расширения
Пусть однородный стержень длиной мм равномерно нагревается на °C. Примем постоянные учебные значения коэффициента линейного расширения 1/°C и модуля упругости ГПа. Свободное удлинение равно
Если оба конца абсолютно неподвижны, полная продольная деформация равна нулю. В линейной упругой модели механическая деформация компенсирует тепловую, поэтому
Знак минус означает сжатие; в калькуляторе и на графике показан его модуль, 240 МПа. При увеличении температуры на 50 °C модель даст 0,6 мм свободного удлинения или 120 МПа сжатия при полной заделке. График строится по той же формуле для диапазона от 0 до 100 °C.
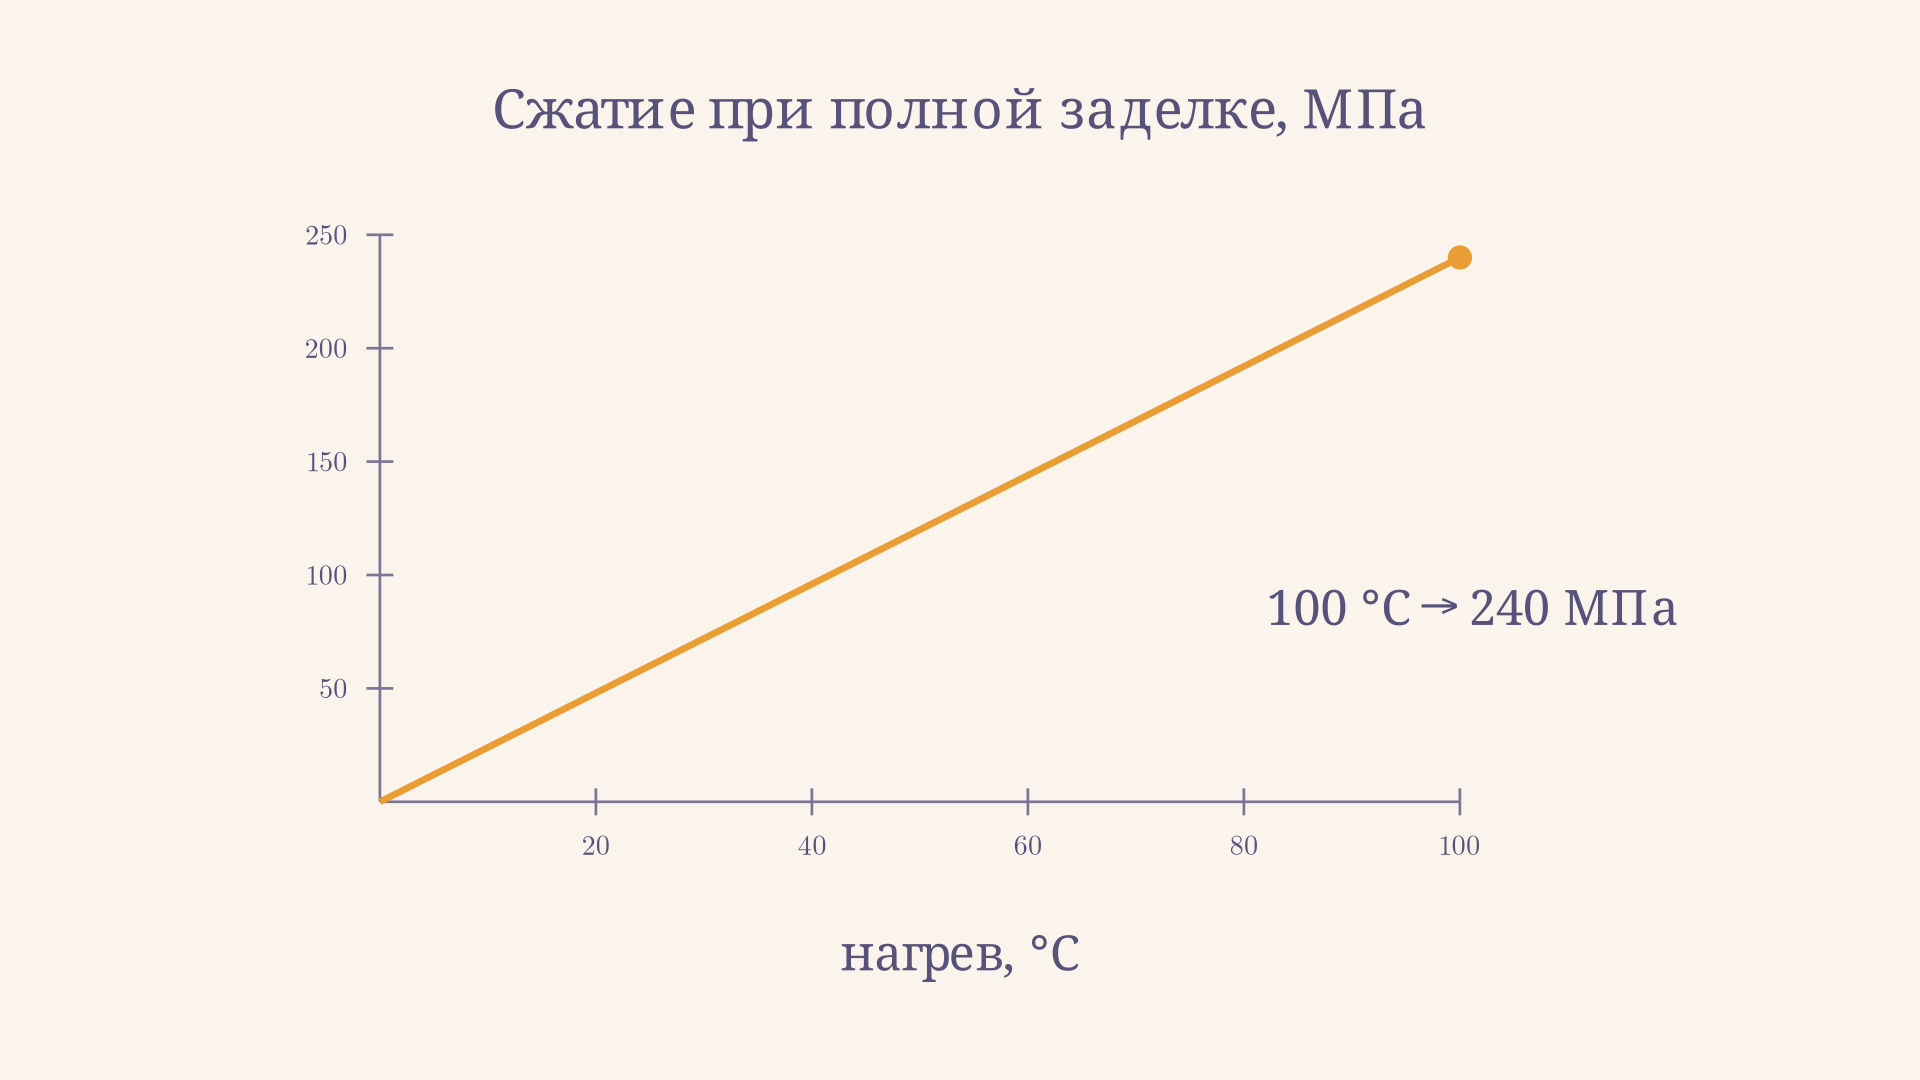
Это предельное сравнение двух идеальных условий, а не прогноз остаточных сварочных напряжений. Формула предполагает равномерный нагрев, полную заделку и отсутствие пластичности. Если предел текучести материала превышен, чисто упругая модель неприменима; реальные свойства также меняются с температурой. Для охлаждения знак теплового изменения при той же опорной температуре был бы противоположным, но история пластичности не позволяет просто обратить знак и получить остаточное напряжение.
Какие бывают сварочные деформации
По отношению к направлению шва обычно различают продольную и поперечную усадку. Продольная сокращает соединение вдоль шва, поперечная сближает края поперёк него. Если усадка распределена по толщине неравномерно, возникает угловая деформация: после одностороннего шва листы могут повернуться друг относительно друга. Возможны также изгиб, коробление тонких листов и скручивание конструкции.
Важно указывать, что именно измеряется: изменение длины в миллиметрах, угол между листами или отклонение от плоскости. Один и тот же шов способен вызвать несколько видов смещения одновременно. Например, протяжённый шов на одной стороне балки может не только сократить её, но и изогнуть из-за несимметричной усадки относительно сечения.
Для сравнения: формула Журавского для касательных напряжений при изгибе относится к напряжениям от поперечной силы в балке. Она не рассчитывает тепловую усадку сварного шва и не заменяет анализ сварочного процесса.
Что влияет на величину и распределение
Важны состав и толщина металла, жёсткость конструкции, геометрия разделки, объём наплавленного металла, число и последовательность проходов, тепловложение и скорость охлаждения. Чем сильнее неоднородность нагрева и чем больше ограничено перемещение, тем существеннее может быть эффект, но универсальной пропорции для всех соединений нет.
Тонкий лист легче теряет устойчивость и коробится; массивная жёсткая конструкция может меньше перемещаться, сохраняя значительные внутренние напряжения. Положение шва относительно сечения тоже важно: симметричная схема способна частично компенсировать изгибающий эффект. Несколько проходов создают собственную тепловую историю, поэтому результат нельзя надёжно получить сложением отдельных свободных удлинений.
Как проверяют готовое соединение
Для контроля формы заранее выбирают базовые поверхности и точки измерения. После охлаждения сравнивают длину, угол или отклонение от плоскости с чертежом и установленными допусками. Измерения до сварки, после проходов и после освобождения от приспособления помогают понять, на каком этапе возникло смещение. Проверять только край изделия недостаточно: тонкий лист может оказаться волнистым между опорными точками.
Остаточные напряжения нельзя надёжно определить по одному внешнему виду. Для их оценки используют, например, экспериментальные методы и расчётные модели, учитывающие историю нагрева и охлаждения. Выбор метода зависит от доступности поверхности, допустимости локального повреждения и требуемой точности. При интерпретации важно различать локальное измерение и распределение по всему изделию. Результаты измерений формы и напряжений отвечают на разные вопросы и дополняют друг друга.
Как уменьшить деформации и напряжения
Работу начинают с конструкции и технологии: назначают необходимый размер шва без избыточного наплавленного металла, по возможности располагают швы симметрично и подбирают последовательность проходов. Короткие участки, обратноступенчатая или прерывистая последовательность могут помочь управлять усадкой там, где они допустимы проектом и технологией. Прихватки, кондукторы и зажимы удерживают взаимное положение деталей, но степень закрепления выбирают с учётом риска трещин.
Другой приём - предварительно задать небольшой обратный угол или изгиб, чтобы ожидаемая усадка приблизила изделие к нужной форме. Величину предварительной установки определяют для конкретной конструкции опытным путём или расчётом. При необходимости применяют правку либо термообработку для снижения остаточных напряжений; режим зависит от материала и требований к изделию. Общие принципы нагрева и охлаждения стали разобраны в статье о видах отжига.
Инженерные рекомендации TWI подробно рассматривают виды и причины деформаций, последовательность сварки и предварительную установку и закрепление. Реальную технологию выбирают по проекту и действующей процедуре сварки: подход, уменьшающий коробление, не обязательно минимизирует остаточные напряжения.
При выборе порядка проходов полезно сначала определить, какая часть конструкции свободна перемещаться, а какая уже закреплена. Если очередной шов находится далеко от нейтральной оси, его усадка может вызвать заметный поворот. Симметричный проход с другой стороны способен частично компенсировать этот эффект, но итог зависит также от времени и температуры между проходами. Поэтому последовательность закрепляют в технологической документации и проверяют на представительной сборке, особенно когда допуск на форму мал. Порядок измерений также стоит согласовать заранее: после снятия зажимов изделие может изменить форму.
Частые ошибки
- Считать напряжение и видимый прогиб одним и тем же: это разные величины с разными единицами измерения.
- Подставлять температуру плавления в формулу с постоянным модулем и считать ответ напряжением шва: пластичность и изменение свойств нарушают исходные допущения.
- Предполагать, что жёсткие зажимы устраняют все проблемы: они ограничивают движение и могут увеличить напряжения.
- Назначать размер шва меньше требуемого ради уменьшения усадки: прочность и качество соединения остаются обязательными условиями.
FAQ
Останутся ли напряжения после полного охлаждения? Да, могут остаться: пластическая деформация и неравномерная усадка создают самоуравновешенное поле напряжений.
Всегда ли сварочный шов растянут? Нет. Направление и величина напряжений различаются по области и зависят от материала, геометрии и процесса; их нельзя определить только по внешнему виду.
Можно ли полностью избежать коробления? Его часто удаётся существенно ограничить конструкцией, последовательностью и закреплением. Достижимый результат проверяют для конкретного изделия и допуска.
Коротко
Неравномерный нагрев и стеснённая усадка связывают сварочные напряжения с изменением формы изделия. Простая упругая модель объясняет механизм, но не заменяет расчёт или проверку реального соединения с учётом его технологии и материала.
Читайте также
Безмоментная теория оболочек: формулы и пример
Безмоментная теория оболочек: как давление уравновешивается усилиями в стенке, какие формулы применяют для сферы и цилиндра и где приближение перестаёт работать.
Центр изгиба: как найти его для швеллера
Центр изгиба тонкостенного сечения: связь с кручением, отличие от центра тяжести, положение для швеллера и подробный пример расчёта с интерактивной схемой.
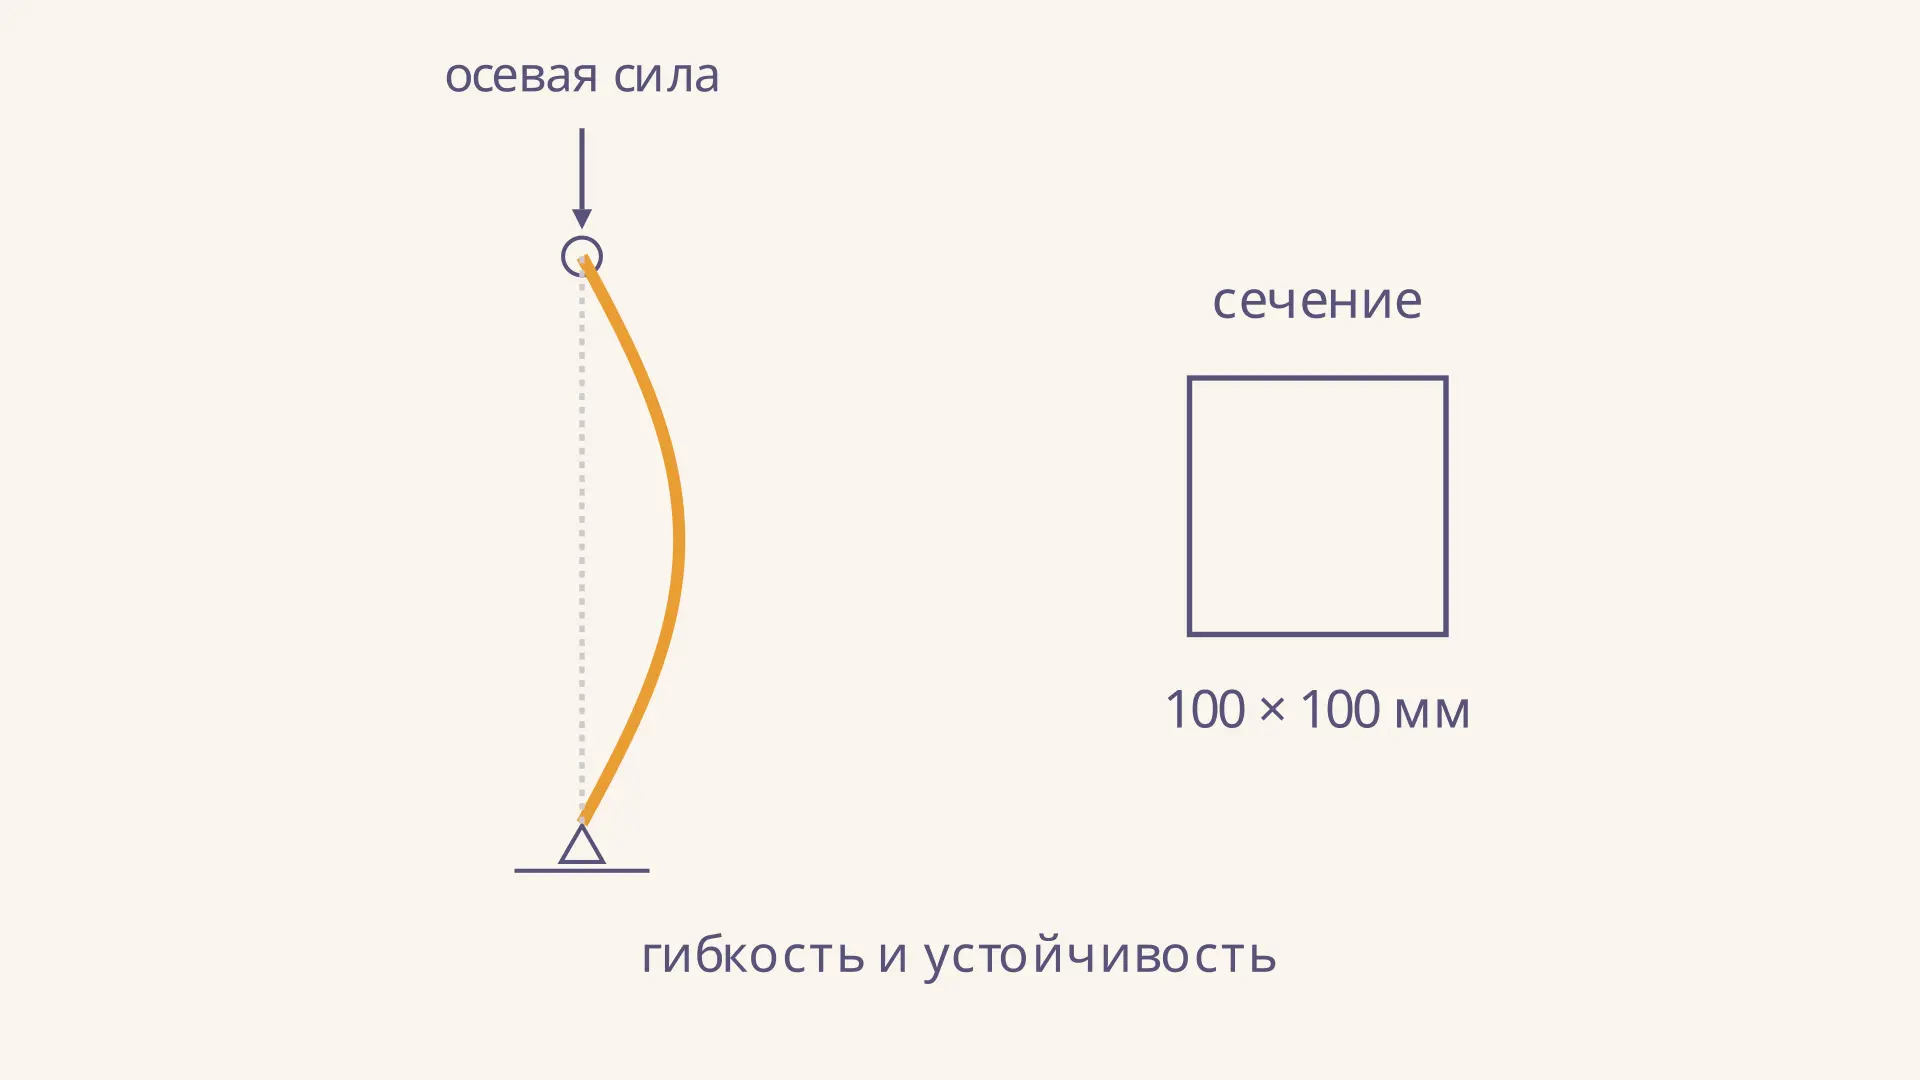
Центрально-сжатая колонна: расчёт и устойчивость
Расчёт центрально-сжатой колонны: напряжение, гибкость и критическая сила Эйлера. Разбираем закрепление концов, числовой пример и ограничения упругой модели.
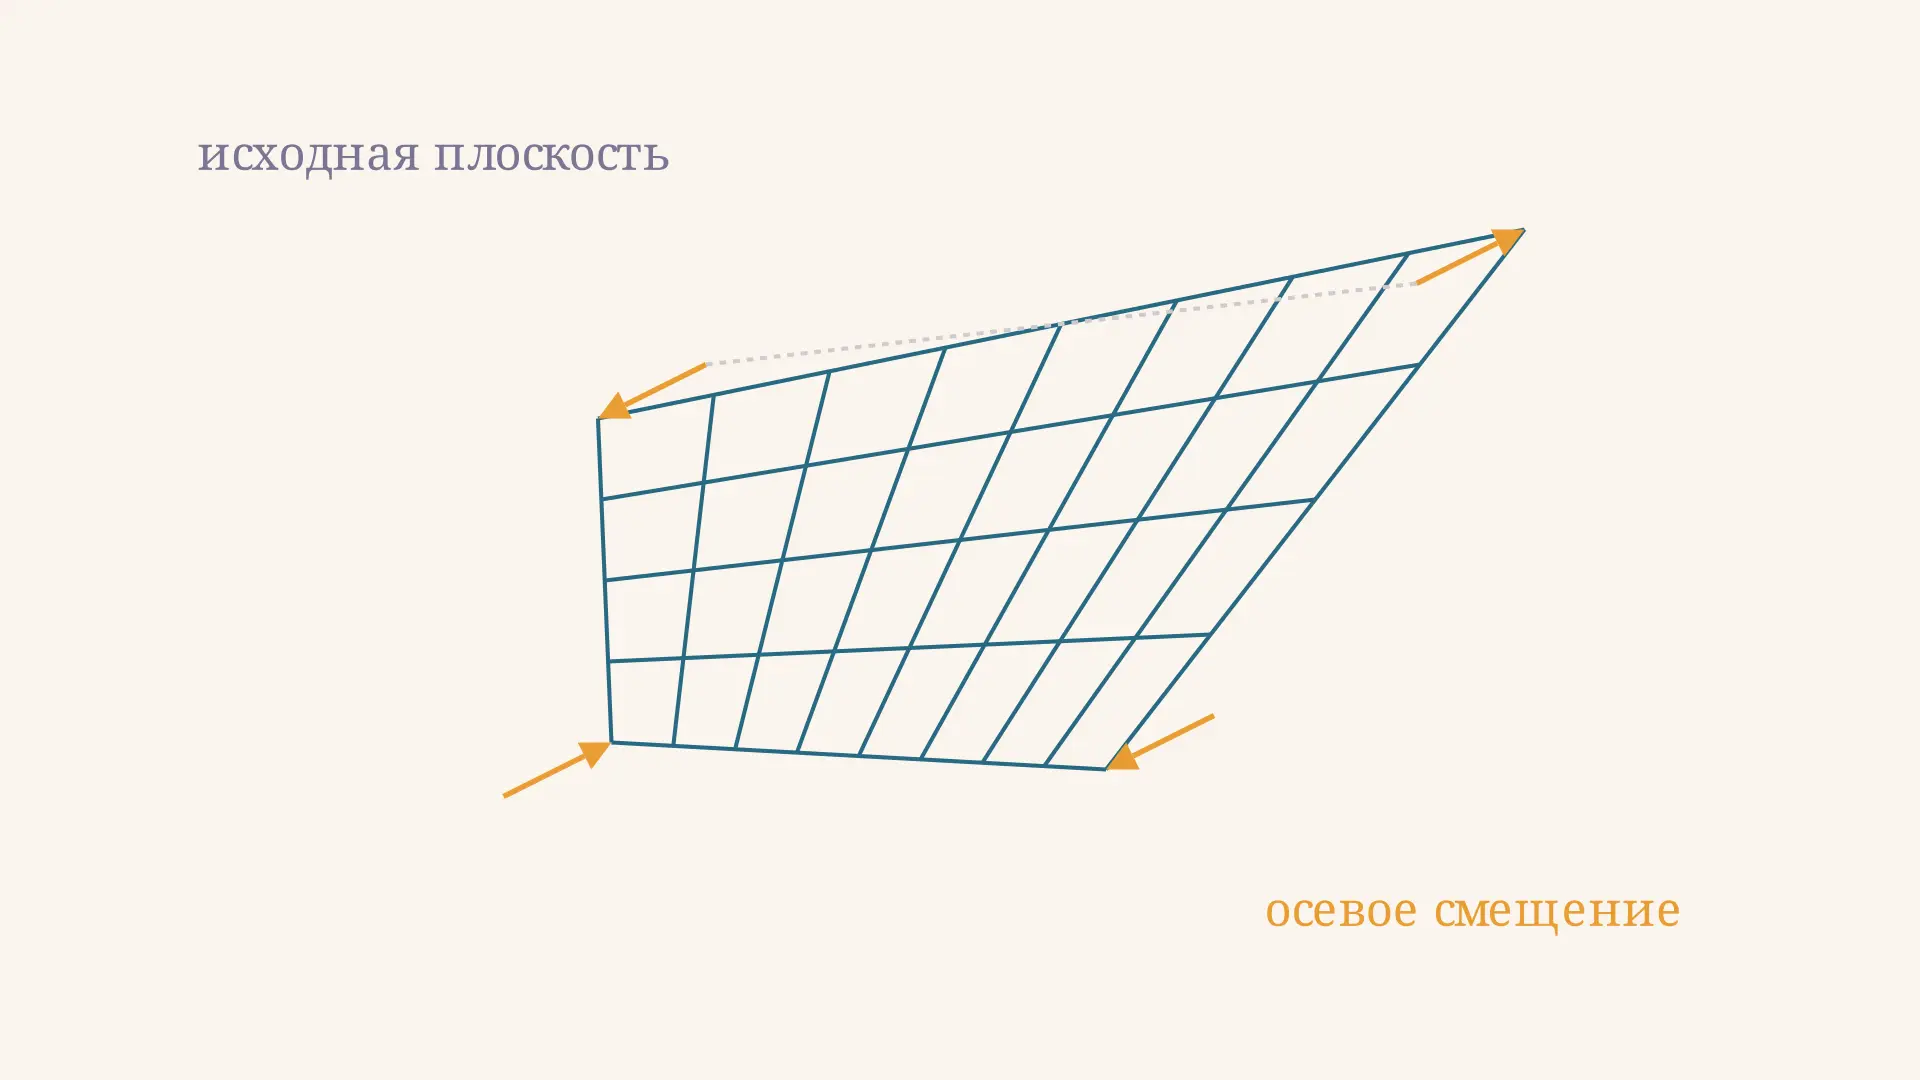
Депланация сечения при кручении: смысл и расчёт
Что такое депланация сечения при кручении, как её оценить для тонкой полосы и почему закрепление влияет на напряжения. Формулы, пример и частые ошибки.
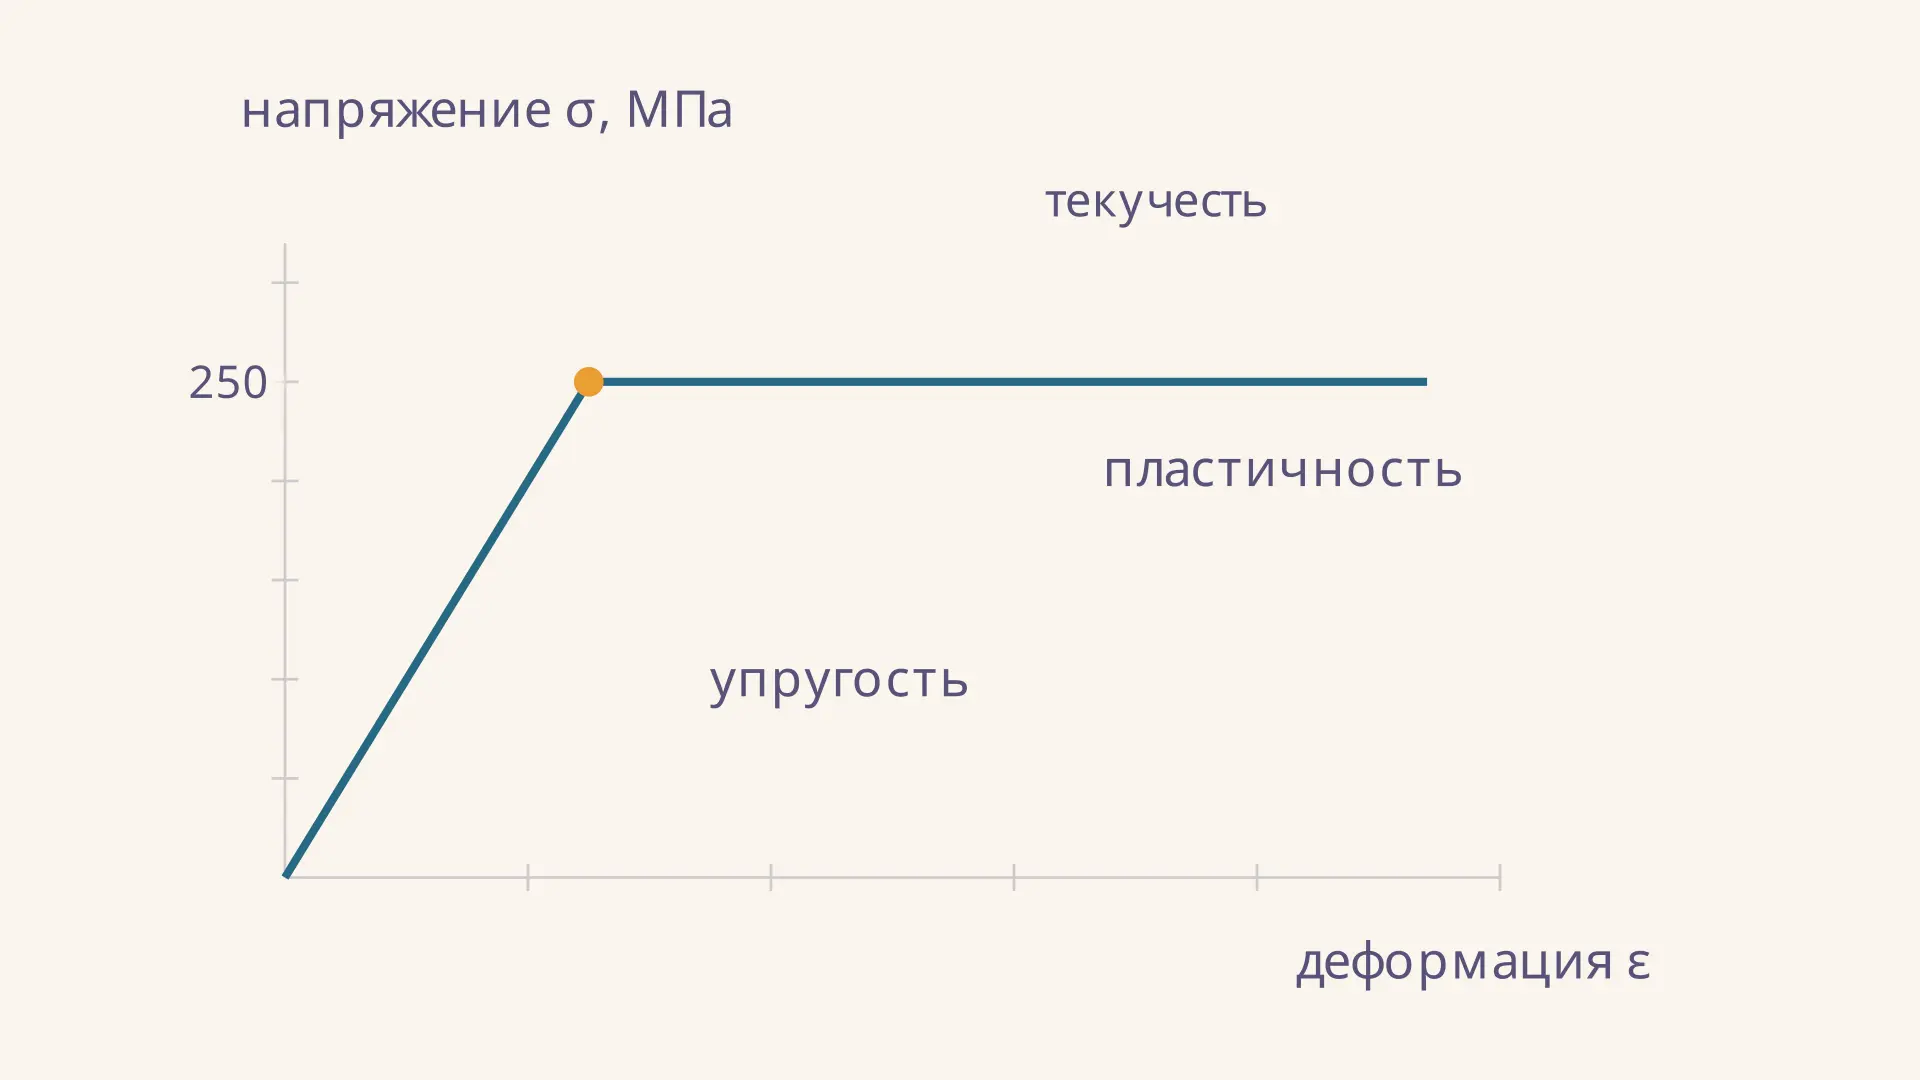
Диаграмма Прандтля: упругость и пластичность
Диаграмма Прандтля для упругопластического материала: как читать предел текучести, построить разгрузку и вычислить остаточную деформацию стержня на примере.
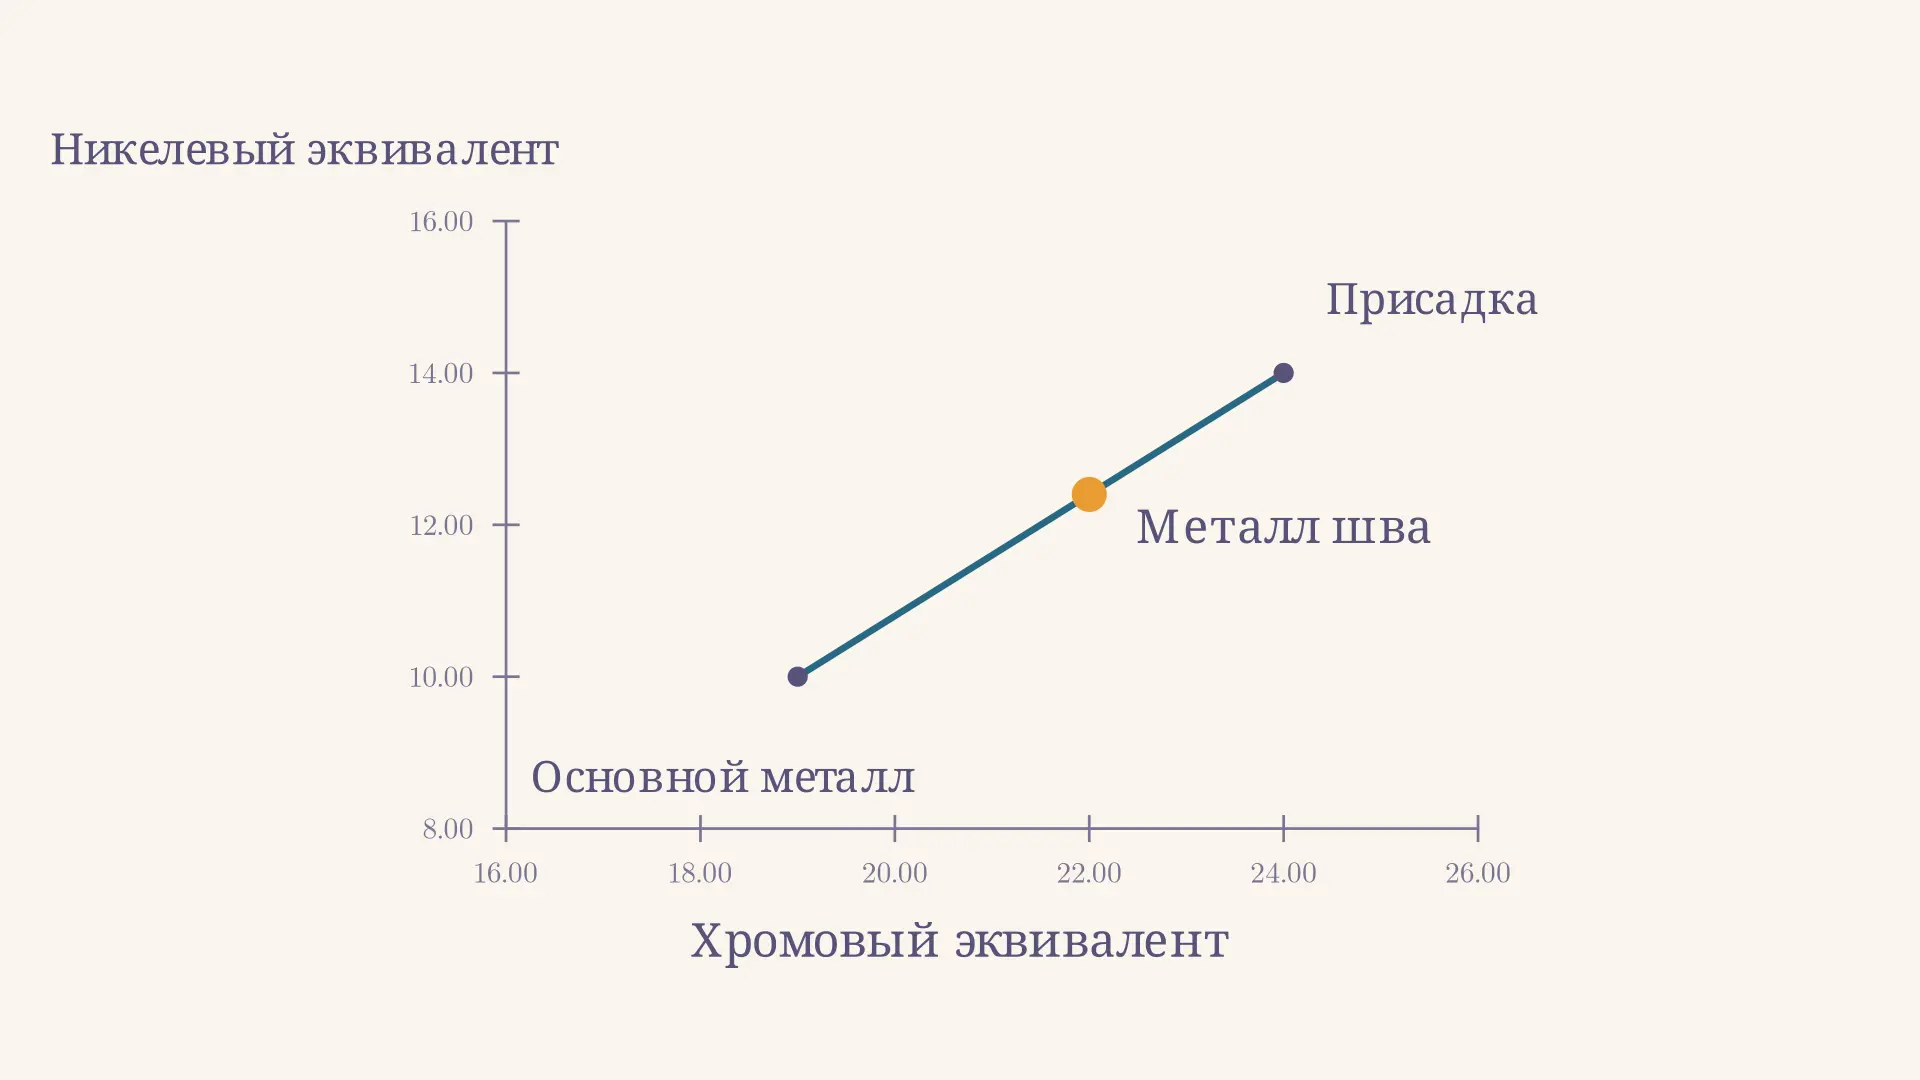
Диаграмма Шеффлера: состав и структура сварного шва
Как читать диаграмму Шеффлера: рассчитываем хромовый и никелевый эквиваленты, учитываем разбавление присадки и оцениваем возможную структуру сварного шва.