Сфероидизирующий отжиг: режим и контроль стали
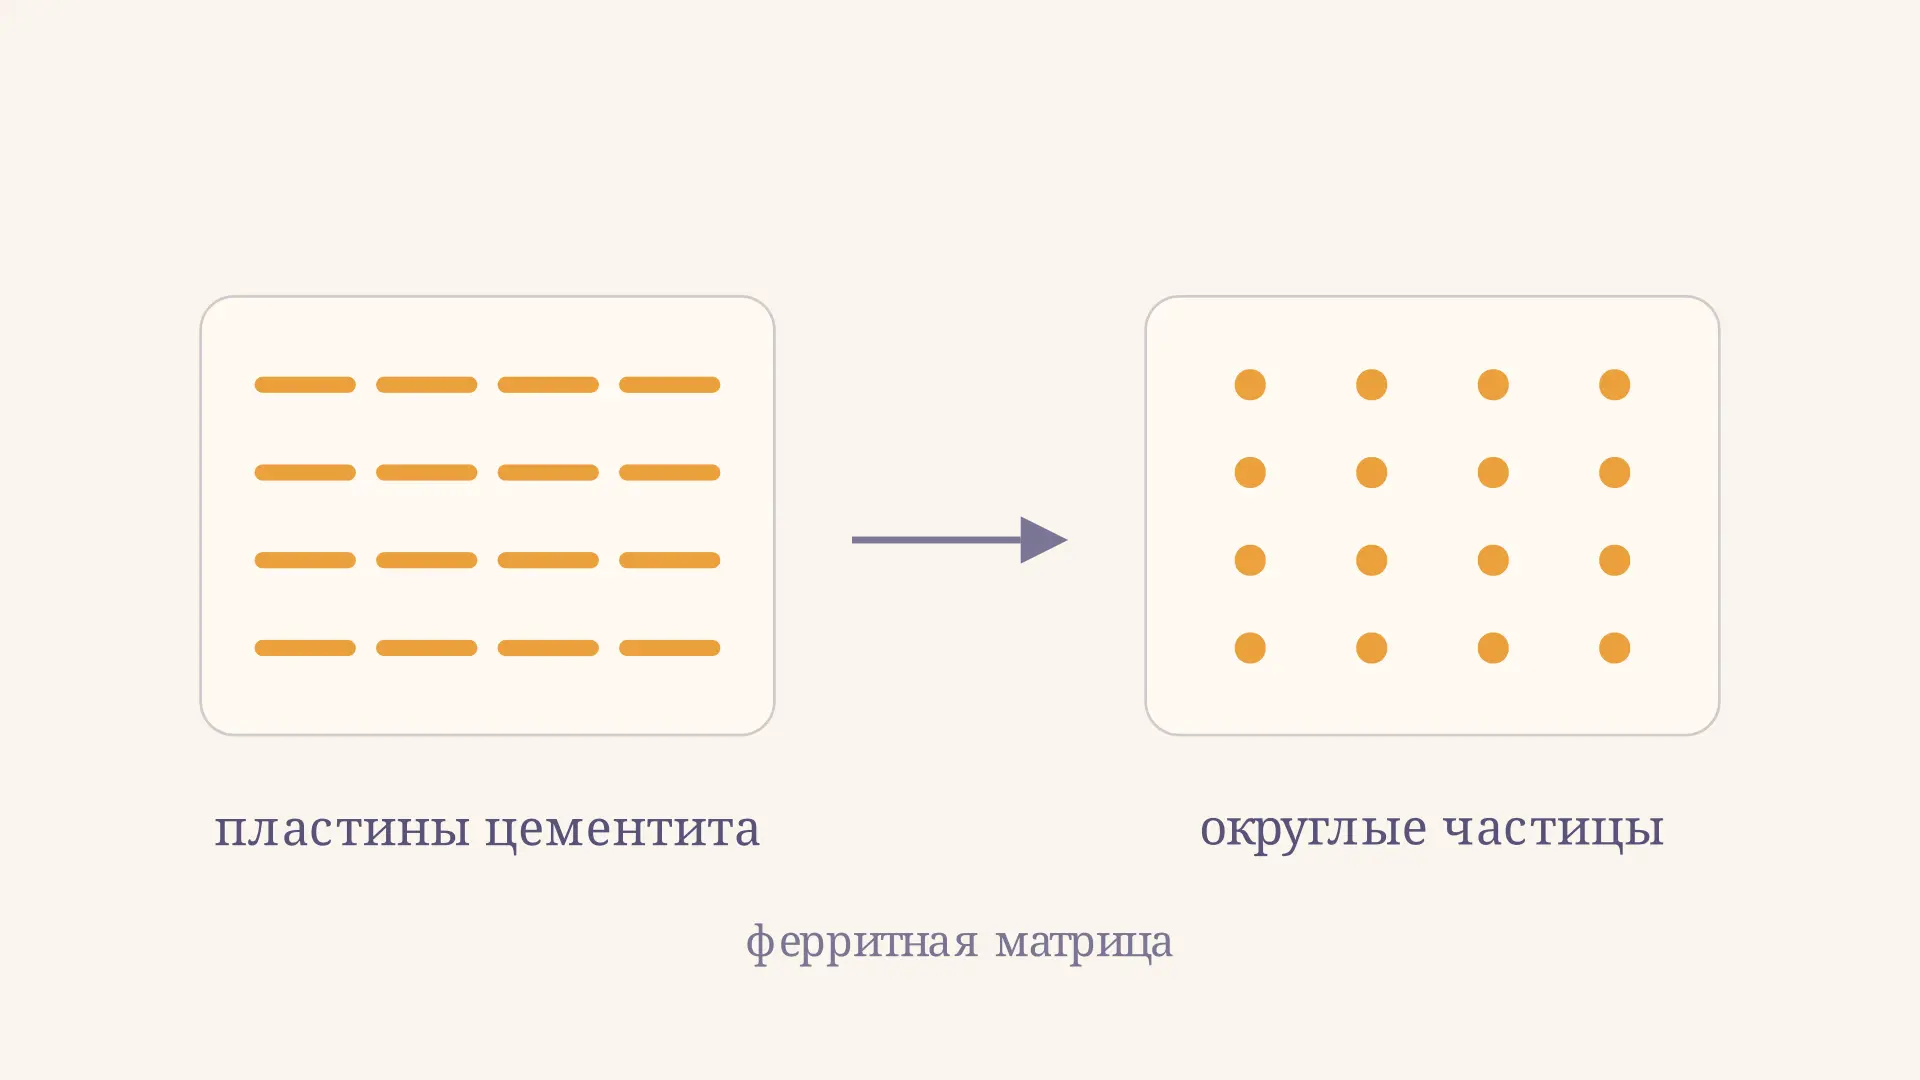
Сфероидизирующий отжиг - термическая обработка, при которой стремятся получить округлые карбидные частицы в ферритной основе стали. Например, перед обработкой резанием высокоуглеродистой заготовки важно не только снизить твёрдость, но и получить достаточно однородную структуру. Результат зависит от исходного состояния металла, температуры и времени выдержки. Ниже разберём, как связаны форма цементита, выбор цикла и контроль результата. Форма поможет собрать исходные условия учебной задачи.
Что происходит с цементитом
В пластинчатом перлите тонкие прослойки цементита чередуются с ферритом. При длительной выдержке в подходящей области температур форма цементита постепенно меняется: неровности пластин развиваются, пластины могут разделяться на участки, а частицы округляются и укрупняются. Уменьшение площади межфазной границы снижает вклад этой границы в свободную энергию системы. Перемещение вещества происходит посредством диффузии, поэтому процесс требует времени.
Ролик условен: настоящие частицы различаются по размеру, а границы не превращаются в круги одновременно. Сфероидизация также не обязательно начинается с идеального пластинчатого перлита: исходная структура и предшествующая деформация влияют на механизм и скорость. Экспериментальное сравнение субкритической и межкритической обработки стали приведено в исследовании ISIJ.
При сравнении пластинчатого и зернистого перлита важно различать фазы и их форму. Цементит не исчезает просто потому, что стал округлым: меняется его распределение в феррите. У заэвтектоидной стали нужно учитывать также избыточный цементит; его происхождение объясняется в статье о первичном и вторичном цементите.
Зачем выполняют такой отжиг
Округлые карбиды в ферритной матрице обычно позволяют получить более мягкое и пластичное состояние, удобное для ряда операций резания и холодной деформации. Это особенно полезно для высокоуглеродистых и некоторых инструментальных сталей: после получения заготовкой нужной формы её могут подвергнуть последующей закалке и отпуску. Назначение сфероидизированной структуры для обработки и последующей термообработки описано в главе ASM International.
Однако минимальная твёрдость не единственный критерий. Слишком крупные или неравномерно распределённые карбиды могут ухудшить последующую обработку и получение требуемой структуры после закалки. Нужны и форма частиц, и их размер, и распределение по сечению. Для заэвтектоидной стали отдельно проверяют состояние цементита по границам зёрен: сам факт выдержки ещё не доказывает устранения сплошных участков сетки.
Как выбирают температурный цикл
Один распространённый подход - субкритическая выдержка, то есть нагрев ниже температуры начала образования аустенита при нагреве . При достаточно длительной выдержке цементит в исходной структуре постепенно меняет форму. Эксперимент на стали Fe–0,76 % C исследовал выдержки при 620–700 °C с различной продолжительностью; результаты характеризовали по площади межфазной поверхности, а не по одному лишь времени в печи. Это исследование показывает зависимость процесса от температуры и исходного состояния, а не устанавливает режим для любой марки (статья по кинетике).
Другой подход предусматривает нагрев в область частичного образования аустенита и последующую выдержку ниже критической области. Применяют и циклическое изменение температуры вблизи превращения. При переходе через критическую область происходят фазовые превращения, поэтому структуру задают не только форма исходных пластин, но и образование и распад аустенита. Исследование ISIJ показывает, что обработка с межкритическим нагревом и последующей субкритической выдержкой может ускорять сфероидизацию по сравнению с некоторыми исходными состояниями.
Сравнение с полным и неполным отжигом помогает увидеть общую роль критических точек. Здесь же главный критерий выбора - нужная морфология карбидов после всей последовательности, а не только факт нагрева выше или ниже одной линии. Значение зависит от состава и условий нагрева; для легированной стали его нельзя автоматически принимать равным температуре превращения идеализированной системы железо–углерод.
Учебный пример выдержки
Пусть для иллюстрации условная критическая точка равна °C, а температура выдержки - 700 °C. Разность составляет °C: заданная выдержка находится ниже условной точки. Примем продолжительность равной 10 ч после прогрева сечения. На схеме подъём и охлаждение показаны качественно, без заданных скоростей.
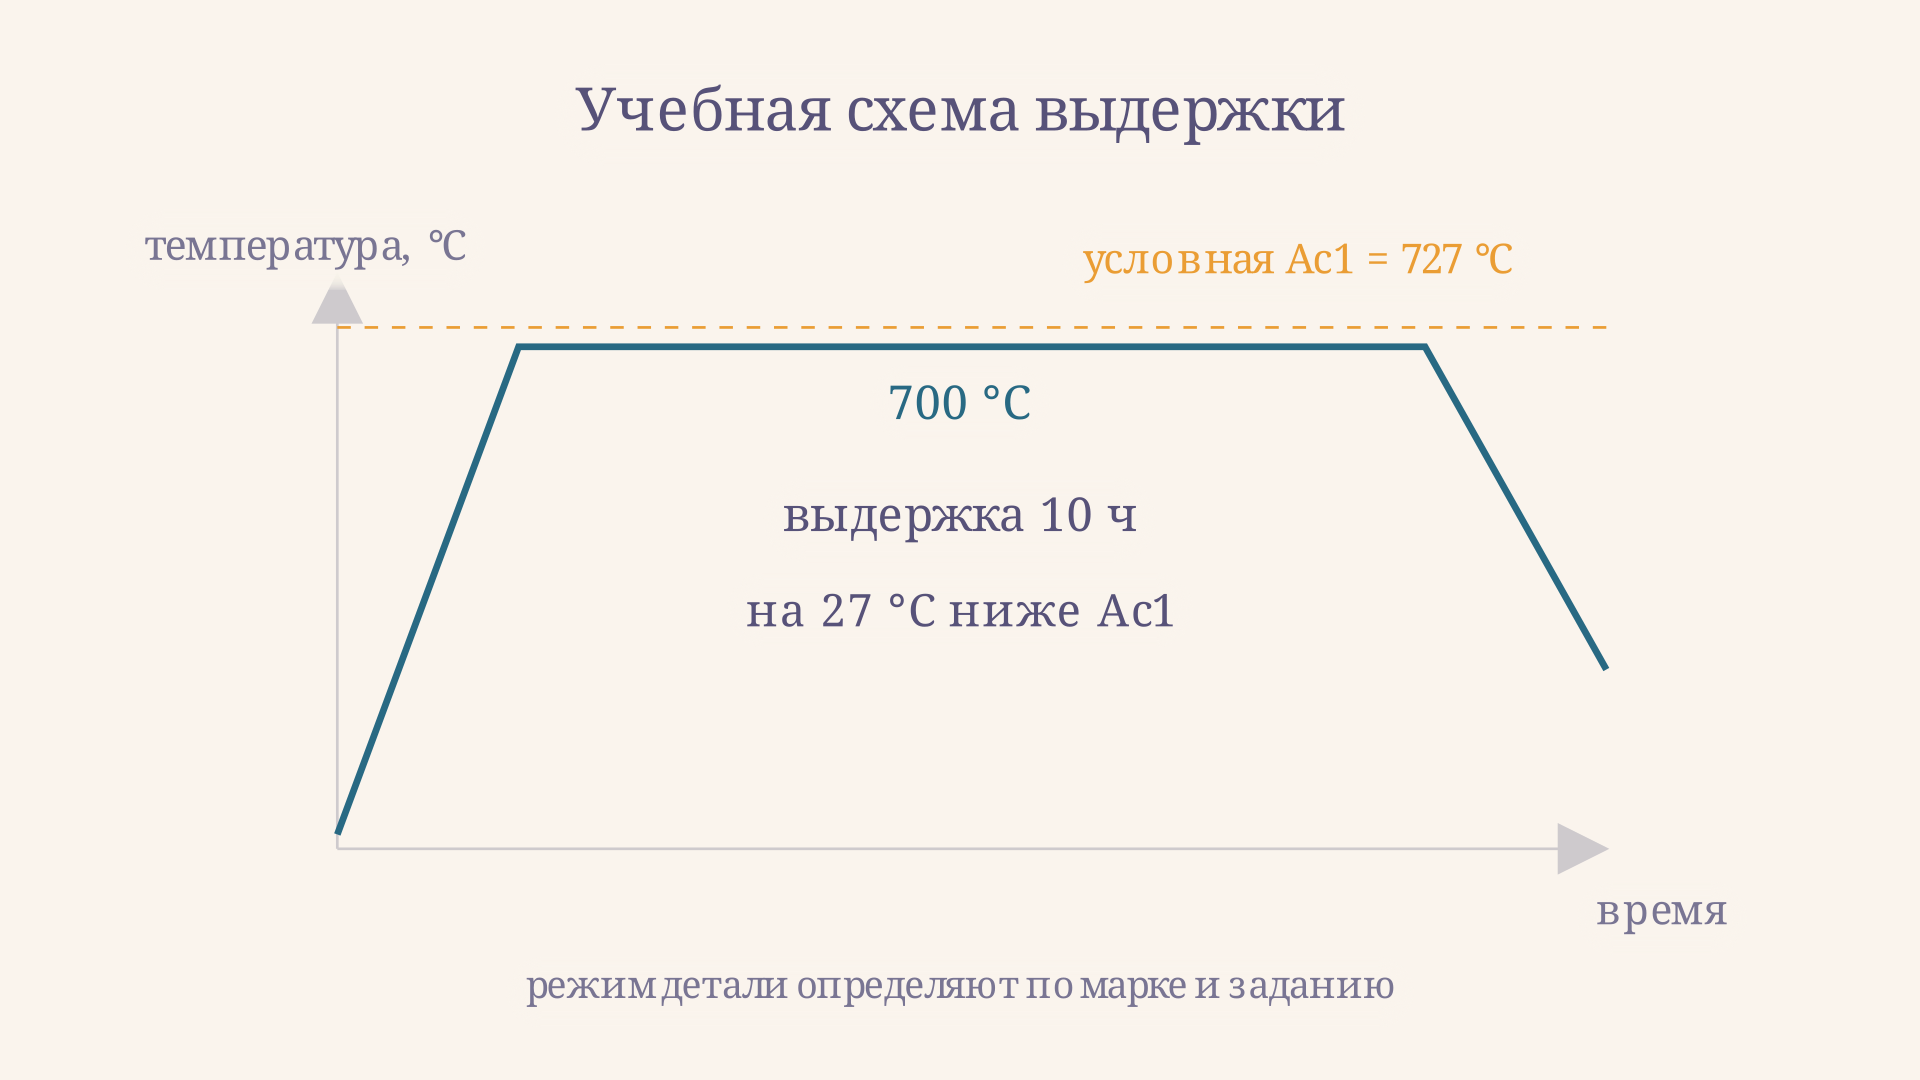
Эти числа объясняют чтение цикла, но не гарантируют заданную степень сфероидизации и не являются инструкцией для конкретной детали. Для настоящей заготовки нужны марка, размеры, исходная структура, свойства печи и требования к результату. Время начинают оценивать с учётом прогрева металла, а не только с момента, когда датчик печи достиг нужного значения. В большой загрузке поверхность и центр могут выйти на температуру в разное время.
От чего зависит продолжительность
При более низкой температуре диффузионное перераспределение вещества обычно замедляется, но простое повышение температуры не всегда допустимо: можно перейти в область фазового превращения или получить чрезмерное укрупнение частиц. Поэтому температуру и время рассматривают совместно. Результаты, полученные для одного химического состава и исходного перлита, нельзя без проверки переносить на другую сталь.
Предварительная холодная деформация создаёт дефекты структуры и может ускорять изменение цементита. Исследование ISIJ обнаружило ускорение сфероидизации при субкритической обработке после холодной деформации; это не означает, что любая степень деформации даст одинаковый эффект. Важны также исходный размер и расположение карбидов, равномерность температуры и допустимая атмосфера печи.
Чрезмерная выдержка способна укрупнить частицы. Поэтому технолог ищет не абстрактно «самые круглые и крупные» включения, а распределение, подходящее для следующей операции. Если структура после отжига неоднородна, проверяют загрузку и фактический термопрофиль, а также исходный металл, прежде чем менять длительность цикла.
Подготовка партии и запись режима
Перед загрузкой полезно сопоставить детали по марке, сечению и исходной обработке. Даже при одинаковом показании печи тонкая проволока и массивная заготовка прогреваются по-разному. Если объединить их в одну партию без проверки, результат по контрольному образцу может не представлять состояние самой толстой детали. Расположение заготовок и плотность загрузки тоже влияют на теплообмен.
Для учебной задачи достаточно указать эти факторы и объяснить направление их влияния. Для производственного решения необходимы требования к конкретному изделию: где измерять температуру и твёрдость, как отбирать образцы и какие отклонения допустимы. Запись фактического цикла помогает сопоставить состояние металла с выдержкой и при необходимости найти причину различий между партиями. Контрольный образец должен проходить обработку в условиях, представительных для проверяемой загрузки.
Как проверяют результат
Твёрдость после охлаждения удобно измерять в нескольких точках по установленной методике. Она быстро показывает возможную неоднородность, но одинаковая твёрдость сама по себе не доказывает одинаковой формы и распределения карбидов. Приёмка может дополнительно включать металлографию: подготовку шлифа, травление и оценку структуры при подходящем увеличении.
На шлифе ищут остатки пластинчатого перлита, непрерывные карбидные участки, различия между поверхностью и сердцевиной и неоднородность частиц. Количественные показатели, число полей зрения и допустимые пределы задают стандартом или техническими условиями для конкретного изделия. На поверхностное состояние также влияют окисление и обезуглероживание; их контроль нельзя заменить измерением твёрдости только в центре.
После приёмки отожжённое состояние рассматривают как промежуточное, если деталь ещё предстоит закаливать. При последующем нагреве часть карбидов должна раствориться в аустените в степени, предусмотренной технологией; слишком грубая или неоднородная исходная структура может изменить результат. Поэтому документируют не только заданный режим, но и фактические параметры и результаты контроля.
Частые ошибки
- Назначать один режим всем сталям. Критические точки, легирование и исходная структура различаются; учебные 700 °C и 10 ч не заменяют технологическую карту.
- Считать время только по показанию печи. Сердцевина массивной детали может прогреться позже, чем датчик и поверхность.
- Оценивать успех только по твёрдости. Для проверки формы и распределения карбидов может потребоваться металлография.
- Считать обратный ход анимации реальным процессом. Это приём повторения; реальное восстановление пластинчатой структуры требует соответствующего нового цикла превращений.
- Стремиться к максимальному укрупнению. Размер и равномерность частиц должны соответствовать дальнейшей обработке и требованиям изделия.
FAQ
Всегда ли нужно нагревать сталь выше ? Нет. Сфероидизация возможна при длительной выдержке ниже критической точки. Существуют и процессы с частичным образованием аустенита; выбор зависит от материала и исходной структуры.
Чем сфероидизация отличается от простого размягчения? Размягчение описывает изменение свойства, а сфероидизация - изменение морфологии карбидов. Снижение твёрдости часто сопровождает процесс, но не определяет форму частиц однозначно.
Можно ли определить готовность только по времени? Нет. Время без температуры, марки, размера и исходного состояния не описывает результат. Готовность устанавливают по предусмотренным для изделия показателям, включая при необходимости исследование шлифа.
Коротко
Сфероидизирующий отжиг меняет форму и распределение карбидов, обычно подготавливая сталь к обработке или дальнейшей термообработке. Выбирая цикл около критической области, учитывают состав, исходную структуру и прогрев сечения; результат подтверждают измерением свойств и, когда это предусмотрено, металлографией.
Читайте также
Диаграмма изотермического распада аустенита: чтение
Как читать диаграмму изотермического распада аустенита: оси, линии начала и конца, нос кривой, выдержку и отличие от диаграммы непрерывного охлаждения.
Белый чугун: строение, структура и свойства
Белый чугун: строение и структура, что такое цементит и ледебурит, чем отличается от серого, где применяется и как состав влияет на микроструктуру отливки.
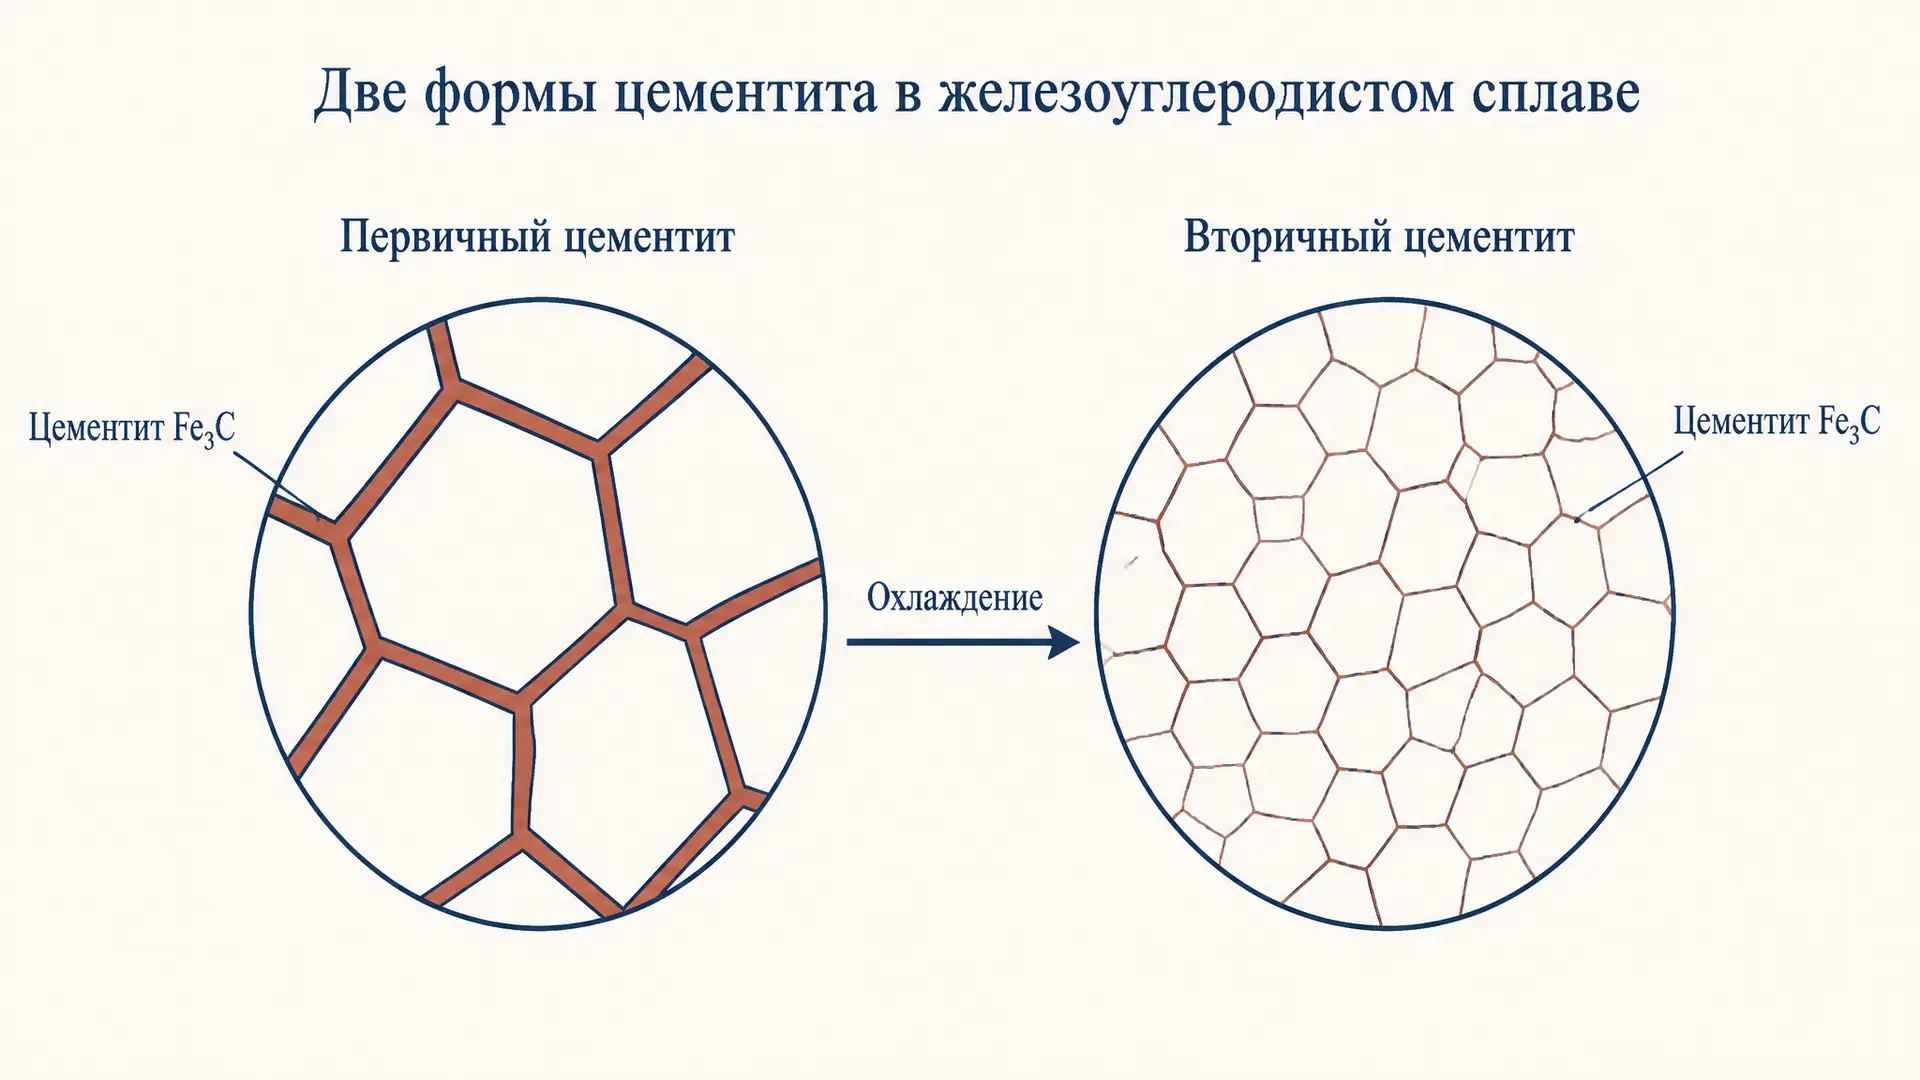
Первичный и вторичный цементит: отличия и образование
Разбор первичного и вторичного цементита: при каких температурах выделяется каждый, где на диаграмме железо-углерод проходят их линии, как форма Fe3C влияет на свойства стали и чугуна.
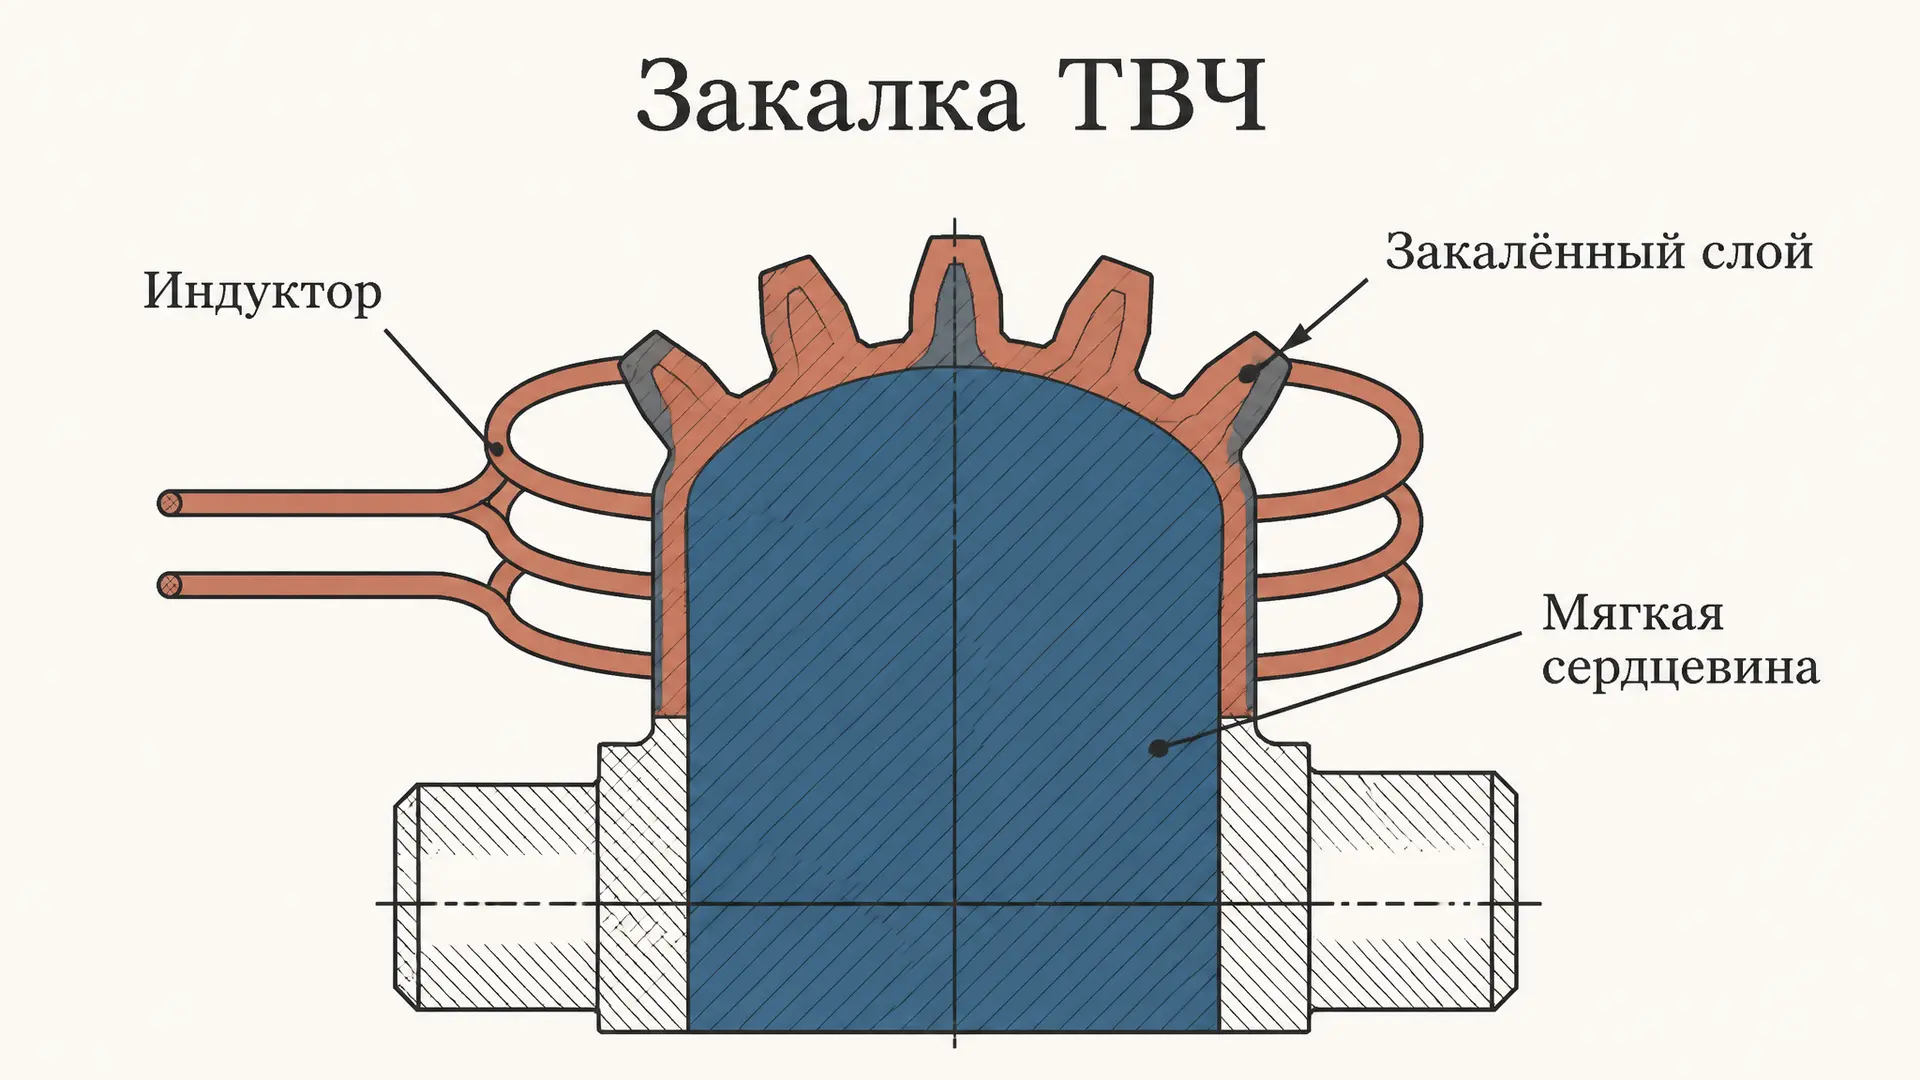
Поверхностная закалка ТВЧ: режимы и расчёт глубины слоя
Поверхностная закалка ТВЧ: как ток высокой частоты упрочняет поверхность детали, оставляя вязкую сердцевину. Скин-эффект, выбор частоты, глубина слоя, режимы и типичные дефекты.
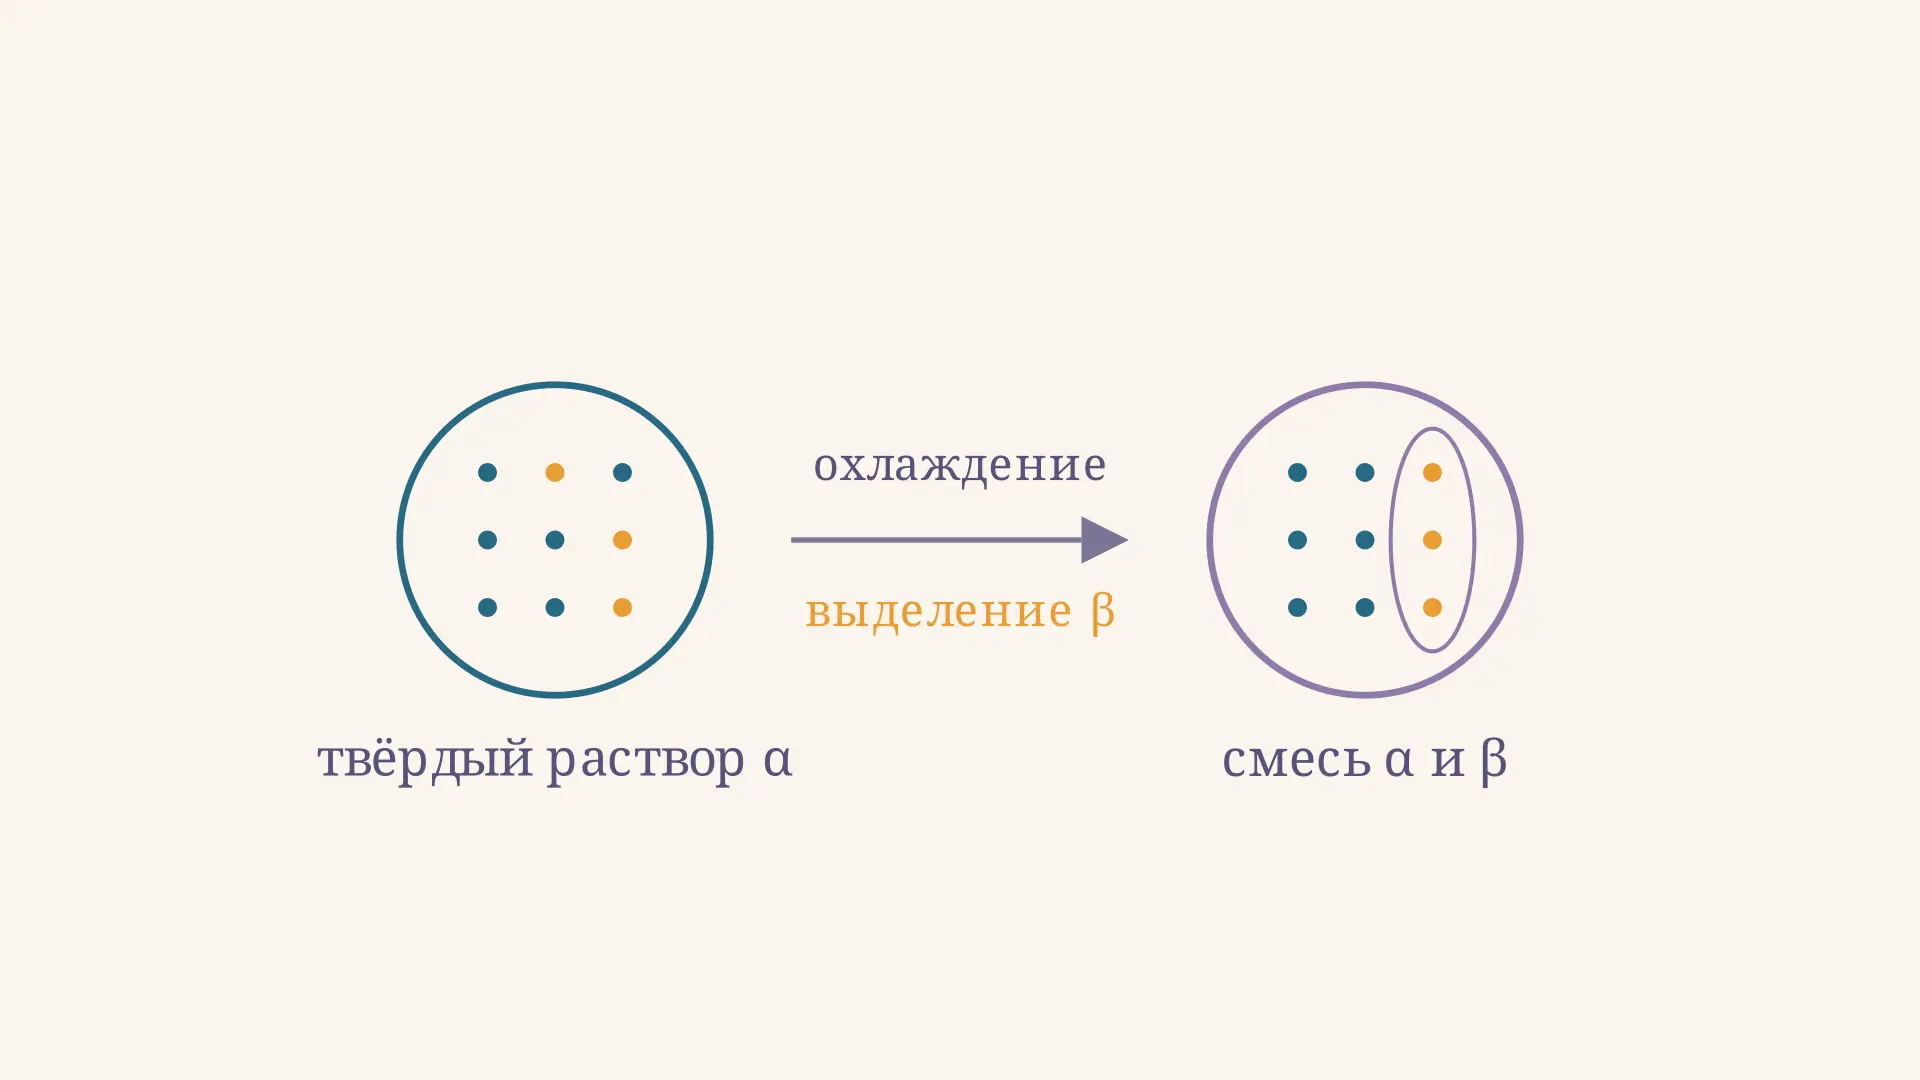
Диаграмма состояния с ограниченной растворимостью
Диаграмма состояния с ограниченной растворимостью: разбираем солвус, составы твёрдых фаз и правило рычага на учебном примере охлаждения двухкомпонентного сплава.
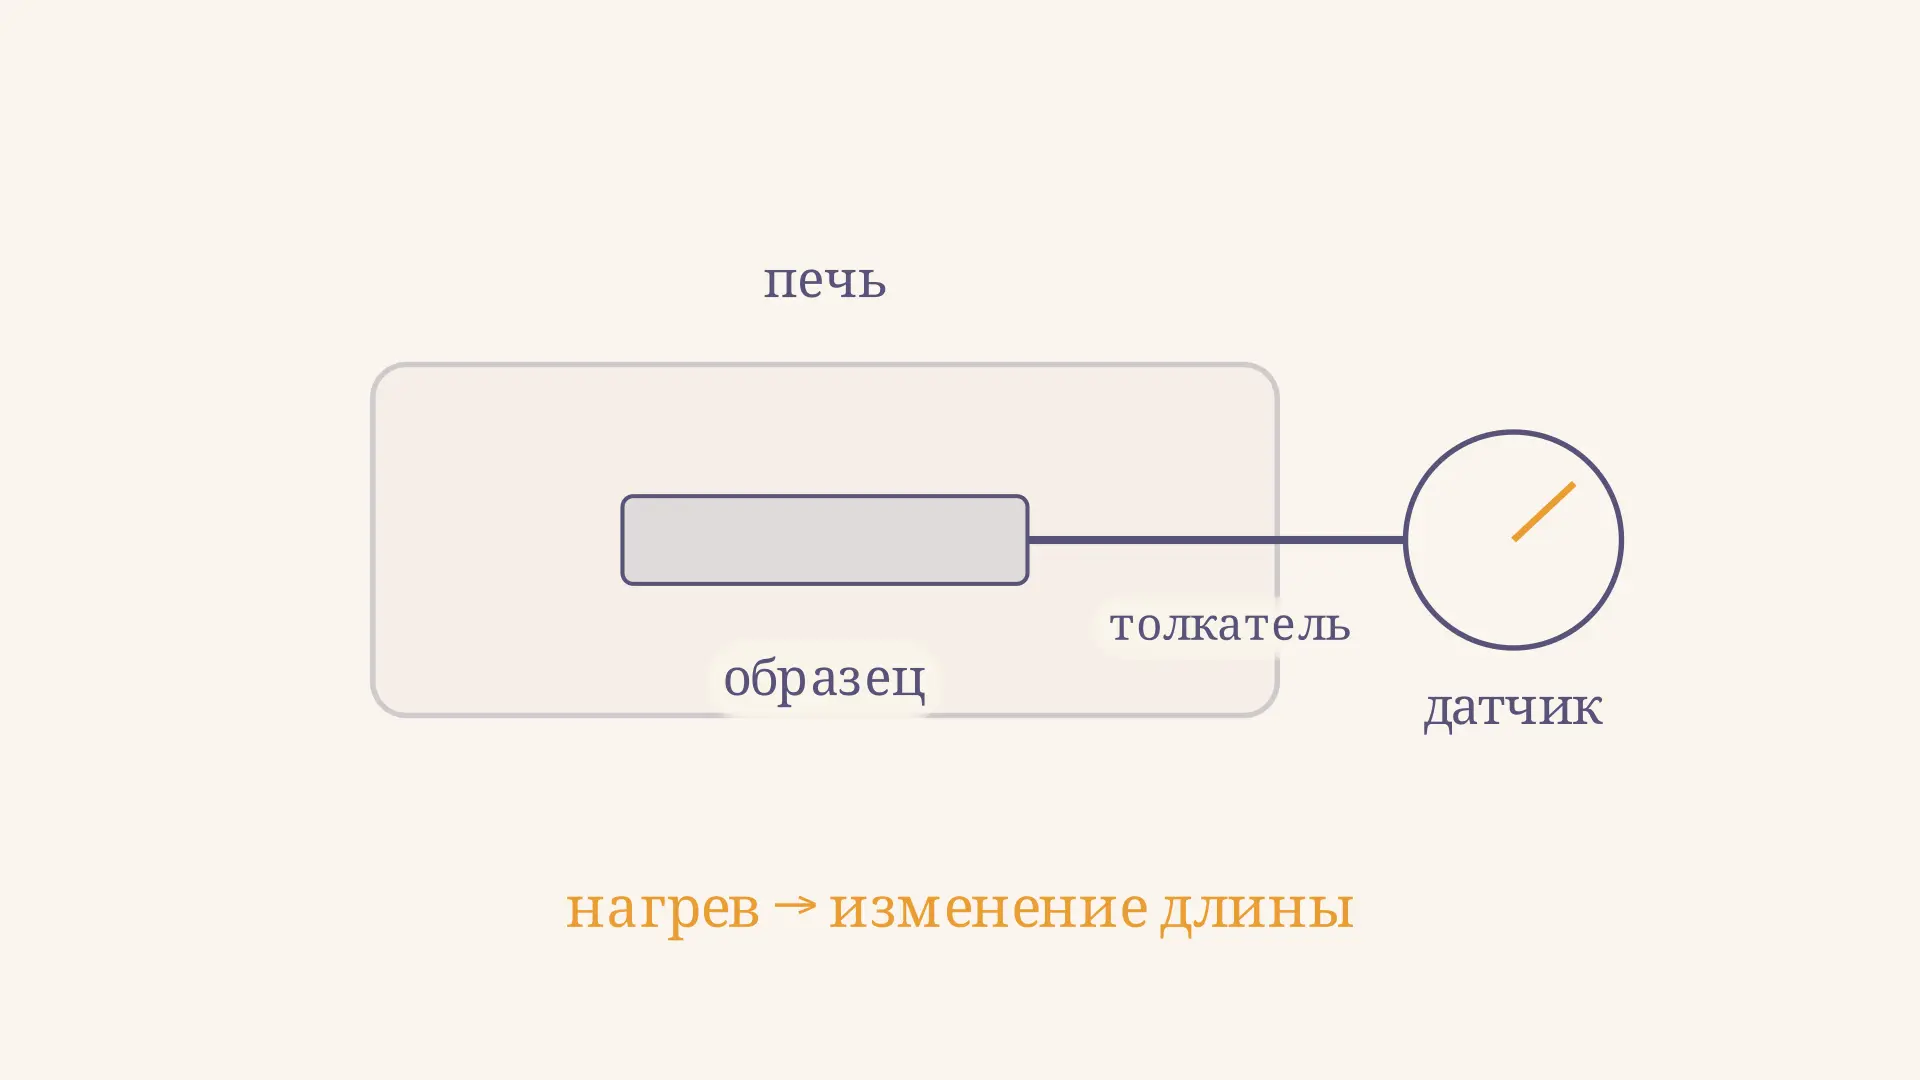
Дилатометрический анализ: принцип, кривая и расчёт
Дилатометрический анализ показывает изменение размеров образца при нагреве и охлаждении. Разбираем устройство прибора, кривую, расчёт коэффициента и ошибки измерения.