Коэффициент закрепления операций: формула и расчёт
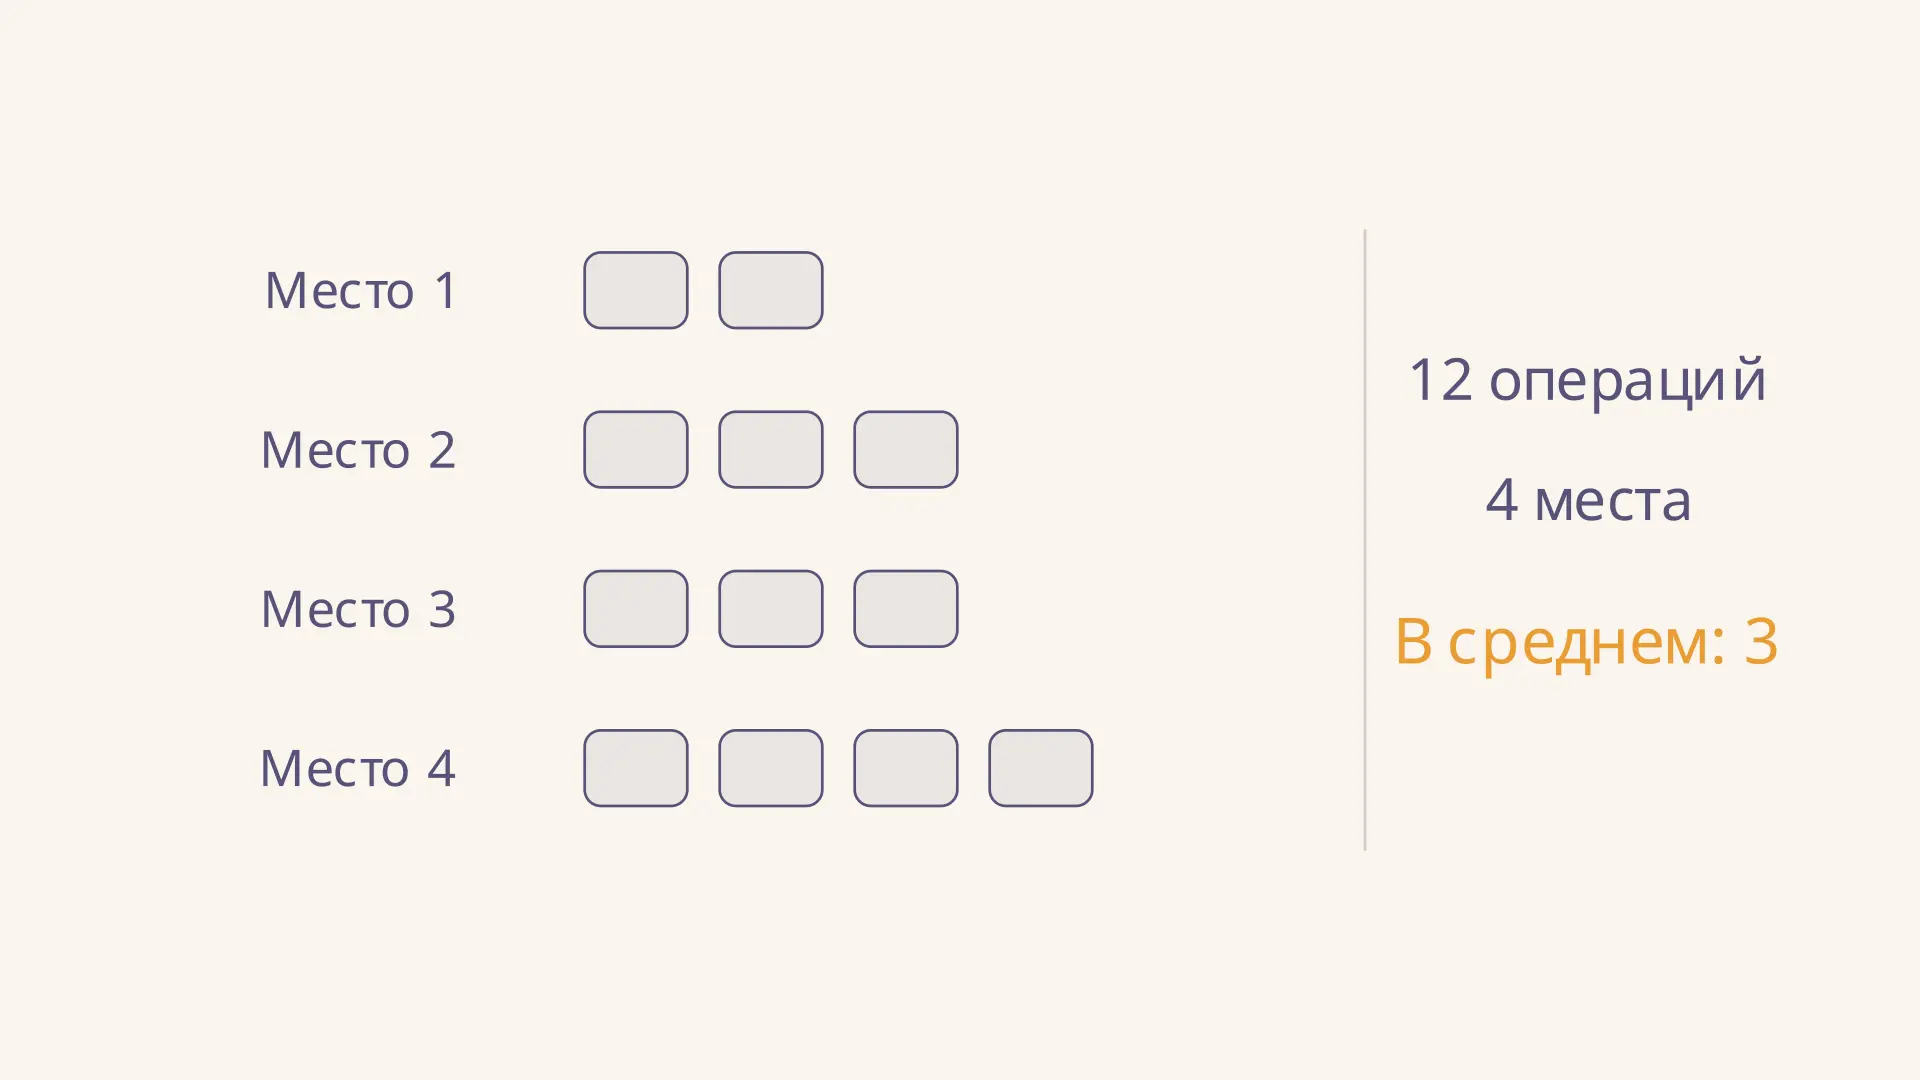
Коэффициент закрепления операций показывает, сколько разных технологических операций приходится в среднем на одно рабочее место за месяц. Он помогает охарактеризовать специализацию участка и служит одним из ориентиров при определении типа производства. Например, если за четырьмя местами закреплено в сумме 12 операций, коэффициент равен 3: в среднем по три операции на место. В калькуляторе можно изменить оба числа и увидеть, как результат соотносится с границами серийных типов.
Что показывает коэффициент
На одном участке станок может месяцами выполнять одну операцию, а на другом рабочее место регулярно переналаживают для разных деталей. Коэффициент позволяет сравнить разнообразие закреплённых операций на место, а не количество изготовленных изделий или выработку за смену. Меньшее значение обычно означает более узкую специализацию рабочих мест, большее - более разнообразную программу.
Важно задать границы расчёта: отдельное рабочее место, участок или цех и один и тот же месячный период. Числитель и знаменатель относятся к одной выбранной совокупности. В нормативах времени на токарно-револьверные работы коэффициент определён через различные операции за месяц и число рабочих мест, на которых они выполняются.
На схеме прямоугольник обозначает одну операцию, закреплённую за конкретным местом. Проход маркера показывает, как отдельные наборы складываются в характеристику участка. Среднее не означает, что каждое место выполняет ровно три операции.
Формула и что включать в числитель
Расчёт записывают так:
где - число различных технологических операций, выполненных или подлежащих выполнению за месяц на рассматриваемых местах, а - число этих рабочих мест. По смыслу результат выражают в операциях на одно место; это отношение количеств, а не процент. При деление невозможно.
Удобный способ собрать исходные данные - перечислить места и для каждого отметить разные закреплённые операции. Затем сложить количества по строкам. Повторение одной и той же операции на том же месте в течение месяца не превращает её в сотню разных операций. Если же одинаковая операция закреплена за двумя разными местами, в такой таблице она входит в набор каждого места: учитываются два закрепления. Это особенно важно оговорить в учебной задаче: простого перечня уникальных названий операций на весь цех для такого подсчёта недостаточно.
Технологическая операция - не произвольное движение работника. Разделение процесса на операции берут из маршрутных и технологических карт и сохраняют единым для всех строк. Иначе изменение детализации документации способно изменить результат без реального изменения организации работы. Общую логику перехода от понятия к измеримому признаку объясняет статья об операционализации понятий.
Пример расчёта по четырём местам
Допустим, на участке за месяц на первом месте закреплены две операции, на втором и третьем - по три, на четвёртом - четыре. Складываем их, не умножая на число обработанных деталей:
| Рабочее место | Число закреплённых операций |
|---|---|
| 1 | 2 |
| 2 | 3 |
| 3 | 3 |
| 4 | 4 |
| Всего | 12 |
Делим 12 на четыре и получаем . Значение попадает в диапазон крупносерийного производства. Это учебный пример, а не наблюдение реального предприятия. На практике нужно дополнительно проверить состав операций и характеристики выпуска.
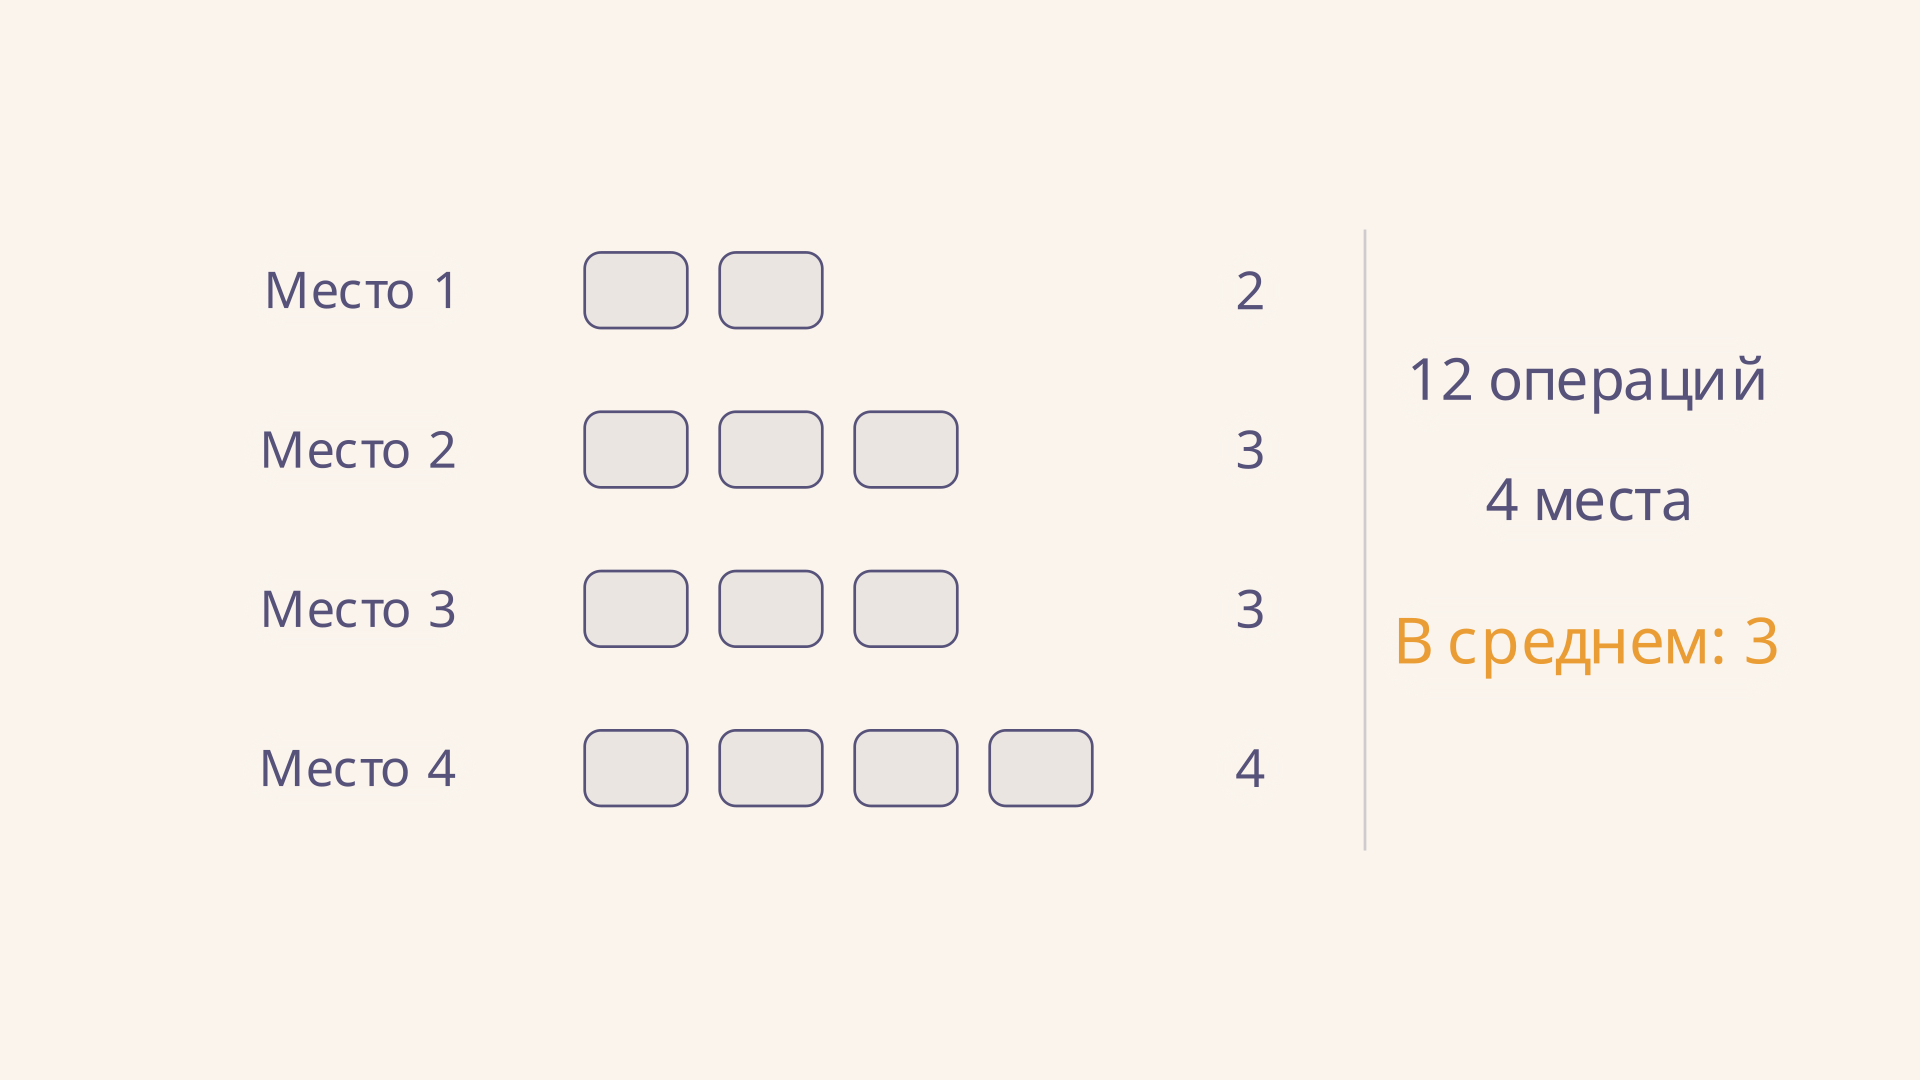
Обратите внимание на распределение: при среднем 3 первое место имеет две операции, а четвёртое - четыре. Если свести весь участок к одному числу, эта разница исчезнет. Поэтому таблицу исходных данных полезно сохранять вместе с итогом, особенно когда решают, где нужна переналадка или дополнительная оснастка.
Тип производства и границы диапазонов
ГОСТ Р 56828.39-2018 приводит ориентиры со ссылкой на ГОСТ 3.1121-84. Для серийного производства границы включают верхний конец каждого диапазона:
| Ориентир по коэффициенту | Тип производства |
|---|---|
| массовое | |
| крупносерийное | |
| среднесерийное | |
| мелкосерийное |
Так, ровно 10 относят к крупносерийному диапазону, ровно 20 - к среднесерийному, ровно 40 - к мелкосерийному. Сравнивают исходное значение дроби, а не округлённый результат: 10,04 не становится крупносерийным от записи «10,0».
Для единичного производства указанные нормативы не регламентируют значение коэффициента. В учебниках иногда применяют условный ориентир «больше 40», но сам по себе он не доказывает единичный тип. Если получилось меньше единицы, стоит проверить, все ли места в знаменателе относятся к выполняющим учтённые операции и одинаковы ли границы расчёта. Калькулятор отдельно отмечает оба случая.
Как меняется результат при перестройке участка
Представим, что на другом участке тоже четыре рабочих места, но на каждом закреплено по 12 операций. Всего получается 48 закреплений, а коэффициент равен . По таблице это среднесерийный ориентир. Сравнение с первым примером показывает, что в среднем на место приходится больше разных работ. Оно не говорит, сколько раз каждую работу повторяли и как долго она занимала оборудование.
Теперь предположим, что те же 48 закреплений распределили между восемью местами. Получится , то есть крупносерийный ориентир. Это арифметическое сравнение, а не готовый проект перепланировки: фактическое распределение должно быть технологически возможным, а новые места требуют оборудования, площади и персонала. Если одну операцию закрепляют и за дополнительным местом, числитель тоже может измениться; нельзя менять только знаменатель, не проверив исходную таблицу.
При экономической оценке специализации важно сопоставить затраты на оснастку, переналадки и объём заказов. Для отдельного заказа учёт затрат раскрывает позаказный метод калькуляции себестоимости: он отвечает на вопрос о стоимости, тогда как коэффициент описывает разнообразие операций на местах. Два показателя дополняют друг друга, но не заменяют расчёт производственной мощности.
Как собрать данные без двойного счёта
Начните с перечня рабочих мест участка, затем для каждого выпишите операции по технологическим картам за нужный месяц. Для плана используют операции, подлежащие выполнению; для фактического анализа - выполненные за тот же месяц. Не смешивайте план числителя с фактическим количеством мест без пояснения.
Проверьте повторяющиеся записи. Одна операция на одном месте, выполненная в несколько смен или над многими деталями, считается один раз для этого места. Две разные операции на том же станке дают два закрепления. Если операция распределена между параллельными рабочими местами, покажите оба места и их закрепления в исходной таблице. Названия или коды операций позволяют проверить подсчёт.
Наконец, сложите числа по местам и разделите на количество мест. Зафиксируйте месяц, подразделение, источник данных и то, какой способ учёта применён. Это делает результат воспроизводимым: другой специалист сможет проверить не только деление, но и состав числителя.
Для чего используют показатель
Коэффициент помогает выбрать направление дальнейшего анализа технологии и организации труда. При более устойчивой и узкой номенклатуре операций может быть оправдана специальная оснастка; при разнообразной программе чаще важны гибкость и переналадка. Но окончательное решение зависит от объёма выпуска, трудоёмкости, времени переналадки и стоимости оборудования.
Коэффициент также удобно сравнивать между периодами одного участка, если состав мест и правила учёта не изменились. Рост может отражать расширение номенклатуры или перераспределение операций; причина не видна из одной дроби. При сравнении участков разного размера среднее полезнее абсолютного числа операций, но оно скрывает разброс по рабочим местам.
Показатель не равен коэффициенту загрузки оборудования: десять коротких операций могут занимать меньше времени, чем одна длинная. Для анализа потерь и процессов полезно дополнить его картой потока и принципами бережливого производства. А система канбан отвечает на другой вопрос: как управлять пополнением и движением партий между процессами.
Частые ошибки
- Считают детали вместо операций. Выпуск тысячи одинаковых деталей не означает тысячу разных операций на одном месте.
- Делят на число работников. В формуле используют рабочие места выбранного участка; один работник и одно место не всегда совпадают.
- Смешивают периоды и подразделения. Операции участка за месяц нельзя без оговорки делить на все места цеха за год.
- Округляют до выбора диапазона. Сначала сравнивают точное отношение с границами, затем округляют для записи.
- Принимают среднее за полное описание. Оно не показывает ни разброс операций, ни занятость станков, ни себестоимость.
FAQ
Может ли коэффициент быть дробным?
Да. Если 13 закреплений приходятся на четыре места, среднее равно 3,25. Дробь описывает участок целиком и не требует дробной операции на отдельном станке.
Что означает значение ровно 10?
Оно находится на включённой верхней границе крупносерийного диапазона. Значение строго больше 10 и до 20 включительно соответствует среднесерийному ориентиру.
Можно ли определить тип предприятия по одному участку?
Нет надёжного автоматического перехода от участка к предприятию. В разных цехах могут быть разные программы и степени специализации. Для общей характеристики рассматривают весь объект и дополнительные признаки, включая стабильность, номенклатуру и объём выпуска.
Коротко
Коэффициент закрепления операций - отношение числа учтённых различных операций за месяц к числу соответствующих рабочих мест. В примере : это крупносерийный ориентир. Для верного вывода нужны единые границы учёта, проверка распределения по местам и дополнительные данные о производстве.
Читайте также
Параллельно-последовательное движение предметов труда
Параллельно-последовательное движение предметов труда: формула технологического цикла, построение графика, пример расчёта и сравнение трёх способов передачи партии.
Комбинирование производства: формы и примеры
Комбинирование производства объединяет связанные процессы на предприятии. Разбираем его формы, примеры, отличия от кооперирования, выгоды и ограничения.
Принципы научного менеджмента Тейлора: система и практика
Научный менеджмент Тейлора: четыре принципа, хронометраж, нормирование труда, разделение планирования и исполнения. Как система Тейлора изменила управление производством.

ABC-анализ запасов: расчёт и пример
ABC-анализ запасов по стоимости годового расхода: формулы, пример с накопленными долями, правило границ групп A, B и C и применение результатов на складе.
Абсолютное преимущество Смита: пример и расчёт
Абсолютное преимущество Смита простыми словами: как сравнить затраты труда, рассчитать выигрыш от специализации и отличить его от сравнительного преимущества Рикардо.

Аддитивная факторная модель: формула и пример расчёта
Аддитивная факторная модель в экономике: как разложить показатель на слагаемые, рассчитать вклад каждого изменения и проверить результат на примере прибыли.