Интегральный коэффициент использования оборудования
Станок может работать почти всю смену, но выпускать меньше нормы за час. Возможна и обратная ситуация: скорость высокая, однако оборудование долго простаивает. Интегральный коэффициент использования оборудования объединяет эти два обстоятельства и показывает отношение фактического выпуска к расчётному выпуску за доступное время при выбранной нормативной производительности.
В калькуляторе ниже измените долю рабочего времени и скорость относительно нормы: итог пересчитывается сразу. Затем разберём формулу, пример и условия, при которых сравнение имеет смысл.
Что показывает коэффициент
Показатель характеризует использование оборудования одновременно по времени и по производительности. Его получают умножением коэффициента экстенсивного использования на коэффициент интенсивного использования. Такой подход приведён в учебном пособии РГППУ по экономике предприятия.
Первый множитель отвечает на вопрос, какая часть доступного фонда времени действительно отработана. Второй показывает, насколько фактическая средняя выработка за час работы близка к выбранной норме. Их произведение связывает выпуск сразу с обоими ориентирами. Если один из множителей снижается, общий результат тоже снижается при неизменном другом.
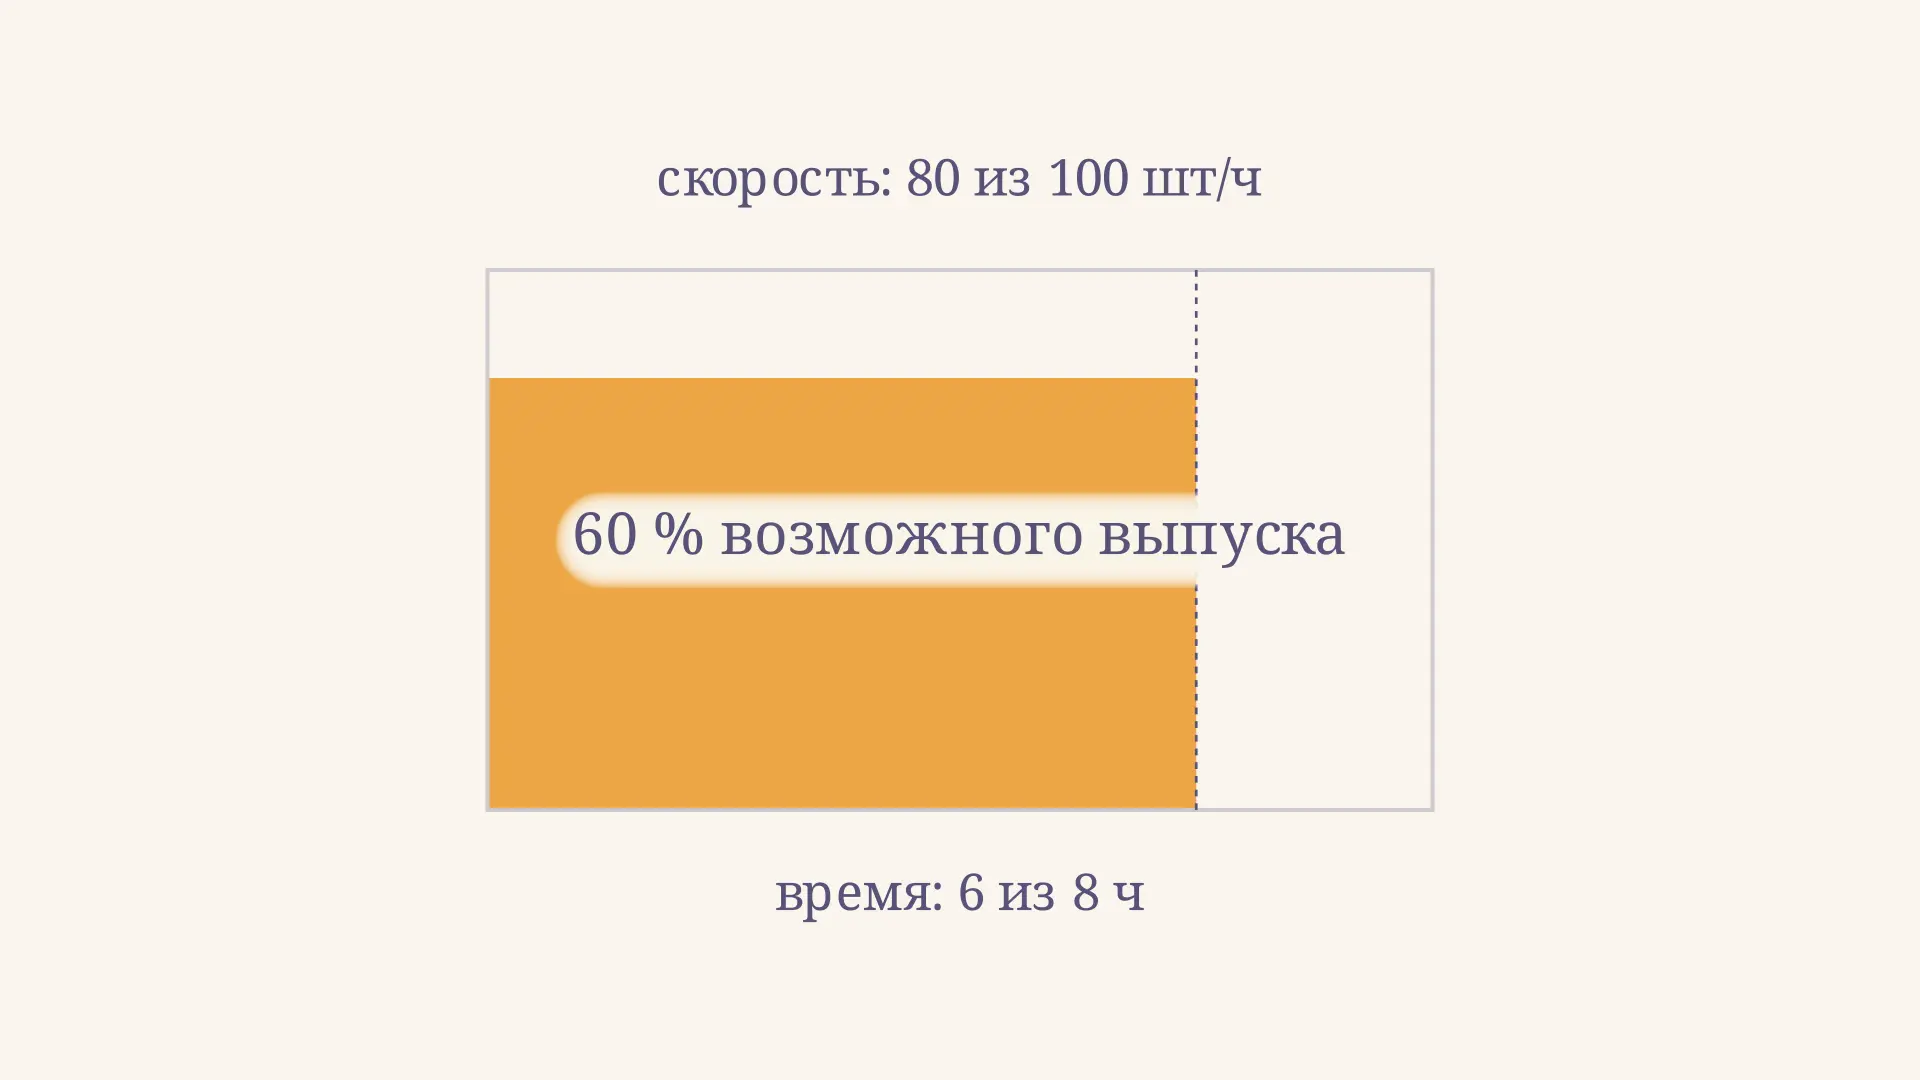
На схеме ширина прямоугольника соответствует доступному времени, высота - нормативной выработке за час. Золотая часть занимает только отработанную долю ширины и фактическую долю высоты. Её площадь относительно всей рамки равна произведению двух коэффициентов. Это геометрическая модель одного вида продукции с постоянной нормой, а не карта реального цеха.
Формула и единицы измерения
Обозначим доступное время через , фактически отработанное - через , фактическую среднюю часовую выработку - через , нормативную часовую выработку - через . Тогда:
Числитель и знаменатель каждого отношения должны измеряться одинаково: часы сравнивают с часами, а изделия в час - с изделиями в час. Коэффициенты безразмерны. Чтобы представить итог в процентах, умножьте его на 100: например, соответствует 60 %.
Норматив может быть паспортным, технически обоснованным или плановым - выбор зависит от условия задачи. Его нужно назвать и сохранять одинаковым при сравнении периодов. Часовая фактическая производительность здесь считается по времени реальной работы: . Если разделить выпуск на весь доступный фонд, простои уже окажутся внутри этого отношения; повторное умножение на коэффициент времени посчитает их дважды.
Пример расчёта за смену
Пусть в учебном примере доступно 8 часов, из них станок работал 6 часов. Норма - 100 деталей в час, а фактическая средняя выработка за время работы - 80 деталей в час. Тогда:
- Использование времени: .
- Использование производительности: .
- Интегральный коэффициент: , или 60 %.
Фактически выпущено деталей. При выбранных ориентирах возможный выпуск составил бы деталей. Проверка даёт тот же результат: . Значит, за смену получено 60 % расчётного выпуска. Оставшиеся 40 % показывают разрыв с выбранным ориентиром, но не доказывают, что все эти детали можно было бы продать или произвести без дополнительных затрат.
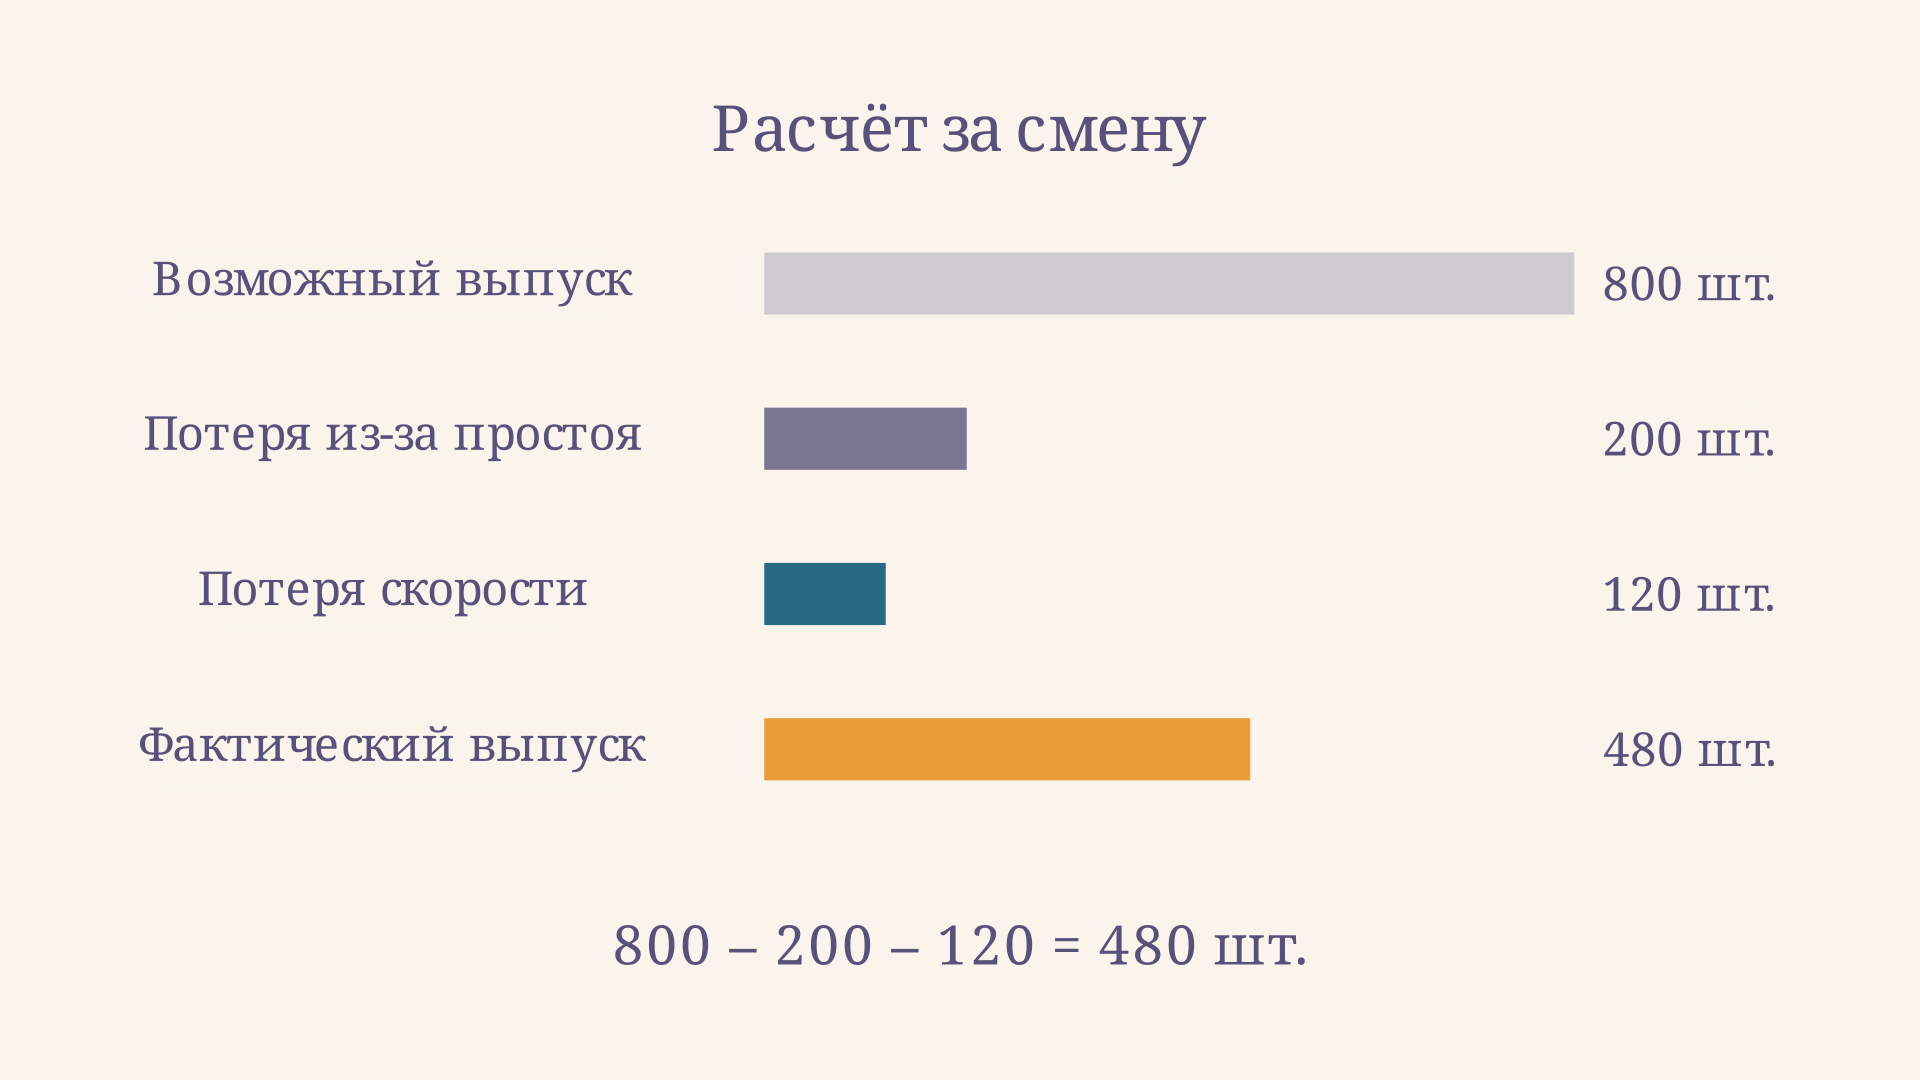
При таком порядке разложения два часа простоя дают условно недополученных деталей. Ещё приходятся на разницу скоростей во время работы. Вместе с фактическими 480 это даёт 800. Если сначала оценивать скорость на всём фонде, а потом простой по фактической скорости, совместная часть потерь распределится иначе; общий разрыв останется прежним.
Как выбрать фонд времени и норму
До подстановки чисел уточните границы периода. Календарный фонд охватывает всё календарное время, режимный учитывает установленный график смен, а доступный для данной задачи фонд может исключать предусмотренные регламентом остановки. Если в условии дан плановый ремонт, проверьте, вычтен ли он из знаменателя: одинаковое фактическое время на разных базах даст разные коэффициенты.
Например, при восьмичасовой смене с одним часом заранее исключённого обслуживания доступный фонд равен семи часам. Шесть часов работы тогда дают , а не . Оба отношения могут отвечать на разные вопросы, но их нельзя сравнивать без пояснения базы.
Для производительности также важны изделие, единица времени и режим. При смене ассортимента среднее число деталей в час может упасть из-за более сложной продукции, хотя работа не стала менее эффективной. Для нескольких изделий нужны сопоставимые нормативные трудозатраты или отдельные расчёты по видам; простое сложение разных деталей без общего измерителя вводит в заблуждение.
Как использовать результат для анализа
Начните с исходных данных и покажите оба множителя рядом с итогом. Один и тот же интегральный показатель может получиться при разных причинах: и . В первом случае прежде всего стоит изучить отклонение скорости от нормы, во втором - причины неработающего времени. По одной итоговой цифре выбор меры сделать нельзя.
Затем разберите журнал остановок, переналадки, снабжение и ограничения технологии. Для анализа потерь в потоке полезны принципы бережливого производства; движение материалов и пополнение запасов отдельно рассматривает система канбан. Не всякая пауза является устранимой потерей: техническое обслуживание и безопасные переналадки могут быть необходимы.
Для сравнения нескольких машин нельзя просто усреднить их коэффициенты без учёта масштаба. При сопоставимом выпуске и согласованных базах сначала сложите фактические объёмы, затем разделите на сумму соответствующих возможных объёмов. Это даст взвешенную оценку, в которой большой и малый станки влияют пропорционально своим расчётным возможностям. Если нормы или продукция несопоставимы, показатели анализируют раздельно либо приводят к общей обоснованной базе.
Чем показатель отличается от других метрик
Интегральный коэффициент относится к использованию выбранного оборудования и фонда времени. Он не равен рентабельности: рост выпуска сам по себе не говорит о цене, затратах и прибыли. Для анализа финансовой отдачи применяют другие показатели, например модель Дюпона. Чтобы оценить влияние расходов на единицу продукции, нужен отдельный расчёт себестоимости; один из подходов описан в статье про позаказную калькуляцию.
Показатель также не обязательно равен OEE: в распространённой модели OEE есть дополнительный множитель качества. Здесь выпуск включает продукцию в том составе, который задан исходными данными; долю годных изделий отдельно не вводили. Если задача требует учитывать брак, явно определите выпуск и методику, иначе сравнение метрик будет некорректным.
При нулевом фактическом времени фактическую часовую выработку по формуле определить нельзя. При отсутствии выпуска итоговое отношение к положительному возможному выпуску равно нулю; значение интенсивного множителя необходимо рассматривать отдельно. Если фактическая скорость выше выбранной нормы, интенсивный коэффициент может превысить единицу: проверьте норму и сопоставимость условий, а не округляйте его автоматически до 100 %.
Как проверить эффект улучшения
Вернёмся к смене из примера и предположим, что доступный фонд и норма не изменились. Если сократить простой на один час при прежней скорости, станок отработает семь часов и выпустит деталей. Интегральный показатель составит . Прирост относительно исходных 480 деталей равен 80, а не 100: дополнительный час используется с фактической скоростью.
Другая гипотеза - сохранить шесть часов работы, но увеличить среднюю скорость до 90 деталей в час. Выпуск тогда составит деталей, коэффициент - . Сценарии показывают порядок сравнения, но не доказывают достижимость изменений. Для решения нужны данные о причинах остановок, ограничениях станка, персонале, материале и затратах на каждую меру.
Если увеличение выпуска перемещает ограничение на следующую операцию, запас незавершённой продукции может вырасти без увеличения отгрузки. Поэтому полезно проверить всю последовательность операций и спрос, прежде чем считать дополнительный выпуск экономическим эффектом. Для учебного ответа достаточно показать принятые допущения, вычисления и отдельно сформулировать, чего из исходных данных определить нельзя.
Частые ошибки
- Складывать множители. Время и скорость действуют совместно, поэтому их перемножают, предварительно переведя проценты в доли.
- Смешивать периоды и единицы. Годовой фонд и сменную выработку сначала приводят к согласованным единицам.
- Дважды учитывать простой. Часовую выработку для интенсивного коэффициента делят на фактическое рабочее время, а не на весь доступный фонд.
- Считать коэффициент оценкой прибыли или качества. Для этих вопросов нужны дополнительные данные и показатели.
- Сравнивать разные базы без оговорки. Изменение нормы или состава доступного времени само по себе меняет результат.
FAQ
Как найти интегральный коэффициент, если известен выпуск?
Разделите фактический выпуск на произведение доступного времени и нормативной выработки за единицу времени. Это работает при согласованных границах периода и сопоставимой продукции.
Может ли коэффициент быть больше единицы?
Да, если фактическая производительность выше выбранного норматива или фактическое время выше планового фонда. Такой результат требует проверки базы и условий сравнения.
Что означает значение 0,6?
В рамках описанной модели фактический выпуск составляет 60 % расчётного выпуска при выбранных фонде времени и норме. Само число не раскрывает отдельно простой, скорость и качество.
Коротко
Интегральный коэффициент равен произведению использования времени и относительной производительности. В примере : станок выпустил 480 деталей из расчётных 800. Для осмысленного вывода фиксируют фонд времени, норму, состав продукции и рассматривают оба фактора отдельно.
Читайте также
Как рассчитать количество оборудования для производства
Как рассчитать количество оборудования по программе выпуска, норме времени и фонду работы: формула, округление, пример, загрузка станков и проверка результата.
Как рассчитать производственную мощность предприятия
Как рассчитать производственную мощность по фонду времени и трудоёмкости, найти узкое место линии и определить коэффициент загрузки на примере с формулами.

ABC-анализ запасов: расчёт и пример
ABC-анализ запасов по стоимости годового расхода: формулы, пример с накопленными долями, правило границ групп A, B и C и применение результатов на складе.

Анализ деловой активности предприятия: формулы и пример
Как провести анализ деловой активности предприятия: рассчитать оборачиваемость активов, запасов и долгов, определить финансовый цикл и объяснить результаты на примере.
Анализ использования материальных ресурсов: пример
Как провести анализ использования материальных ресурсов: рассчитать расход на единицу, материалоёмкость и отклонение от нормы, разобрать причины и резервы экономии.
Анализ использования рабочего времени: расчёт
Как провести анализ использования рабочего времени: сравнить план и факт, рассчитать человеко-часы и разложить отклонение по числу дней и длительности дня.