Ступенчатая закалка: выдержка и охлаждение стали
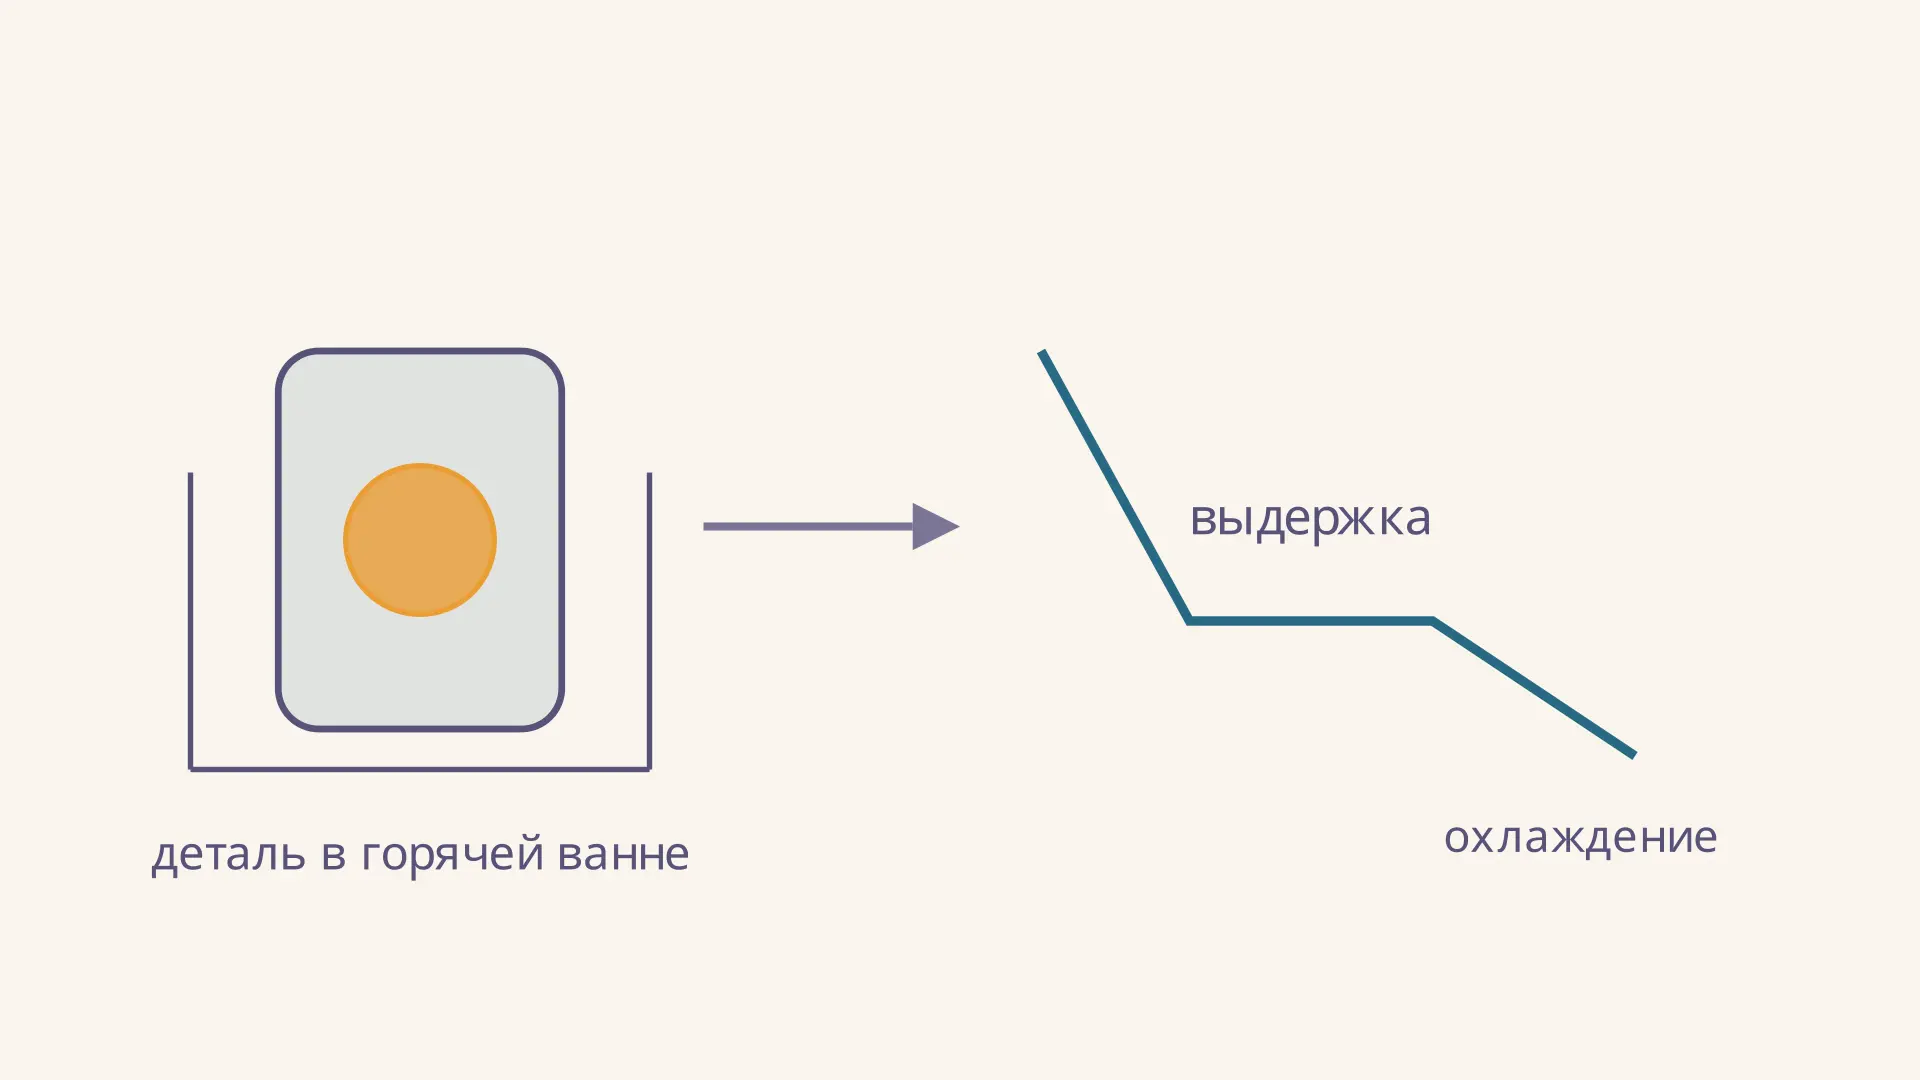
Ступенчатая закалка - термообработка стали, при которой после нагрева деталь быстро охлаждают в горячей ванне, ненадолго выдерживают в ней и затем охлаждают дальше. Пауза нужна, чтобы температура поверхности и сердцевины сблизилась до интенсивного образования мартенсита. Благодаря этому превращение в разных частях сечения может идти более согласованно, а риск коробления и трещин снижается.
В калькуляторе ниже можно проследить условное выравнивание температур. Его числа выбраны для иллюстрации: они не определяют время выдержки конкретной детали и не заменяют диаграмму превращений или технологическую карту.
Как проходит ступенчатая закалка
Сначала сталь нагревают до температуры аустенизации и выдерживают, чтобы получить исходную структуру, необходимую для последующей закалки. Выбор температуры зависит от состава и исходного состояния стали. Затем деталь переносят в ванну, нагретую до температуры вблизи, обычно немного выше точки начала мартенситного превращения . После выравнивания температуры по сечению её извлекают и охлаждают далее, часто на воздухе. При дальнейшем охлаждении ниже образуется мартенсит; после закалки обычно выполняют отпуск.
Обратное движение в ролике нужно только для повторения цикла: реальная выдержка сама по себе не нагревает сердцевину по показанной траектории. Важная идея - не остановить охлаждение навсегда, а разделить его на быстрый начальный участок, короткую паузу и последующее прохождение интервала мартенситного превращения.
Свойства мартенсита и причины его высокой твёрдости помогают понять, зачем вообще стремятся получить эту структуру. Но твёрдость после закалки сопровождается высокой хрупкостью, поэтому готовое изделие оценивают с учётом последующего отпуска и требований к работе детали.
Зачем нужна горячая ванна
При погружении нагретой детали поверхность отдаёт тепло раньше сердцевины. Если охлаждение продолжается без паузы, разные слои достигают критических температур в разное время. При образовании мартенсита меняется объём металла; совместное действие температурных градиентов и превращений создаёт напряжения. Тонкая стенка, резкий переход сечения или отверстие могут усилить склонность к деформации.
Горячая ванна замедляет дальнейшее охлаждение поверхности и даёт сердцевине приблизиться к ней по температуре. Затем более равномерно охлаждённое сечение проходит интервал превращения. Снижение перепада температур не означает полного отсутствия напряжений: на них влияют форма, материал, скорость охлаждения и распределение структур. Метод уменьшает риск, но не гарантирует отсутствие трещин или идеальную геометрию.
Среда должна отводить тепло достаточно быстро на первоначальном участке и поддерживать требуемую температуру выдержки. Промышленно применяют, например, подходящие соляные ванны или горячие масла в пределах их допустимых режимов. Свойства среды, перемешивание и загрузка ванны влияют на результат. Принципы выбора и различия сред подробнее разобраны в статье об охлаждающих средах при закалке.
Пример: как оценить выравнивание
Возьмём учебную модель с постоянной температурой ванны . В начале рассматриваемой выдержки поверхность имеет , а сердцевина - . Допустим, что каждая температура приближается к температуре ванны по своей экспоненте:
где выражено в минутах, а температуры - в градусах Цельсия. Числа 2 и 6 минут здесь условные постоянные времени: более медленное изменение сердцевины показывает запаздывание отвода тепла из глубины. Это две заданные кривые, а не решение уравнения теплопроводности.
При разность равна . Через 6 минут получаем и . Разность составляет примерно . Через 12 минут модель даёт около на поверхности и в сердцевине, то есть разность около .
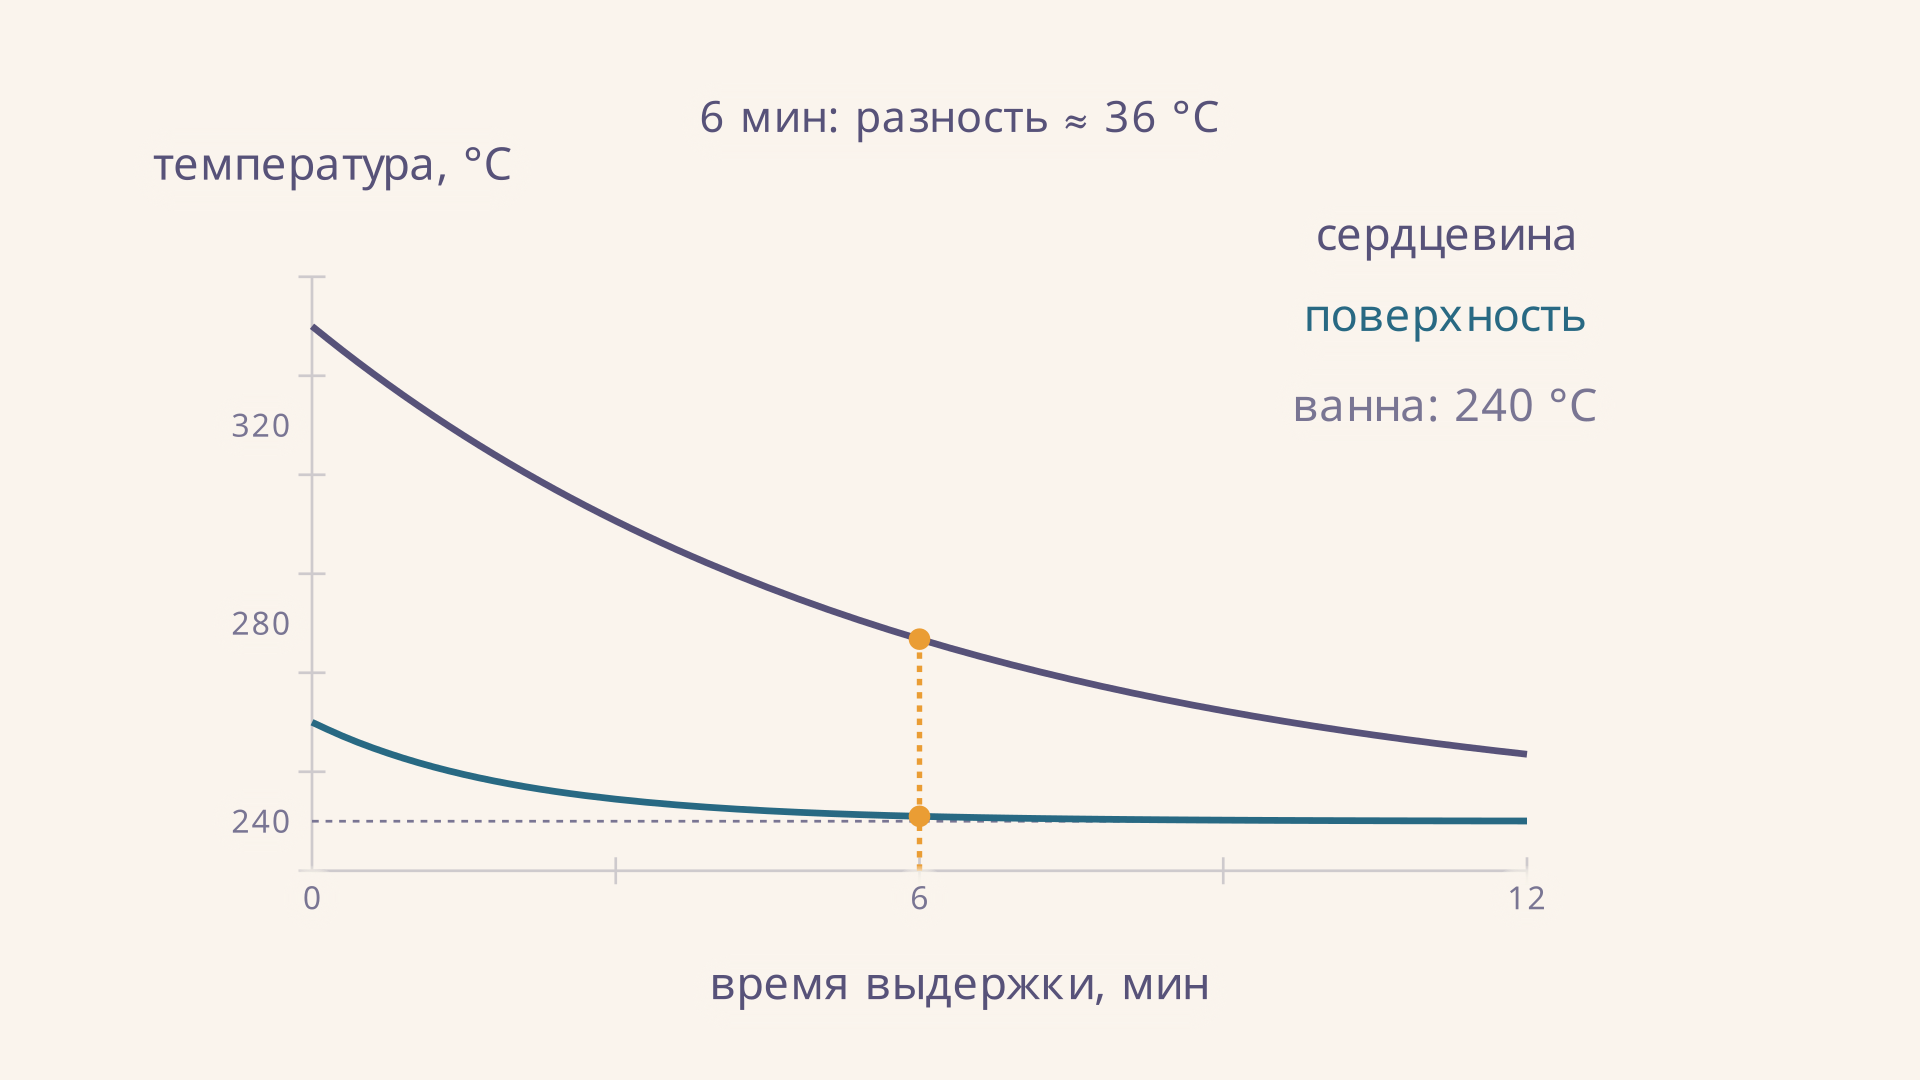
Пример показывает только направление изменения разности. Он не учитывает геометрию, температурную зависимость свойств, коэффициент теплоотдачи, реальную историю погружения и теплоту превращений. Из него нельзя вывести ни минимальное безопасное время, ни требуемую твёрдость, ни допустимый для стали режим. Температура в этом примере не задана: значение ванны само по себе не доказывает, что процесс возможен.
Как выбрать выдержку и температуру
При разработке режима отправная точка - конкретная марка стали и данные о её превращениях. Температуру ванны выбирают относительно , которая зависит от химического состава и состояния аустенита. Ванна должна одновременно обеспечить достаточное охлаждение и оставить время для выравнивания температур прежде, чем в ней начнутся нежелательные диффузионные превращения.
Выдержка поэтому ограничена с двух сторон. Слишком короткая оставит большую разность между поверхностью и сердцевиной; слишком долгая может привести к распаду аустенита в ванне и изменению конечной структуры. Толстое сечение прогревается и охлаждается внутри медленнее тонкого, а большая загрузка способна изменить теплоотвод самой ванны. Для проверки рассматривают соответствующие диаграммы превращений, пробную деталь и результаты контроля. О том, как читать области распада при постоянной температуре, рассказывает статья про диаграмму изотермического распада аустенита.
В технологической документации важно различать температуру ванны, температуру поверхности и температуру сердцевины. Термопара в ванне показывает состояние среды, но не доказывает, что центр самой крупной детали уже достиг нужной температуры. Контрольные измерения на представительной детали помогают установить фактическое время для конкретной загрузки и оборудования.
Что показывает диаграмма превращений
На диаграмме время начала распада аустенита откладывают напротив температуры. Для выбранной ванны мысленно проводят горизонталь и смотрят, сколько времени остаётся до пересечения с областью начала превращения. Но путь реальной детали до ванны тоже имеет значение: если опасная область пересечена ещё при переносе и начальном охлаждении, последующая пауза уже не вернёт исходный аустенит. Поэтому горизонтальный участок нельзя рассматривать отдельно от всей траектории охлаждения.
Диаграмма помогает сформулировать проверку, но не заменяет измерения: поверхность и сердцевина проходят разные температурные траектории. Кроме того, диаграммы строят для конкретного состава и условий аустенизации. При смене стали, размеров или загрузки ранее найденный интервал выдержки нужно подтвердить заново. Условный калькулятор выше не содержит кривой начала распада и не способен определить этот интервал.
Чем отличается от изотермической закалки
Оба процесса могут включать перенос аустенизированной детали в горячую ванну и выдержку при сравнительно постоянной температуре. Цель паузы различается. При ступенчатой закалке её выбирают прежде всего для выравнивания температур и стремятся избежать существенного распада аустенита до извлечения. Основное мартенситное превращение происходит при дальнейшем охлаждении.
При изотермической закалке выдержку, напротив, продолжают для образования бейнита в подходящей области температур. Требуемая длительность определяется кинетикой превращения конкретной стали. Поэтому одинаковая форма кривой с горизонтальным участком ещё не доказывает одинаковый результат: важны температура, длительность и расположение относительно областей превращений. Подробнее о получаемой структуре - в материале про верхний и нижний бейнит.
Когда метод применяют и что проверяют
Ступенчатая закалка полезна, когда требуется сочетать мартенситное упрочнение с меньшей склонностью к короблению: например, для деталей сложной формы и инструмента. Однако подходит не любая комбинация стали и сечения. Если сердцевина охлаждается слишком медленно, аустенит может начать распадаться до достижения ванны или до выравнивания; тогда сплошная мартенситная структура не получится. Возможность прокалки связана с маркой стали и размером детали, а не только с желанием применить мягкий режим.
После охлаждения проверяют твёрдость, геометрию и при необходимости микроструктуру и отсутствие трещин. Отпуск назначают по техническим требованиям: он снижает хрупкость закалённой структуры, но одновременно меняет твёрдость и прочность. Выбор температуры и времени отпуска - отдельная операция, а не та же самая выдержка в горячей закалочной ванне. Её задачи разобраны в статье про низкий, средний и высокий отпуск стали.
Частые ошибки
- Считать паузу отпуском. Выдержка в закалочной ванне предшествует основному мартенситному превращению; отпуск выполняют после закалки.
- Назначать одну температуру всем сталям. Положение и скорость распада аустенита зависят от материала.
- Держать до полного выравнивания любой ценой. Избыточная выдержка способна изменить структуру ещё в ванне.
- Переносить условные минуты из примера на производство. Реальная скорость зависит от сечения, загрузки, среды и теплообмена.
- Оценивать результат только по температуре ванны. Нужно учитывать температуру самой детали и контролировать итоговые свойства.
FAQ
Где образуется мартенсит?
В основном при охлаждении после извлечения из ванны, когда температура стали проходит ниже . Фактическое превращение зависит от режима и состава стали.
Зачем после ступенчатой закалки нужен отпуск?
Чтобы скорректировать сочетание твёрдости и вязкости и уменьшить хрупкость закалённой стали. Конкретный режим выбирают по требованиям к изделию.
Можно ли выдерживать деталь в ванне сколь угодно долго?
Нет. Время должно быть достаточным для выравнивания температур, но ограниченным кинетикой распада аустенита при выбранной температуре. Допустимый интервал определяют для конкретной стали и детали.
Коротко
Ступенчатая закалка разделяет охлаждение на этапы и использует выдержку в горячей среде для уменьшения температурного перепада перед мартенситным превращением. Это помогает снизить напряжения и деформации, но режим выбирают по стали, сечению и диаграммам превращений, а результат подтверждают контролем детали.
Читайте также
Критическая скорость закалки: расчёт и смысл
Что такое критическая скорость закалки стали, как её определить по диаграмме охлаждения и почему одной средней скорости недостаточно для выбора режима.
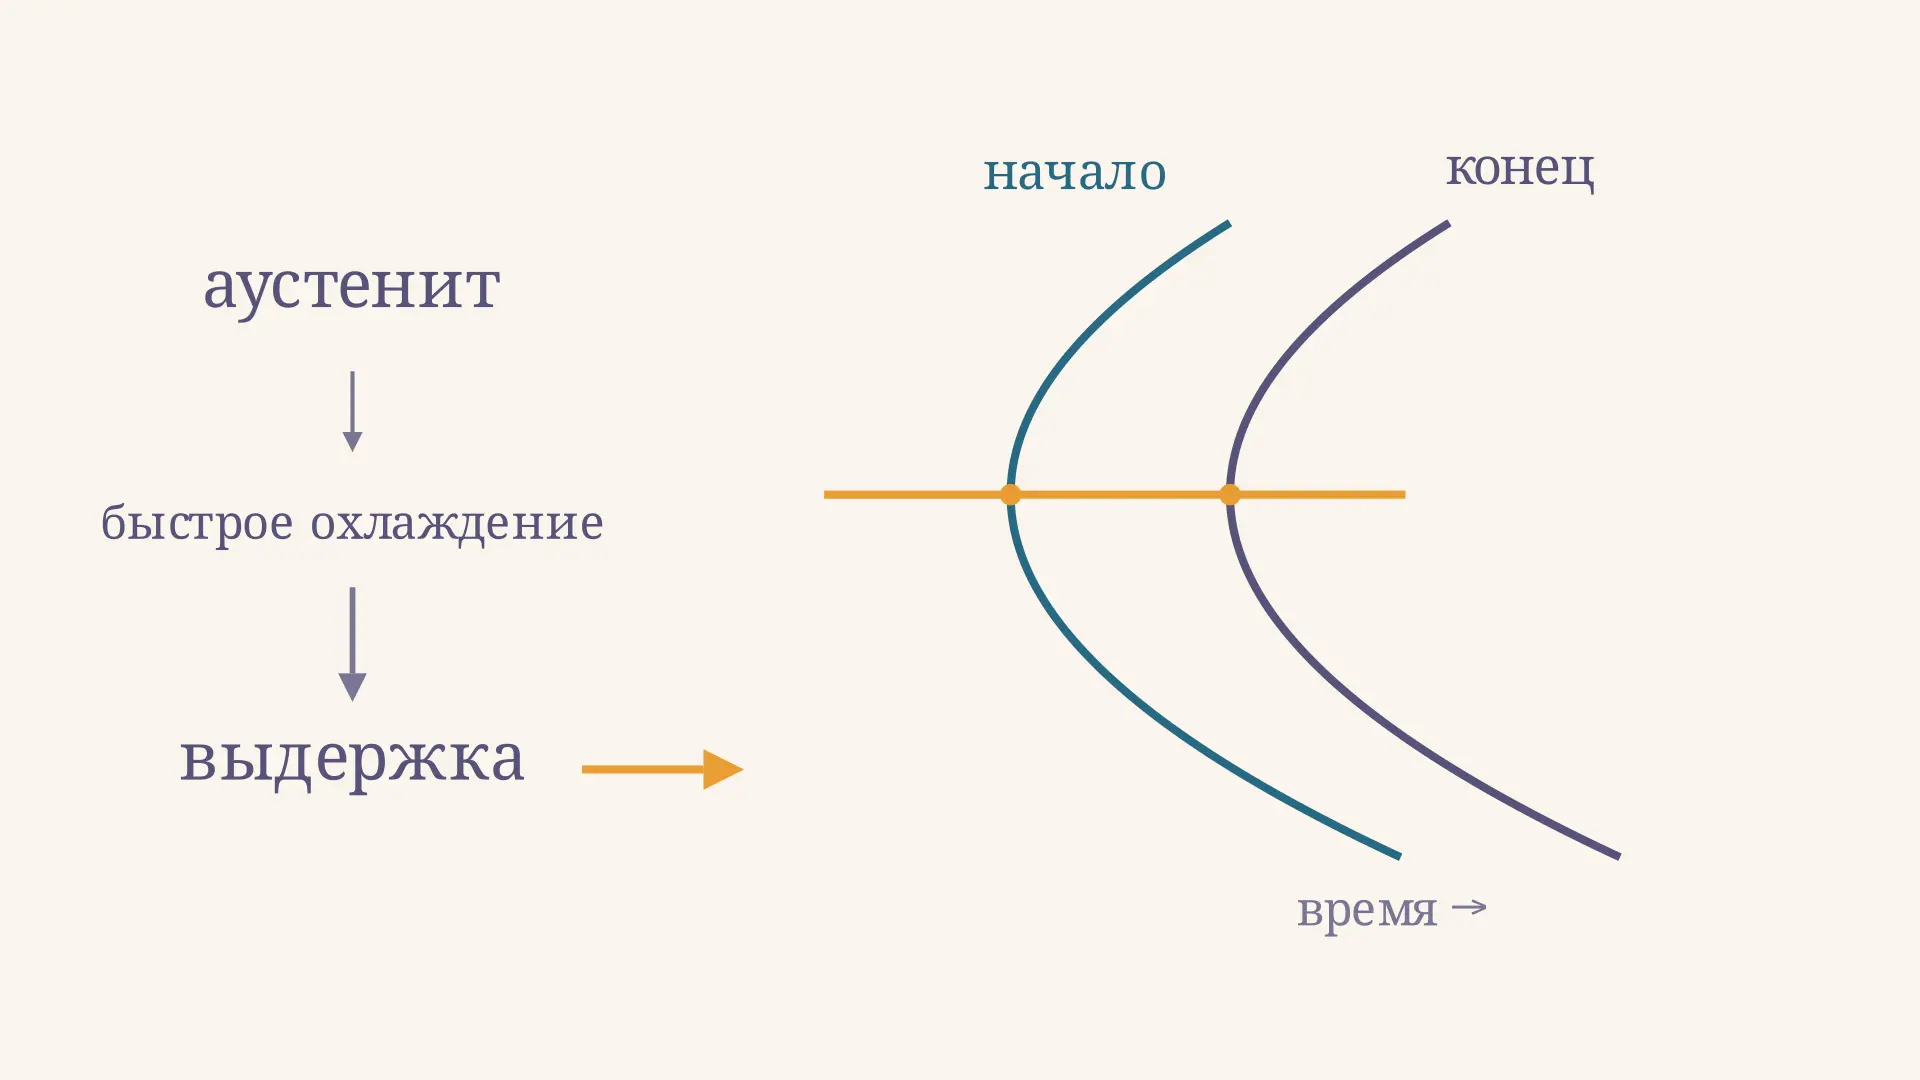
Диаграмма изотермического распада аустенита: чтение
Как читать диаграмму изотермического распада аустенита: оси, линии начала и конца, нос кривой, выдержку и отличие от диаграммы непрерывного охлаждения.
Изотермический отжиг: этапы и выдержка стали
Изотермический отжиг стали: этапы нагрева, охлаждения и выдержки, чтение диаграммы превращения аустенита и пример оценки времени по учебной кинетической модели.
Сфероидизирующий отжиг: режим и контроль стали
Сфероидизирующий отжиг стали: как меняется цементит, чем отличаются температурные циклы около критической точки и как проверяют структуру и качество обработки металла.
Эффект Померанчука: почему гелий-3 охлаждается при сжатии
Эффект Померанчука: почему у гелия-3 кривая плавления имеет отрицательный наклон, как энтропия ядерных спинов даёт охлаждение при адиабатическом сжатии и до какой температуры можно так остыть.
Бейнит верхний и нижний: чем отличаются эти структуры
Бейнит верхний и нижний: чем различаются структуры по температуре образования, морфологии феррита и карбидов, твёрдости и ударной вязкости, как их получают при изотермической закалке.