Рессорно-пружинные стали: свойства и выбор марки
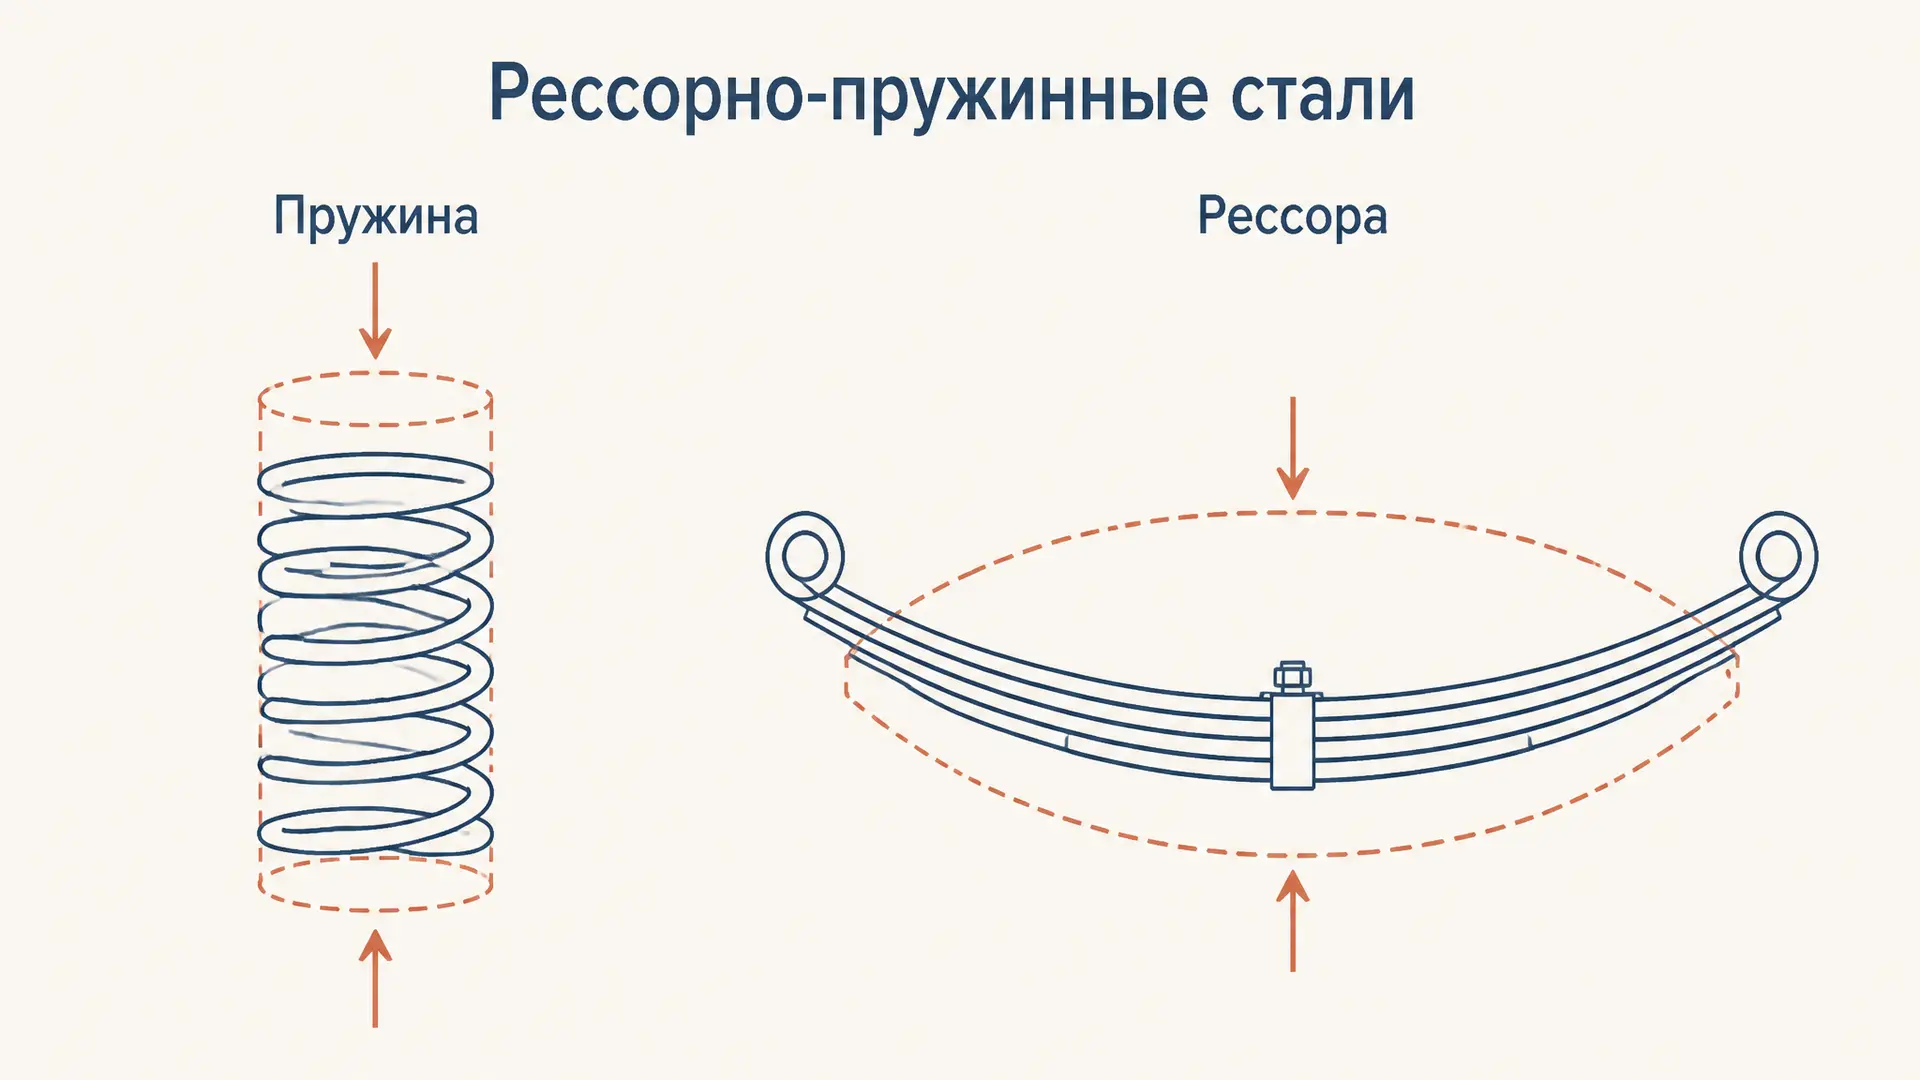
Пружина должна многократно менять форму под нагрузкой и возвращаться к исходным размерам после разгрузки. Рессорно-пружинные стали выбирают для такой работы благодаря сочетанию прочности, сопротивления остаточной деформации и усталости. Но одна марка не гарантирует ресурс: одинаковая сталь в тонкой проволоке и толстой полосе после обработки может получить разные свойства.
Какие свойства нужны пружине
При упругой деформации тело восстанавливает форму после снятия нагрузки. Если напряжение оказалось слишком высоким, остаётся пластическая деформация: например, пружина проседает и уже не создаёт нужное усилие. Поэтому для неё важен высокий предел упругости и сопротивление пластической деформации. В практике часто оценивают и условный предел текучести, хотя это не точный синоним предела упругости.
Другая задача - выдержать много повторений нагрузки. При циклическом нагружении трещина может зародиться и вырасти даже при напряжениях ниже статической прочности. Сопротивление усталости зависит от амплитуды и среднего напряжения, числа циклов, состояния поверхности и среды. Значение, полученное на гладком лабораторном образце, нельзя автоматически переносить на реальную деталь с рисками и вырезами.
Наконец, важна релаксация: при длительной деформации усилие может уменьшаться со временем, особенно при нагреве. Для клапанной пружины, работающей при повышенной температуре, это существенно; для холодной защёлки определяющим может оказаться совсем другой критерий.
Чем состав помогает работе
Углерод позволяет получить высокую прочность после подходящей обработки. Легирующие элементы меняют прокаливаемость и поведение стали при отпуске. Кремний, марганец, хром и ванадий встречаются в разных сочетаниях; каждый состав подбирают вместе с технологией и размером сечения. Больше легирующих элементов само по себе не означает лучшую деталь: стоимость, технологичность и требуемая надёжность тоже имеют значение.
Прокаливаемость описывает способность получать закалённую структуру на определённой глубине при заданном охлаждении. Её не следует путать с максимальной твёрдостью поверхности. Если сечение велико, сердцевина охлаждается медленнее и может не получить нужную структуру, даже когда поверхность твёрдая. При выборе заготовки проверяют свойства по сечению, а не только название марки.
Обозначение также не заменяет сертификат материала. Оно даёт представление о составе, но фактические пределы элементов, требования к металлопродукции и условия поставки устанавливают соответствующий стандарт и заказ. О принципе записи углерода подробнее рассказано в статье о маркировке стали 45.
Марки 65Г, 60С2А и 51CrV4
Марки удобно сравнивать как варианты для дальнейшей проверки, а не как взаимозаменяемые рецепты:
| Марка | Что подсказывает обозначение | На что обратить внимание |
|---|---|---|
| 65Г | Углеродистая сталь с повышенным содержанием марганца | Учитывать сечение, обработку и требуемую долговечность |
| 60С2А | Кремнистая сталь: около 0,60% углерода в обозначении, буква А в конце указывает на высокое качество | Проверить поверхность, глубину прокалки и условия термообработки |
| 51CrV4 | Хромованадиевая пружинная сталь по европейскому обозначению | Сверять конкретный вариант поставки, размеры и состояние материала |
ГОСТ 14959-2016 распространяется на указанные в его области применения виды металлопродукции для пружин, рессор и других деталей, работающих после закалки и отпуска. В стандарте есть требования к продукции и контролю; для заказа необходимо проверить применимость редакции, форму и категорию поставки. На всю пружинную проволоку или готовые изделия этот ГОСТ автоматически не распространяется.
Производитель Ovako описывает 51CrV4 как сталь для закалённых и отпущенных пружин и приводит варианты с различной прокаливаемостью. Схожее назначение зарубежной и отечественной марки не доказывает полной взаимозаменяемости: сравнивают состав, свойства, размер, стандарт и условия эксплуатации.
Как изготовление меняет свойства
Для горячеформованной рессоры типичная последовательность включает формование заготовки, закалку, отпуск и контроль. После нагрева под закалку сталь охлаждают так, чтобы получить нужную структуру, а отпуском настраивают сочетание прочности и вязкости и уменьшают закалочные напряжения. О превращении при охлаждении см. статью о мартенсите, а о различии режимов - разбор отпуска стали.
Структурное состояние после обработки влияет на сочетание твёрдости и пластичности; сравнение продуктов превращения приведено в статье о троостите и сорбите. Однако название структуры не заменяет испытания готовой детали.
Универсальной температуры и среды охлаждения для всех марок нет: режим зависит от состава, толщины и оборудования. Слишком жёсткая закалка может вызвать коробление или трещины, недостаточное охлаждение - неоднородность свойств. Перегрев и неверный отпуск тоже меняют результат. Назначение режима по одной справочной цифре без проверки технологии ненадёжно.
Тонкие пружины из проволоки могут изготавливать холодной навивкой из материала в подготовленном состоянии, затем выполнять необходимую обработку для снятия напряжений. Это другой технологический маршрут: нельзя предполагать, что каждую готовую пружину обязательно закаливают после навивки. Последовательность определяют сортамент и требования к изделию.
Почему поверхность определяет ресурс
При изгибе и кручении опасные растягивающие напряжения часто возникают у поверхности. Риска, коррозионная язва или резкий переход сечения концентрируют напряжения и могут стать местом зарождения усталостной трещины. Поэтому геометрия переходов, обработка кромок и защита от коррозии так же важны, как прочность стали.
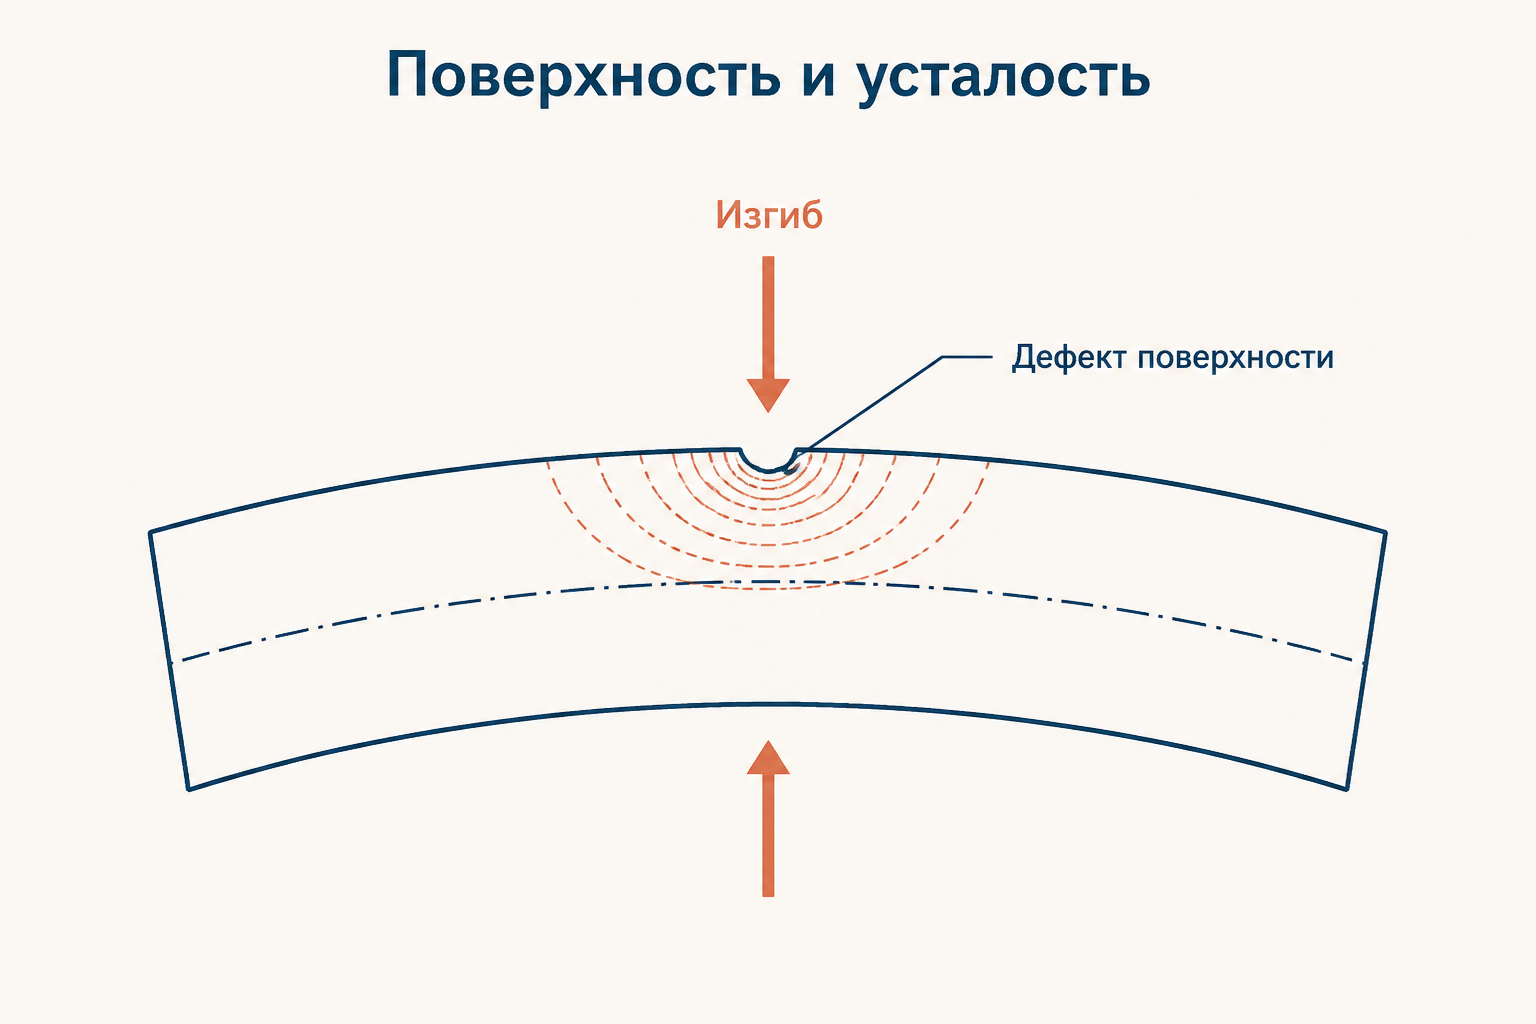
При нагреве поверхностный слой может обезуглероживаться. После закалки он способен оказаться мягче основного металла и ухудшить усталостную стойкость. Исследование влияния обезуглероживания на пружинную сталь рассматривает связь глубины такого слоя со снижением сопротивления усталости. Контролируют не только твёрдость, но и глубину слоя согласно требованиям к детали.
Дробеструйное упрочнение может создать сжимающие остаточные напряжения у поверхности и повысить усталостную долговечность. Результат зависит от режима и состояния детали; обработка не исправляет любую глубокую трещину или грубую ошибку конструкции. Покрытие защищает от среды, но его совместимость с нагрузкой и технологией также проверяют.
Что проверяют при отказе пружины
Если деталь сломалась раньше срока, полезно сохранить её вместе с соседними элементами и записать условия эксплуатации. Исследование начинают с места разрушения и характера излома, затем проверяют геометрию, следы трения и коррозии, соответствие фактической нагрузки расчётной. При необходимости изучают микроструктуру и поверхностный слой, измеряют твёрдость и сравнивают материал с документами поставки.
Следы усталостного разрушения указывают на развитие трещины при повторной нагрузке, но сами по себе не устанавливают первопричину. Ею могут оказаться концентратор напряжений, отклонение обработки или изменение рабочих условий. Для обоснованного вывода сопоставляют несколько свидетельств, а не назначают виновной марку только потому, что пружина сломалась.
Как выбирать материал для детали
Начните с условий работы: диапазона усилий и перемещений, ожидаемого числа циклов, температуры, контакта с влагой и допустимого изменения усилия. Затем определите геометрию и опасное сечение: для винтовой пружины существенны кручение проволоки и концентрация напряжений на внутренней стороне витка, для листовой рессоры - изгиб полосы и состояние её поверхности.
При постановке задачи важно различать усилие и напряжение: одно и то же внешнее усилие может дать разные напряжения в деталях разной формы. Расчёт также должен учитывать рабочий ход, монтажный преднатяг и возможные перегрузки. Для долговечности важны не только максимальное усилие, но и то, как часто и в каких пределах оно меняется.
После этого сопоставьте кандидатов по прокаливаемости, достижимым свойствам, форме поставки и возможности изготовления. Для коррозионной среды может потребоваться защита либо специальный коррозионностойкий материал; обычная легированная пружинная сталь не становится нержавеющей только из-за наличия хрома. Сварку высокопрочных пружинных деталей рассматривают отдельно: локальный нагрев способен изменить структуру и свойства. В руководстве Ovako по сварке для некоторых пружинных марок она не рекомендуется.
Окончательный выбор подтверждают расчётом напряжений и испытаниями в условиях, близких к рабочим. Контроль партии может включать геометрию, твёрдость, дефекты поверхности и испытание готовой пружины на нагрузку и циклическую долговечность. Какие именно проверки обязательны, определяют чертёж, стандарт и технические условия.
Частые ошибки
- Выбирать только по твёрдости. Высокая твёрдость не доказывает достаточную вязкость и ресурс при циклах.
- Считать все пружинные стали взаимозаменяемыми. Состав, сечение и технология влияют на результат совместно.
- Не учитывать поверхность. Риски, обезуглероживание и коррозия могут стать причиной ранней поломки.
- Назначать режим по одной марке. Нужны также размеры, состояние поставки, оборудование и требования к детали.
- Принимать лабораторную прочность за ресурс изделия. Реальные нагрузки и концентрации напряжений отличаются от условий испытаний образца.
FAQ
Почему пружина остаётся деформированной?
Напряжение могло превысить допустимый для детали уровень, вызвав пластическую деформацию. Возможны также релаксация, перегрев или неподходящая обработка; причину устанавливают по условиям работы и контролю материала.
Можно ли заменить 60С2А на 65Г?
Не по одному названию. Нужно сравнить требования стандарта, размеры, прокаливаемость, обработку и испытать деталь при её нагрузках. Решение о замене фиксируют в конструкторской документации.
Вся ли пружинная сталь закаливается после формования?
Нет. Например, тонкую проволочную пружину могут навивать из материала, уже получившего нужные свойства. Дальнейшую обработку назначают по технологии конкретного изделия.
Коротко
Рессорно-пружинная сталь должна сохранять упругую работоспособность и сопротивляться накоплению повреждений. Марку выбирают вместе с размерами, маршрутом обработки и требованиями к поверхности; работоспособность готовой детали подтверждают расчётом и испытаниями.
Читайте также
Охлаждающие среды при закалке: вода, масло, воздух
Как выбрать охлаждающую среду при закалке стали: вода, масло, водные растворы, расплавы солей и воздух. Скорость охлаждения, три стадии, риск трещин и коробления.
Деформируемые алюминиевые сплавы: виды и марки
Деформируемые алюминиевые сплавы: как их получают, чем отличаются группы по составу и упрочнению, что означают обозначения состояния и как выбрать полуфабрикат.
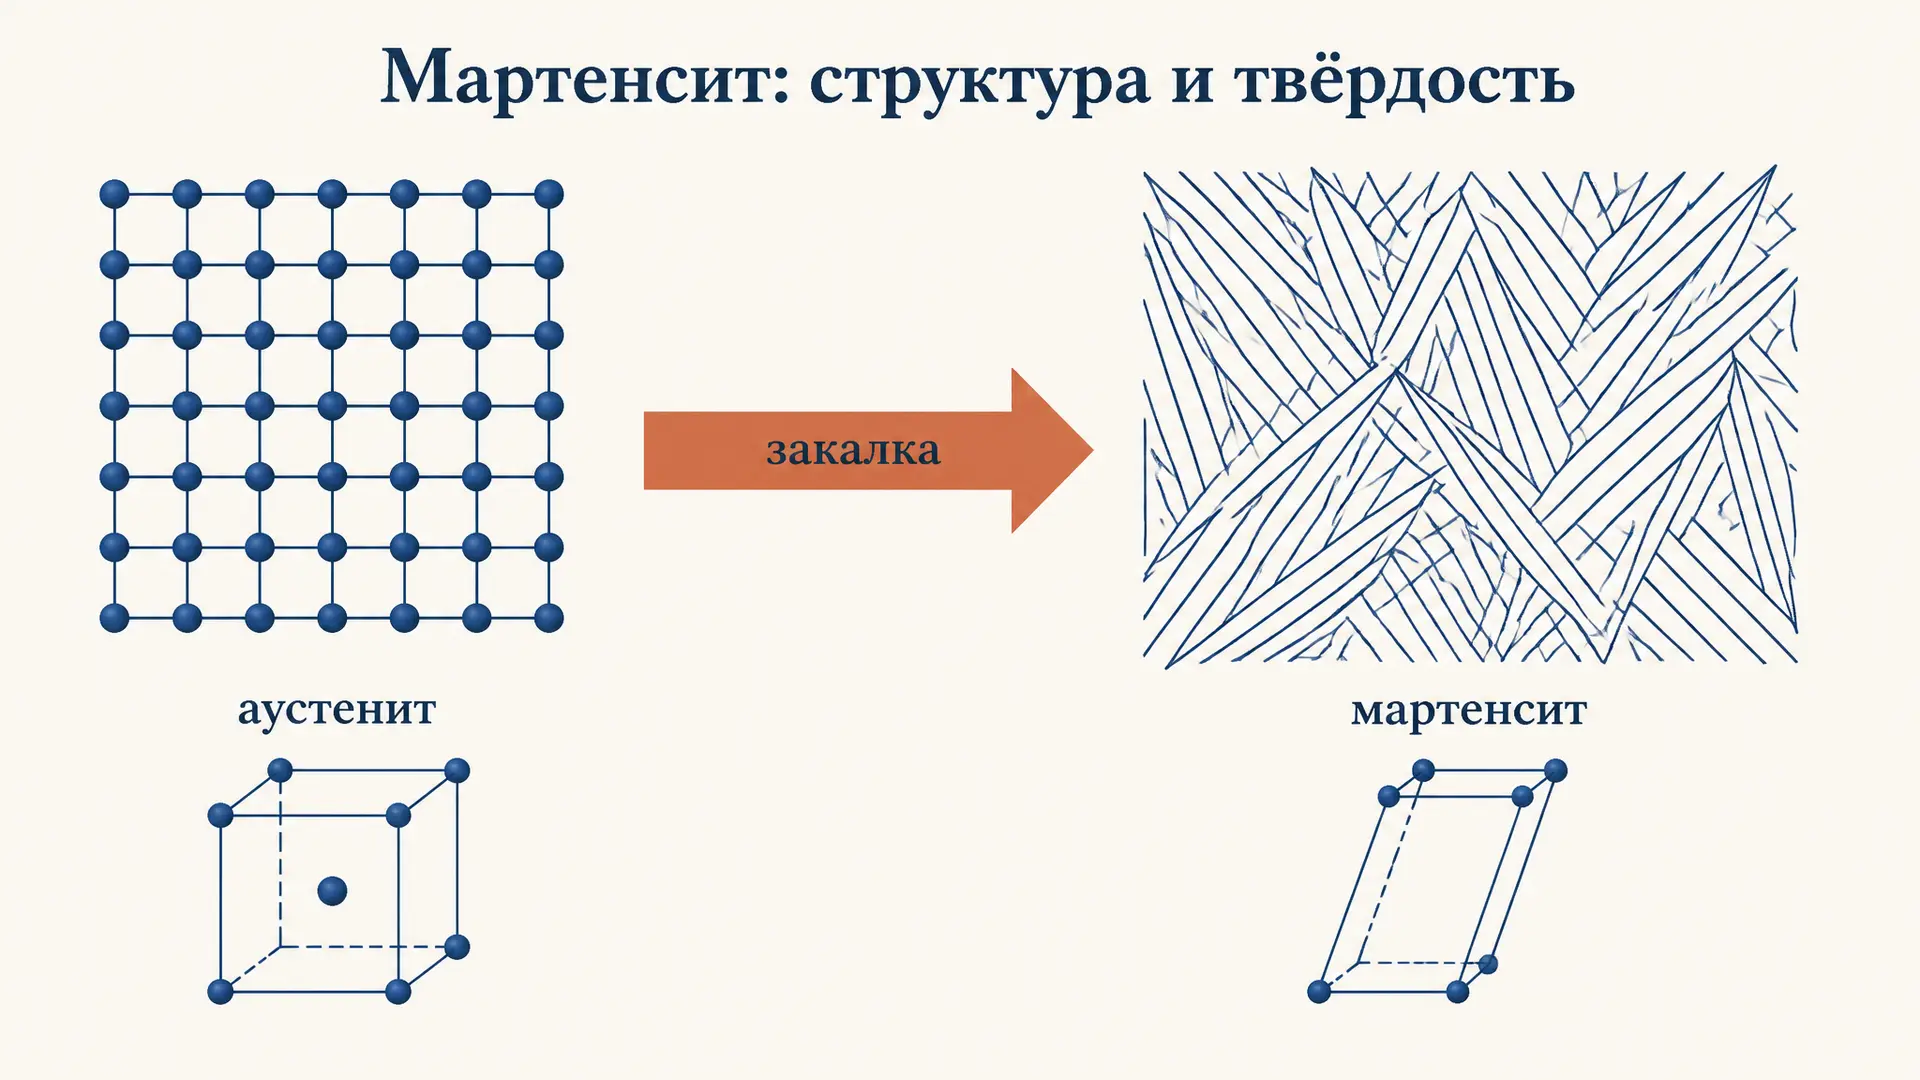
Мартенсит: структура и твёрдость стали
Что такое мартенсит: как при закалке аустенит превращается в пересыщенный твёрдый раствор с тетрагональной решёткой, почему он такой твёрдый и от чего зависит твёрдость HRC.
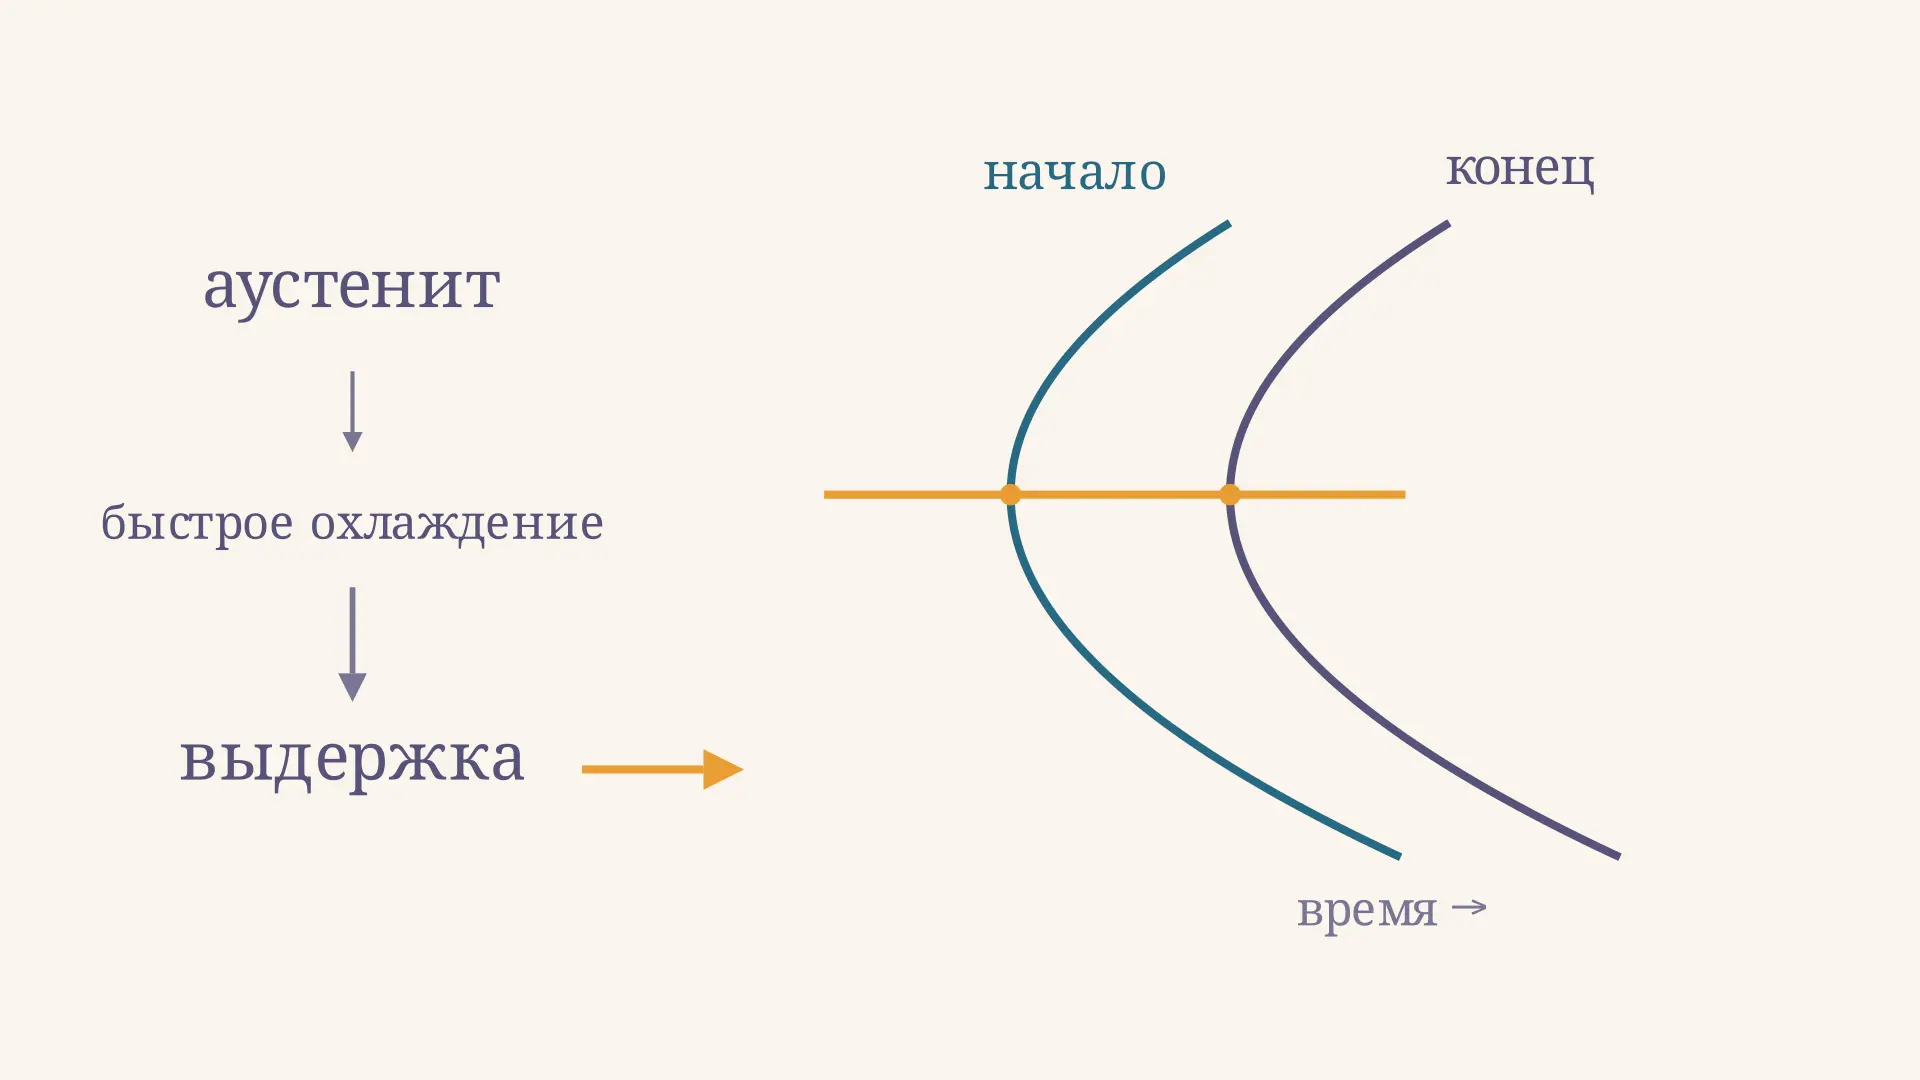
Диаграмма изотермического распада аустенита: чтение
Как читать диаграмму изотермического распада аустенита: оси, линии начала и конца, нос кривой, выдержку и отличие от диаграммы непрерывного охлаждения.
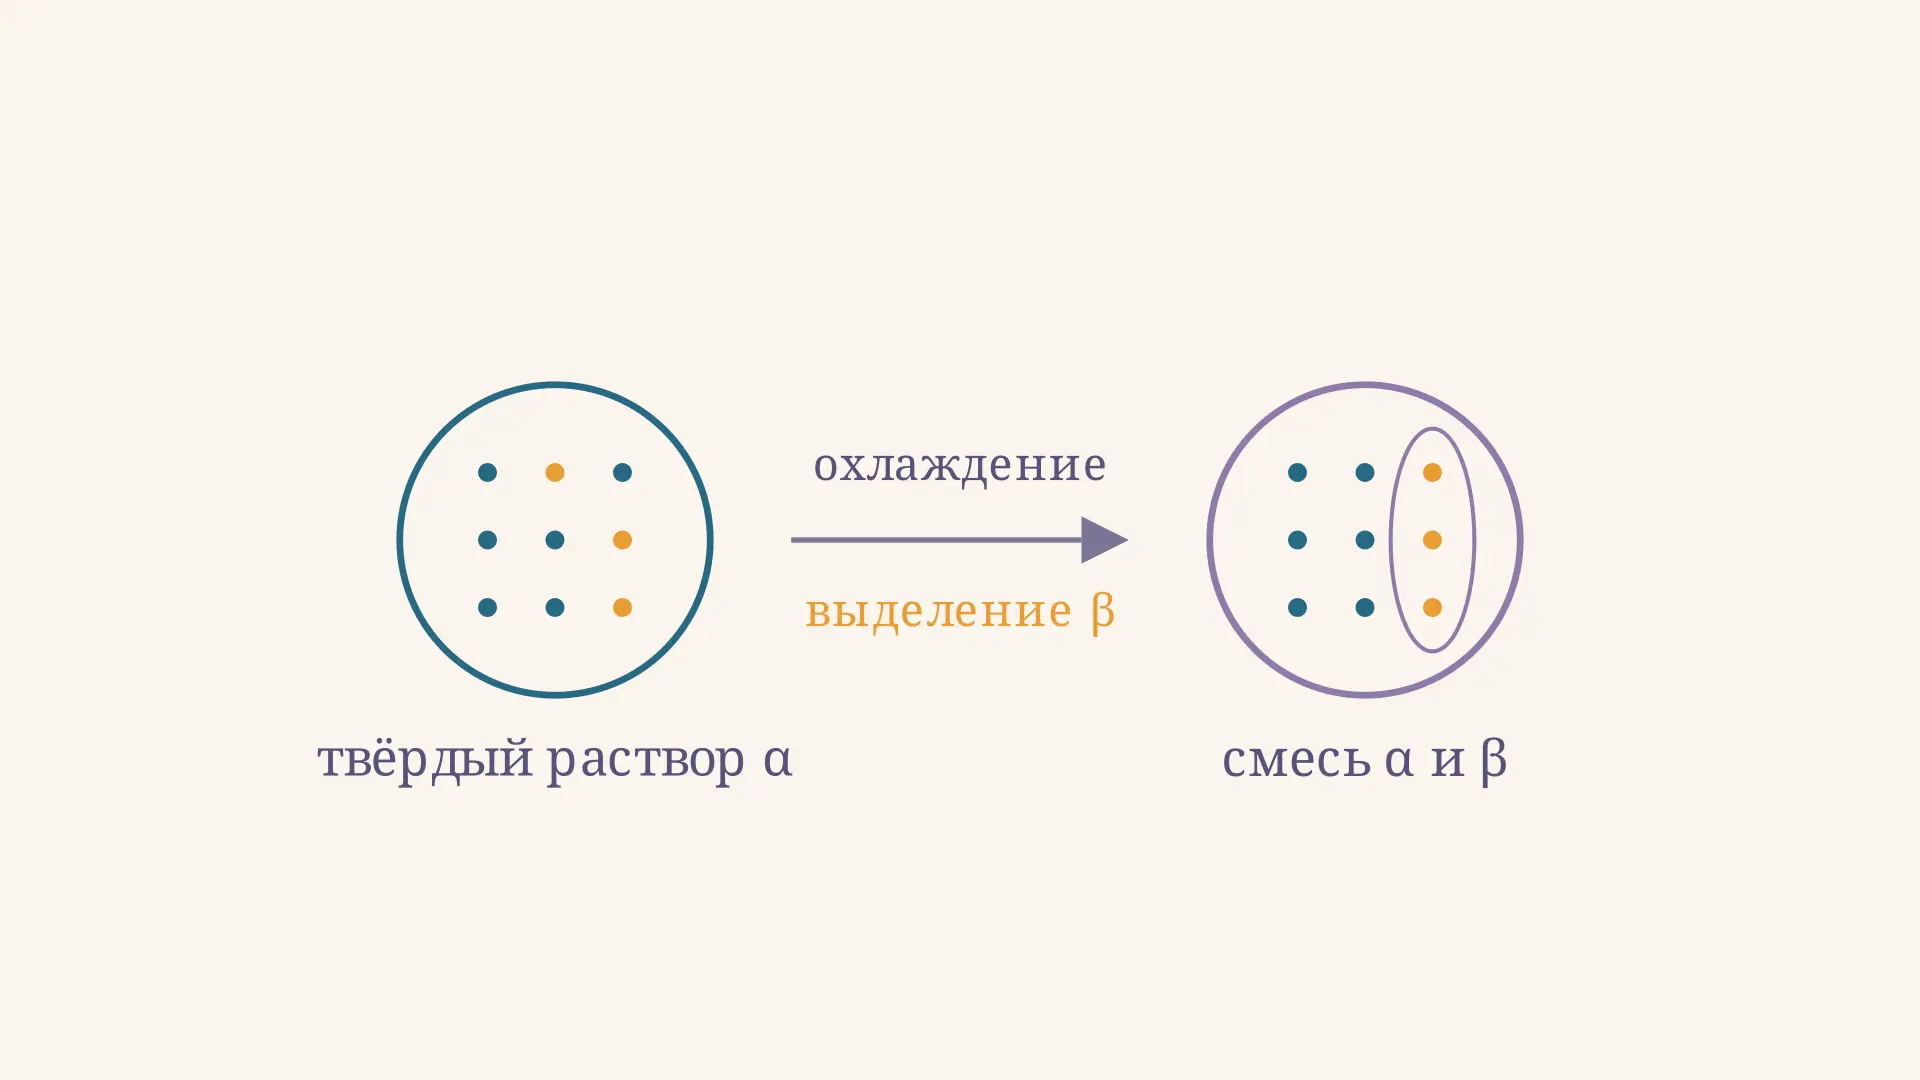
Диаграмма состояния с ограниченной растворимостью
Диаграмма состояния с ограниченной растворимостью: разбираем солвус, составы твёрдых фаз и правило рычага на учебном примере охлаждения двухкомпонентного сплава.
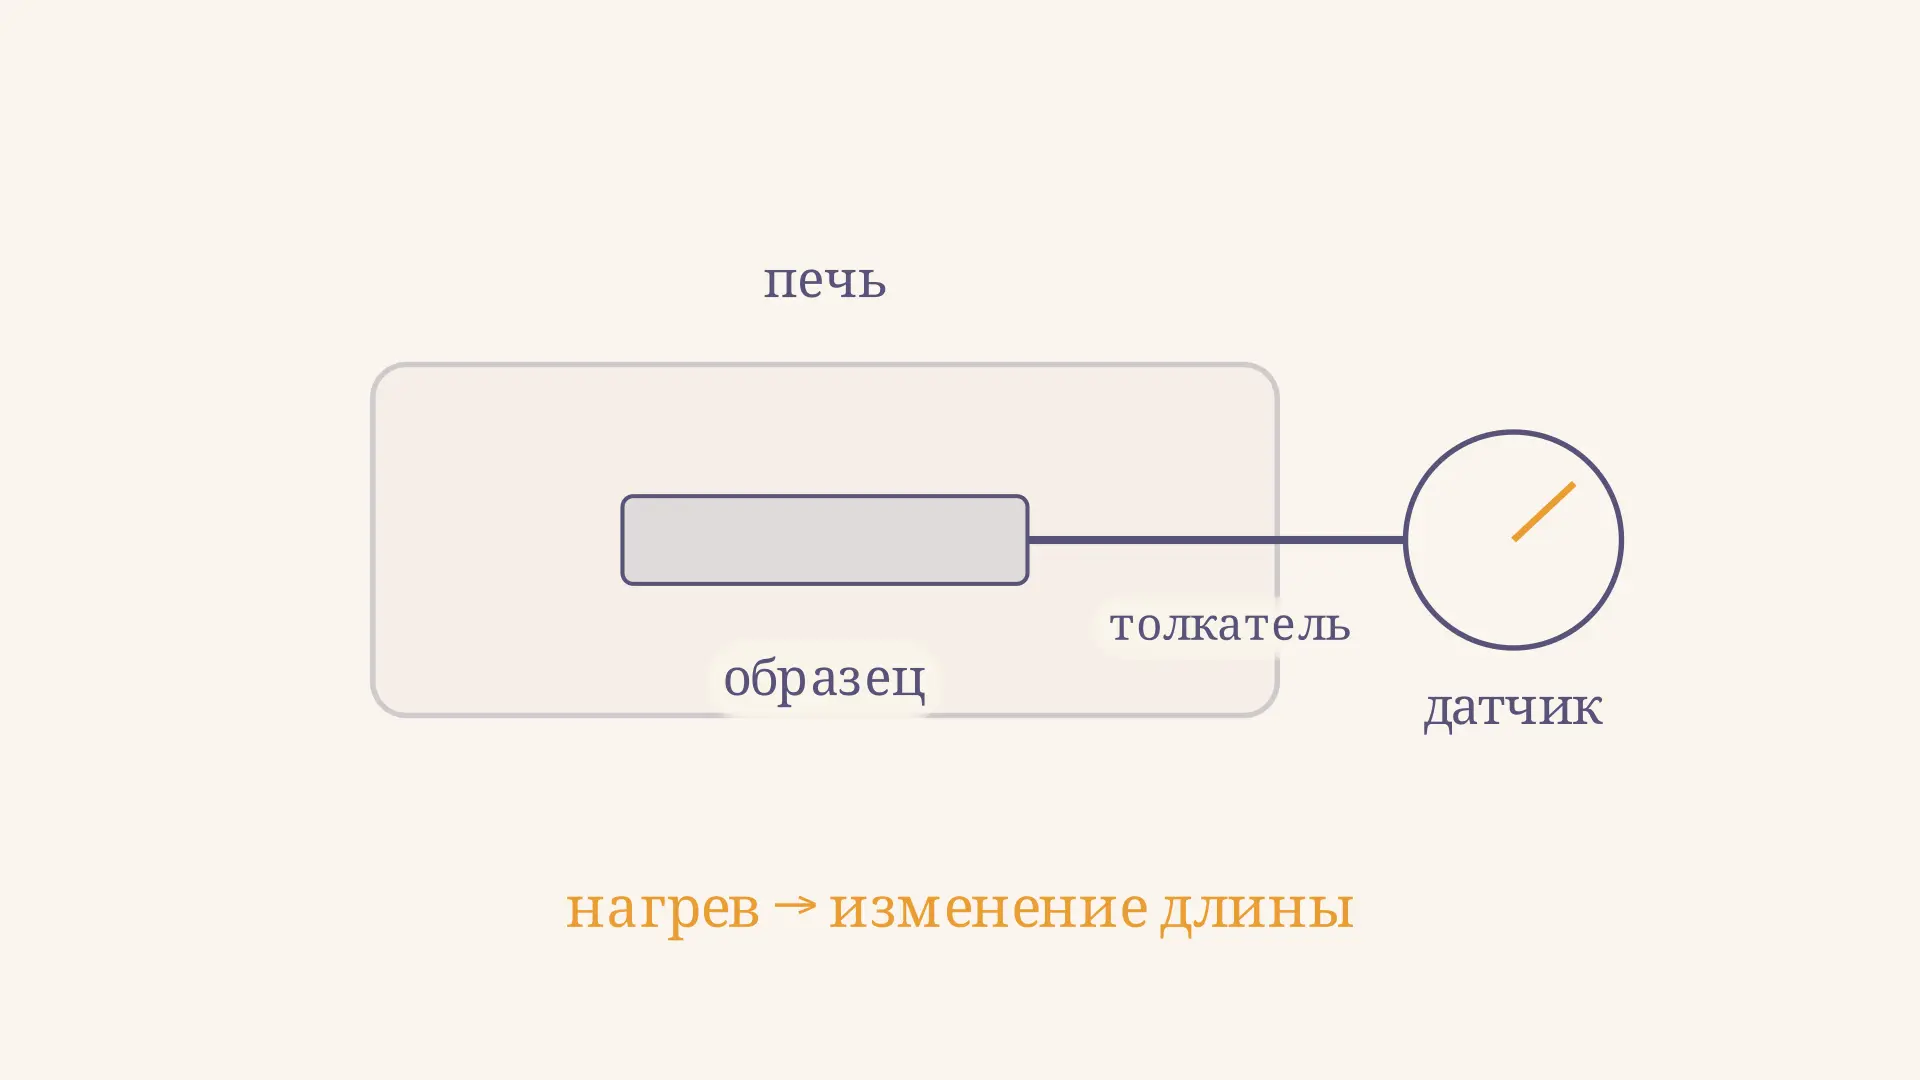
Дилатометрический анализ: принцип, кривая и расчёт
Дилатометрический анализ показывает изменение размеров образца при нагреве и охлаждении. Разбираем устройство прибора, кривую, расчёт коэффициента и ошибки измерения.