Гомогенизирующий отжиг: диффузия и выдержка
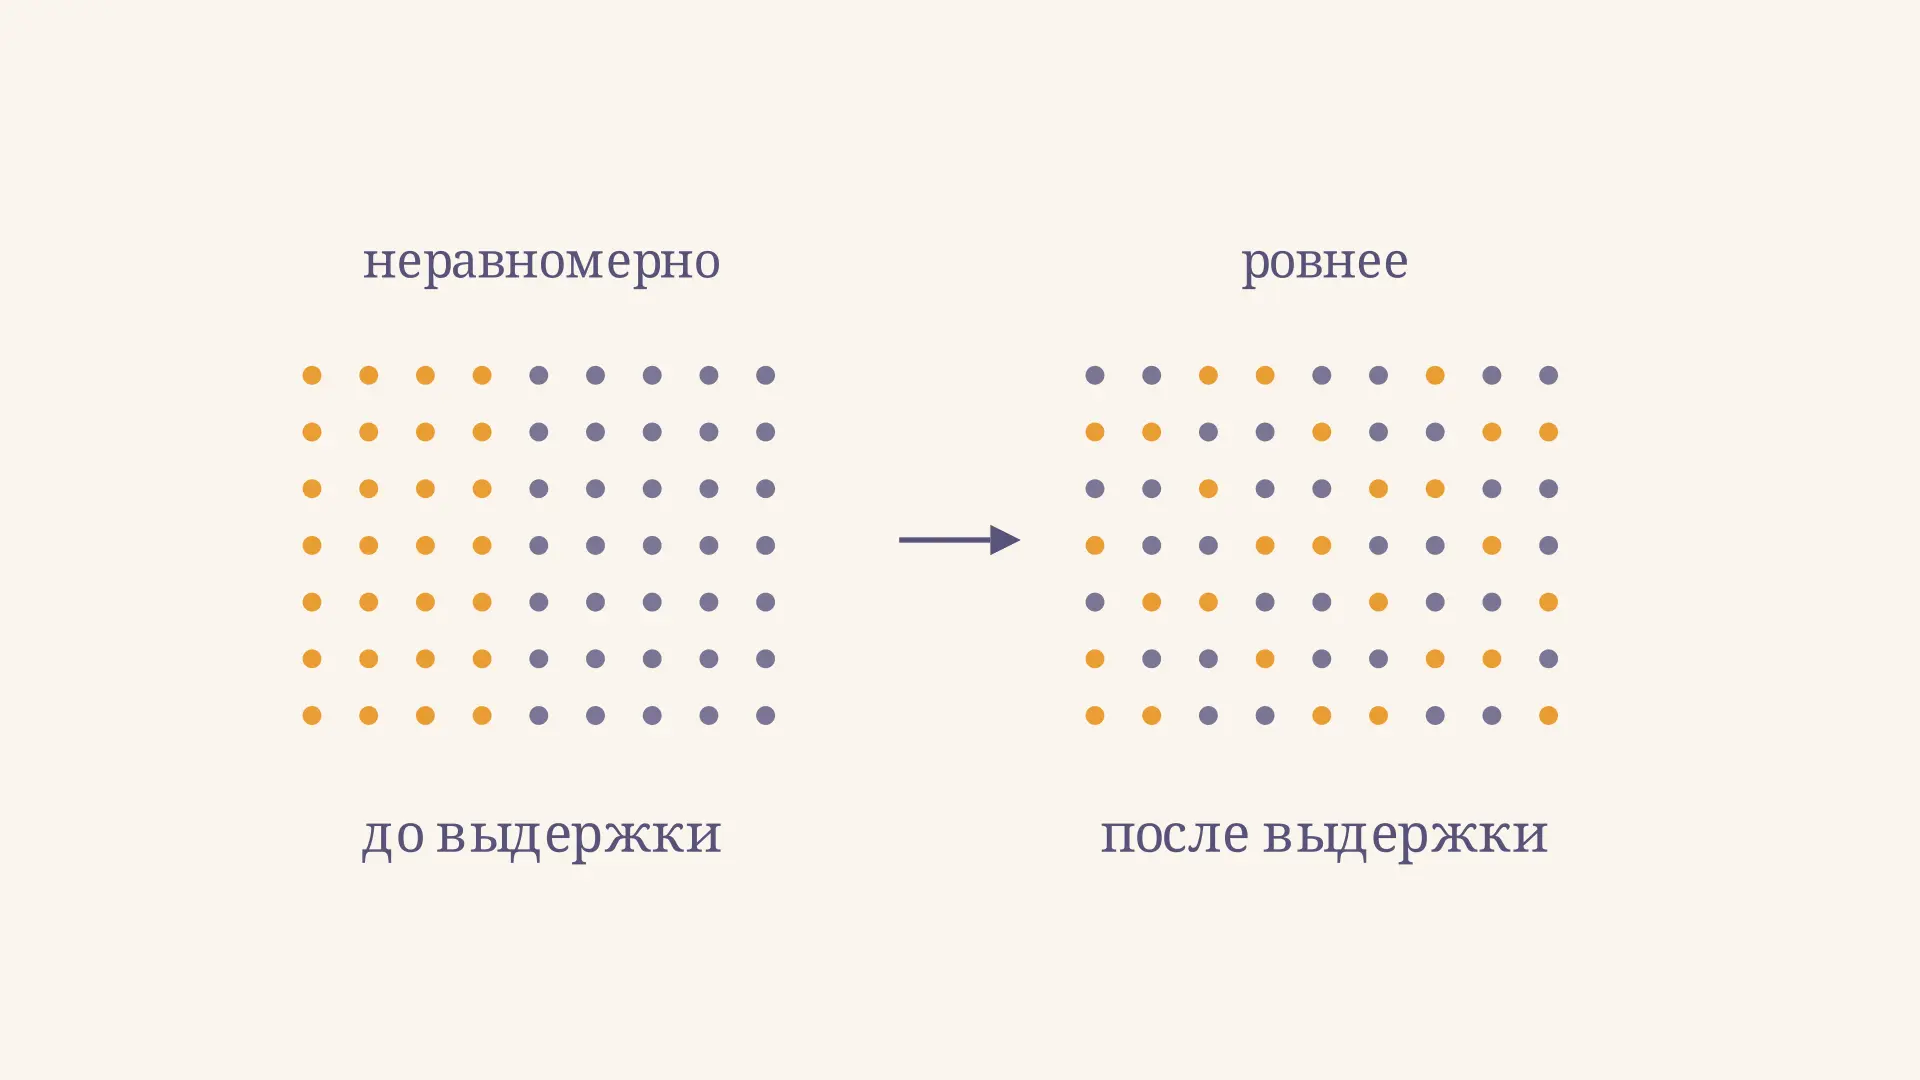
Гомогенизирующий отжиг - длительный нагрев и выдержка литого сплава, уменьшающие местные различия химического состава за счёт диффузии в твёрдом металле. Его также называют диффузионным отжигом. После затвердевания участки слитка могут содержать разное количество легирующего элемента, хотя средний состав всей плавки отвечает заданию. Выдержка помогает атомам перераспределиться на малых расстояниях и делает материал более однородным перед последующей обработкой.
Калькулятор показывает, как время, коэффициент диффузии и масштаб неоднородности влияют на простой концентрационный профиль. Это учебный расчёт при постоянной температуре, а не рецепт для печи: для настоящего сплава нужны данные о фазах, составе и допустимом режиме.
Почему в отливке возникает неоднородность
Во время кристаллизации состав растущего твёрдого раствора обычно отличается от состава окружающей жидкости. По мере затвердевания оставшийся расплав меняет состав, и поздно затвердевшие области отличаются от образовавшихся раньше. Диффузия в твёрдой фазе может не успеть выровнять их во время охлаждения. Так появляется ликвация - химическая неоднородность сплава. Общую связь состава фаз с температурой помогает увидеть диаграмма с линиями солидуса и ликвидуса, хотя равновесная диаграмма сама по себе не показывает скорость выравнивания.
В дендритной структуре состав может меняться между осями и межосными участками. Это пример микроликвации: характерное расстояние переноса связано с масштабом структуры. Различия состава влияют на локальные превращения и свойства, а также на поведение при горячей обработке. Какие элементы обогащают конкретный участок, зависит от системы и условий кристаллизации; универсального направления для всех сплавов нет.
Микроликвацию важно отличать от макроликвации на масштабе крупных частей слитка. Механизм сглаживания тот же, но расстояние существенно больше. Поэтому промышленно достижимая выдержка может заметно уменьшить первую и почти не повлиять на вторую. Исследование Кембриджского университета о макроликвации связывает её сохранение с большим масштабом неоднородности.
Что делает выдержка при высокой температуре
Когда концентрация отличается от точки к точке, возникает движущая сила переноса. В простейшей модели поток направлен против градиента концентрации: из области с большей концентрацией к области с меньшей. Основы этого приближения разобраны в статье про законы Фика. При выдержке различие между максимумом и минимумом уменьшается, но среднее содержание элемента в замкнутом объёме сохраняется: отжиг перераспределяет элемент, а не удаляет его из сплава.
Повышение температуры обычно ускоряет диффузию, однако этим нельзя пользоваться без ограничений. Слишком высокая температура способна вызвать местное подплавление обогащённых участков, окисление поверхности и нежелательный рост зерна. В ряде систем при выдержке меняется и состояние вторичных фаз: одни частицы могут растворяться, другие - образовываться. Скорость и итог зависят от химического состава, температуры и времени, поэтому один коэффициент диффузии не описывает всю промышленную структуру.
Для никелевых монокристаллических суперсплавов исследователи Кембриджа рассматривают температурное окно, ограниченное растворением фаз и началом локального плавления. Это пример принципа выбора, а не универсальный диапазон температур для всех сплавов.
Модель: концентрационная волна
Чтобы увидеть роль расстояния и времени, представим одномерный периодический профиль. Пусть средняя концентрация компонента равна , начальная амплитуда процентных пункта, период мкм, а коэффициент диффузии постоянен: м²/с. Эти числа условные и не относятся к конкретной марке сплава.
Для одного периода и постоянного второе уравнение Фика имеет решение:
Здесь и выражены в метрах, - в секундах. Экспонента показывает, какая доля начальной амплитуды осталась. Периодические границы означают повторение профиля; средняя концентрация при этом не меняется. Уравнение диффузии при постоянном коэффициенте следует из общей формы, приведённой в документации FiPy Национального института стандартов и технологий США.
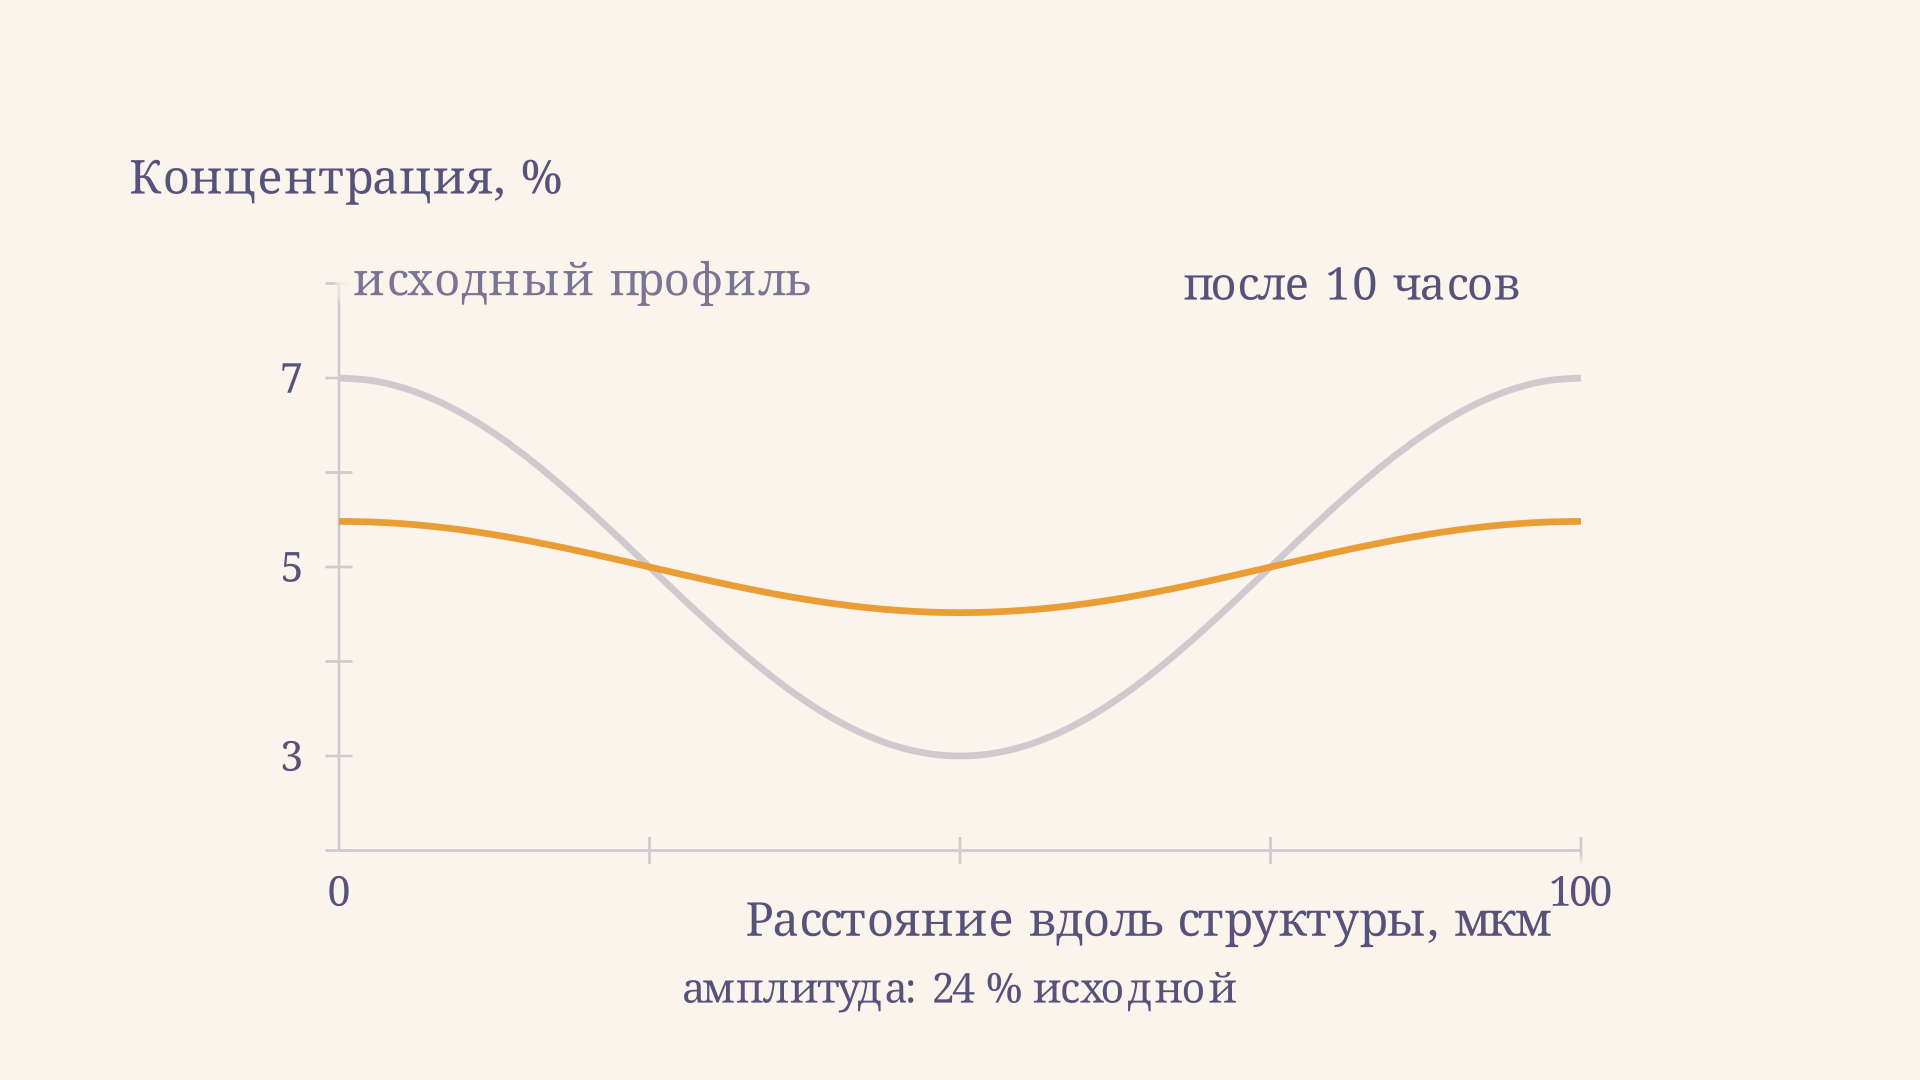
За ч, или с, отношение амплитуд равно . Значит, остаётся 24,1 % исходной амплитуды, а сама она снижается с до примерно процентного пункта. Концентрация по профилю теперь меняется приблизительно от до вместо исходных –. Модель не утверждает, что реальная отливка достигнет этих значений за десять часов.
Почему масштаб так важен
Время уменьшения амплитуды вдвое находится из условия :
Для выбранных величин получается около 4,88 ч. Если при том же увеличить период до мкм, время увеличится в четыре раза - примерно до ч. Здесь сравниваются одинаковые формы профиля, отличающиеся масштабом. Именно квадратичная зависимость от расстояния объясняет, почему перенос на масштабе всего крупного слитка намного медленнее сглаживания между соседними дендритными ветвями.
В реальном материале профиль не обязан быть синусоидальным. Его можно мысленно представить суммой волн разных масштабов: короткие волны в этой линейной модели затухают быстрее длинных. На практике добавляются различные коэффициенты диффузии элементов, границы зёрен, частицы и изменения фаз. Поэтому расчёт годится для оценки тенденции и сравнения вариантов, но не заменяет испытание материала.
Как выбирают и проверяют режим
Обычно процесс включает нагрев садки, выдержку после прогрева металла и последующее охлаждение по технологии конкретного сплава. Время пребывания в печи не равно времени выдержки всей заготовки при заданной температуре: сердцевине массивного слитка нужно время на прогрев. При выборе учитывают размер и форму заготовки, состав и характер ликвации, скорость нагрева, атмосферу печи и дальнейшую обработку.
Верхняя граница температуры связана не только со средним составом: самые обогащённые участки могут начать плавиться раньше. Нужен запас до опасной температуры с учётом неоднородности и точности регулирования. Слишком низкая температура или короткая выдержка, напротив, оставят заметный градиент. При выборе режима сопоставляют ожидаемое улучшение с расходом энергии, временем и риском укрупнения зерна.
Результат оценивают по распределению элементов в характерных участках, микроструктуре и требованиям к свойствам, а не только по показанию печного термопара. Микроанализ до и после выдержки позволяет сравнить концентрационные профили; важно выбрать одинаковый масштаб наблюдения и достаточное число участков. Затем проверяют пригодность для следующей операции, например ковки или прокатки.
При проверке состава важно различать точность анализа и реальное изменение материала. Например, измерение только в одном обогащённом месте не показывает, насколько изменился разброс по всей структуре. Сравнивают несколько линий или полей, а также максимум, минимум и среднее содержание элемента. Если частица второй фазы попала в точку анализа, её состав нельзя автоматически считать составом окружающего твёрдого раствора. Поэтому метод измерения и размеры исследованной области выбирают под поставленную задачу.
Режим также оценивают по состоянию поверхности и последующей обрабатываемости. Даже когда концентрационный профиль стал ровнее, отдельные включения и поры могут оставаться. Отжиг сам по себе не гарантирует устранения всех литейных дефектов; результат нужно сопоставлять с исходной структурой и требованиями к изделию.
Чем отличается от других видов отжига
Цель гомогенизации - прежде всего уменьшить химическую неоднородность литой структуры. Полный и неполный отжиг стали обычно рассматривают через нагрев относительно критических точек и последующие фазовые превращения. Эти операции могут менять структуру и свойства, но их назначение и критерии режима не тождественны выравниванию состава слитка. Для общего сравнения полезен обзор видов отжига стали.
Гомогенизация также не равна растворному отжигу с закалкой и старением: в конкретной технологии некоторые процессы могут сочетаться, однако цель, допустимое охлаждение и критерии результата определяют для конкретного материала. Нельзя переносить режим между сплавами по одному названию операции.
Частые ошибки
- Считать ликвацию дефектом только поверхности. Различия состава могут находиться внутри слитка и требуют объёмного контроля.
- Принимать средний анализ за доказательство однородности. Среднее значение не показывает разброс между осями дендритов и межосными участками.
- Использовать размер слитка вместо периода профиля в примере. В формуле - период выбранной концентрационной волны, а не автоматически толщина детали.
- Считать нагрев бесконечно полезным. При избытке температуры возможны подплавление и рост зерна; допустимое окно зависит от сплава.
- Принимать обратный ход видео за физику. Он нужен для повторения ролика; самопроизвольное восстановление исходного градиента в этой модели не происходит.
FAQ
Полностью ли исчезает ликвация?
В идеальной экспоненциальной модели амплитуда стремится к нулю, но за конечное время остаётся ненулевой. В практике выбирают достаточную степень однородности по требованиям и возможностям процесса; крупномасштабная ликвация может сохраняться.
Чем гомогенизация отличается от рекристаллизации?
Гомогенизация нацелена на перераспределение состава, а рекристаллизация - на образование новых зёрен в деформированном металле. Оба процесса связаны с нагревом, но описывают разные изменения материала.
Почему в расчёте не задана температура?
Она неявно учтена в выбранном постоянном . Для реального расчёта нужно взять коэффициент для конкретного элемента, фазы и температуры и учитывать изменение условий при нагреве и охлаждении.
Коротко
Гомогенизирующий отжиг уменьшает микроликвацию благодаря диффузии при длительной выдержке. Эффективность зависит от температуры, времени и масштаба неоднородности; допустимый режим ограничен свойствами конкретного сплава. Учебная модель показывает, почему даже небольшое увеличение расстояния заметно замедляет выравнивание.
Читайте также
Дисперсионное твердение: механизм и стадии старения
Как дисперсионное твердение упрочняет металлические сплавы: растворяющий нагрев, закалка и старение, роль выделений и дислокаций, перестаривание и учебный расчёт.
Термокинетическая диаграмма: как читать охлаждение стали
Термокинетическая диаграмма показывает превращения стали при непрерывном охлаждении. Разбираем оси, кривые начала и конца, критическую скорость и учебный пример.
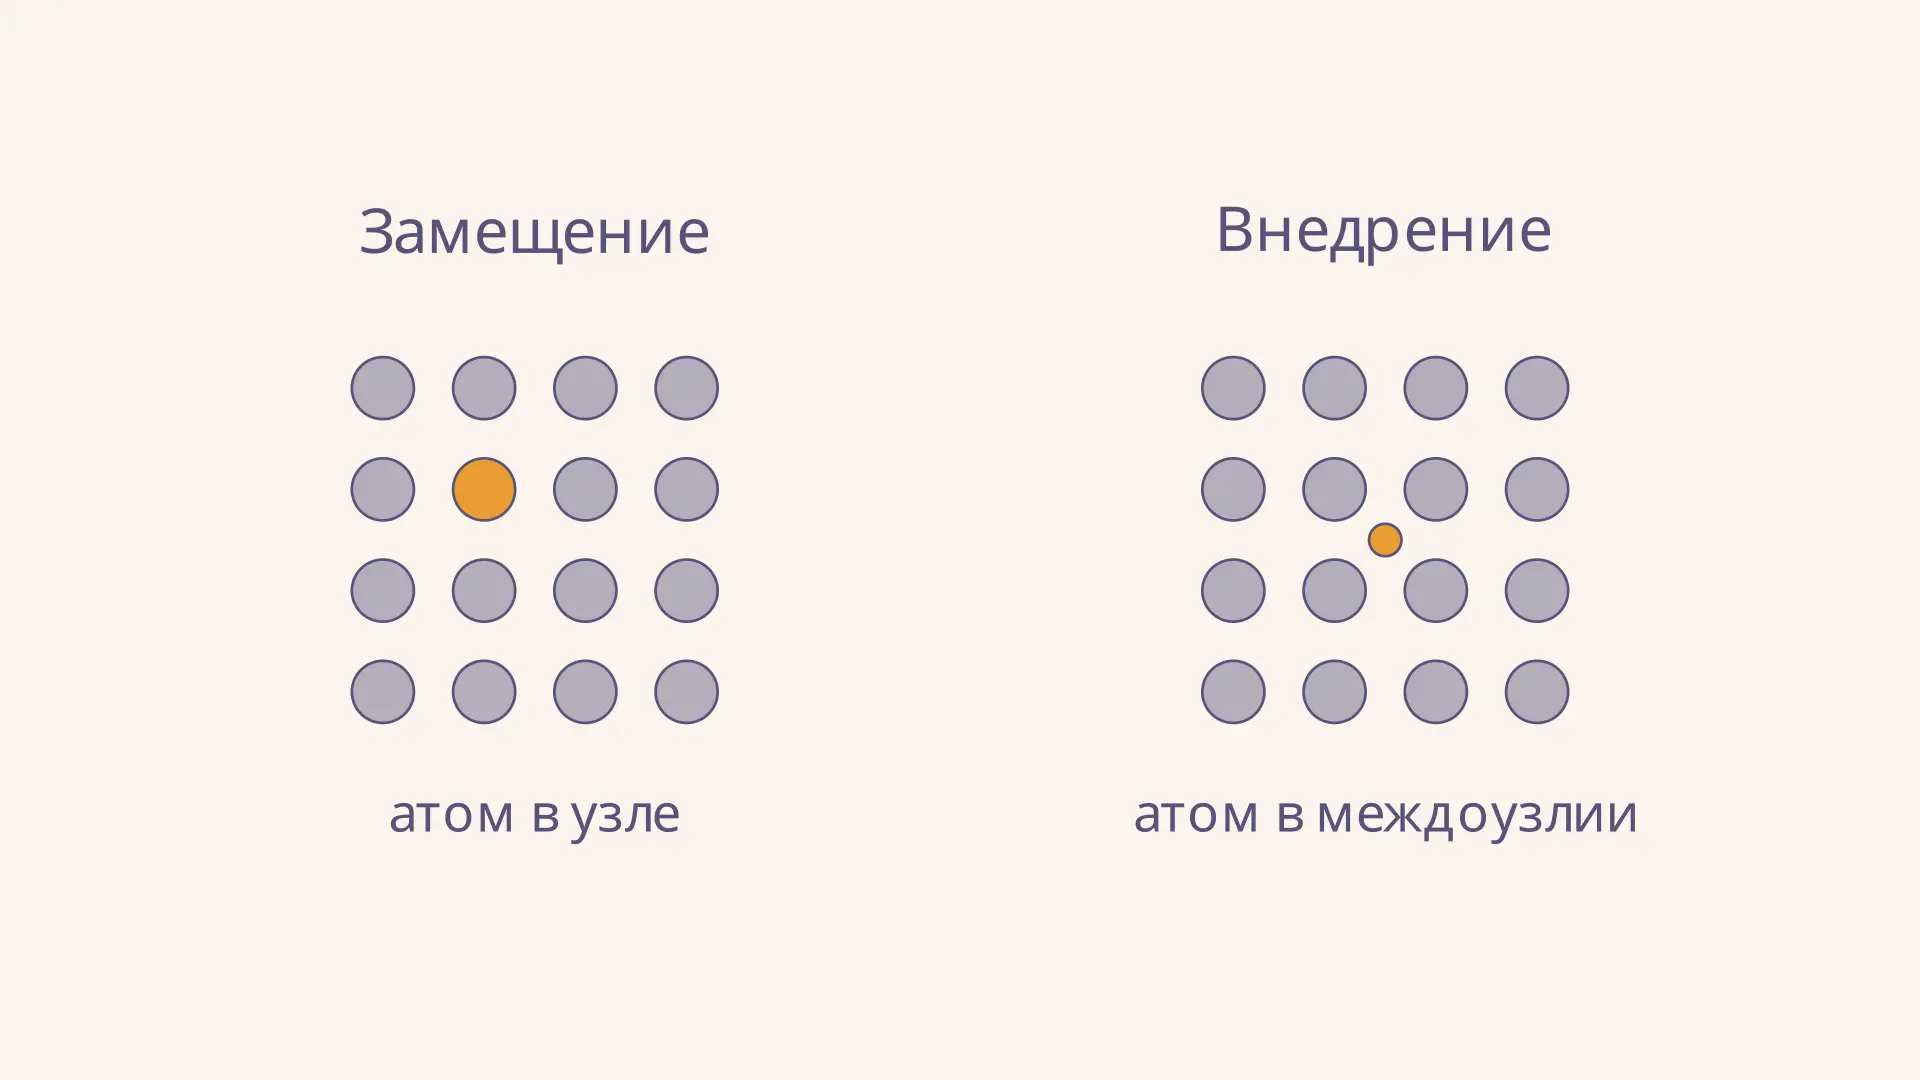
Твёрдый раствор внедрения и замещения: различия
Твёрдый раствор внедрения и замещения: где располагаются атомы примеси, чем отличаются два типа растворов, как определить атомную долю и что влияет на растворимость.
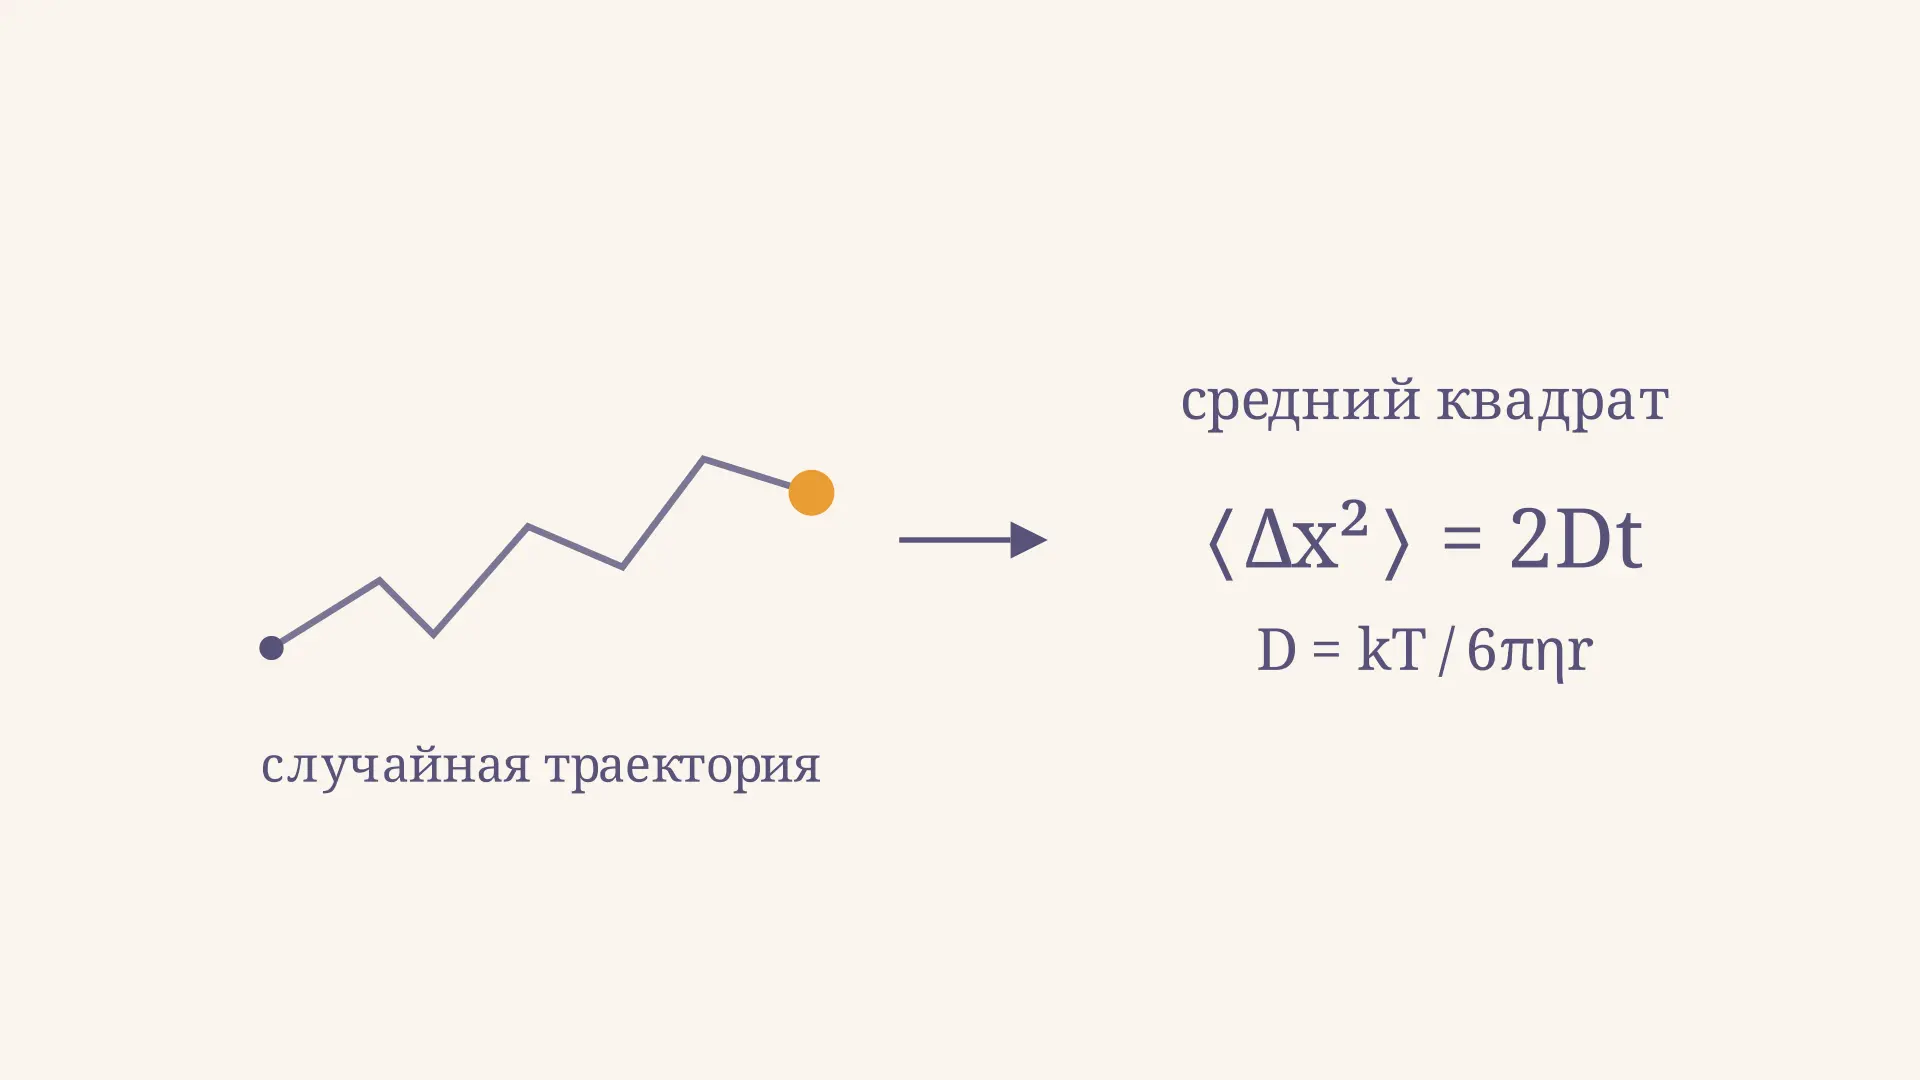
Уравнение Эйнштейна-Смолуховского: формула и пример
Уравнение Эйнштейна-Смолуховского связывает броуновское движение с диффузией. Разбираем формулы смещения и коэффициента диффузии, условия применимости и пример расчёта.
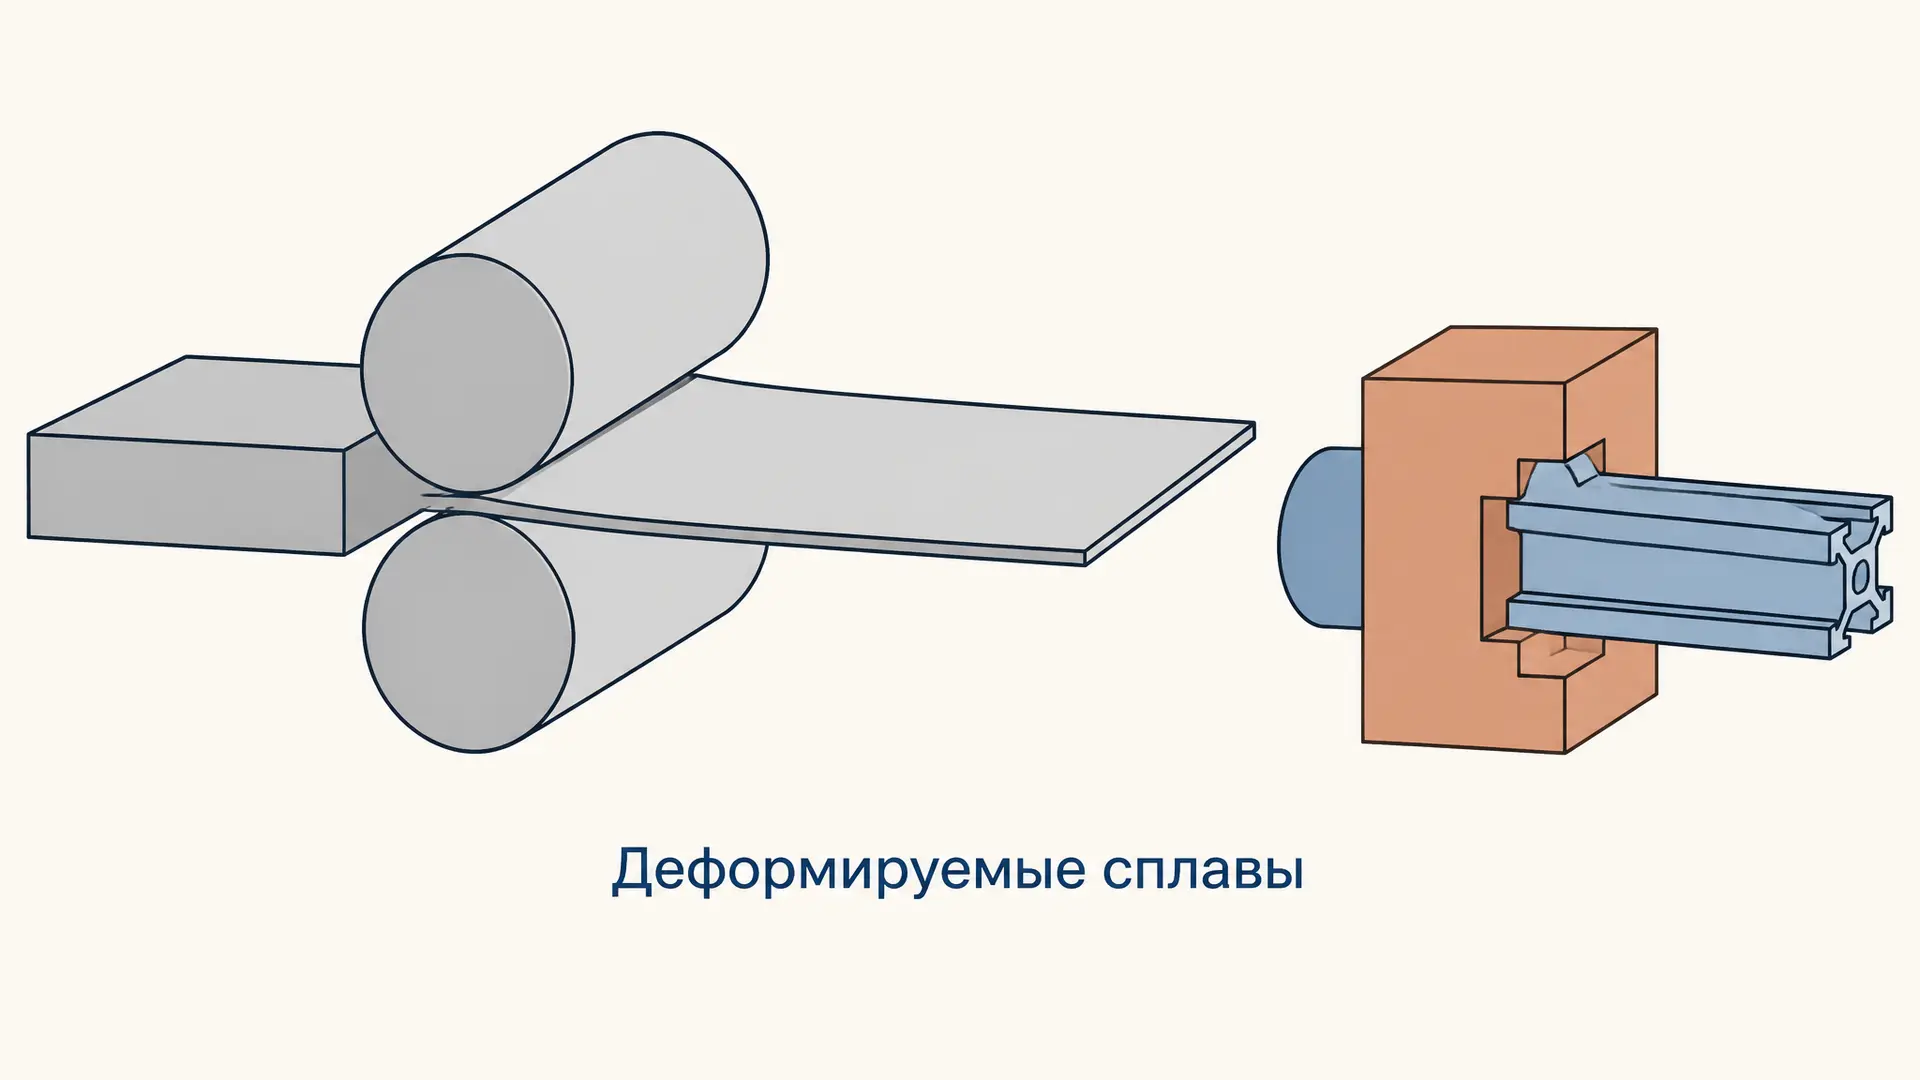
Деформируемые алюминиевые сплавы: виды и марки
Деформируемые алюминиевые сплавы: как их получают, чем отличаются группы по составу и упрочнению, что означают обозначения состояния и как выбрать полуфабрикат.
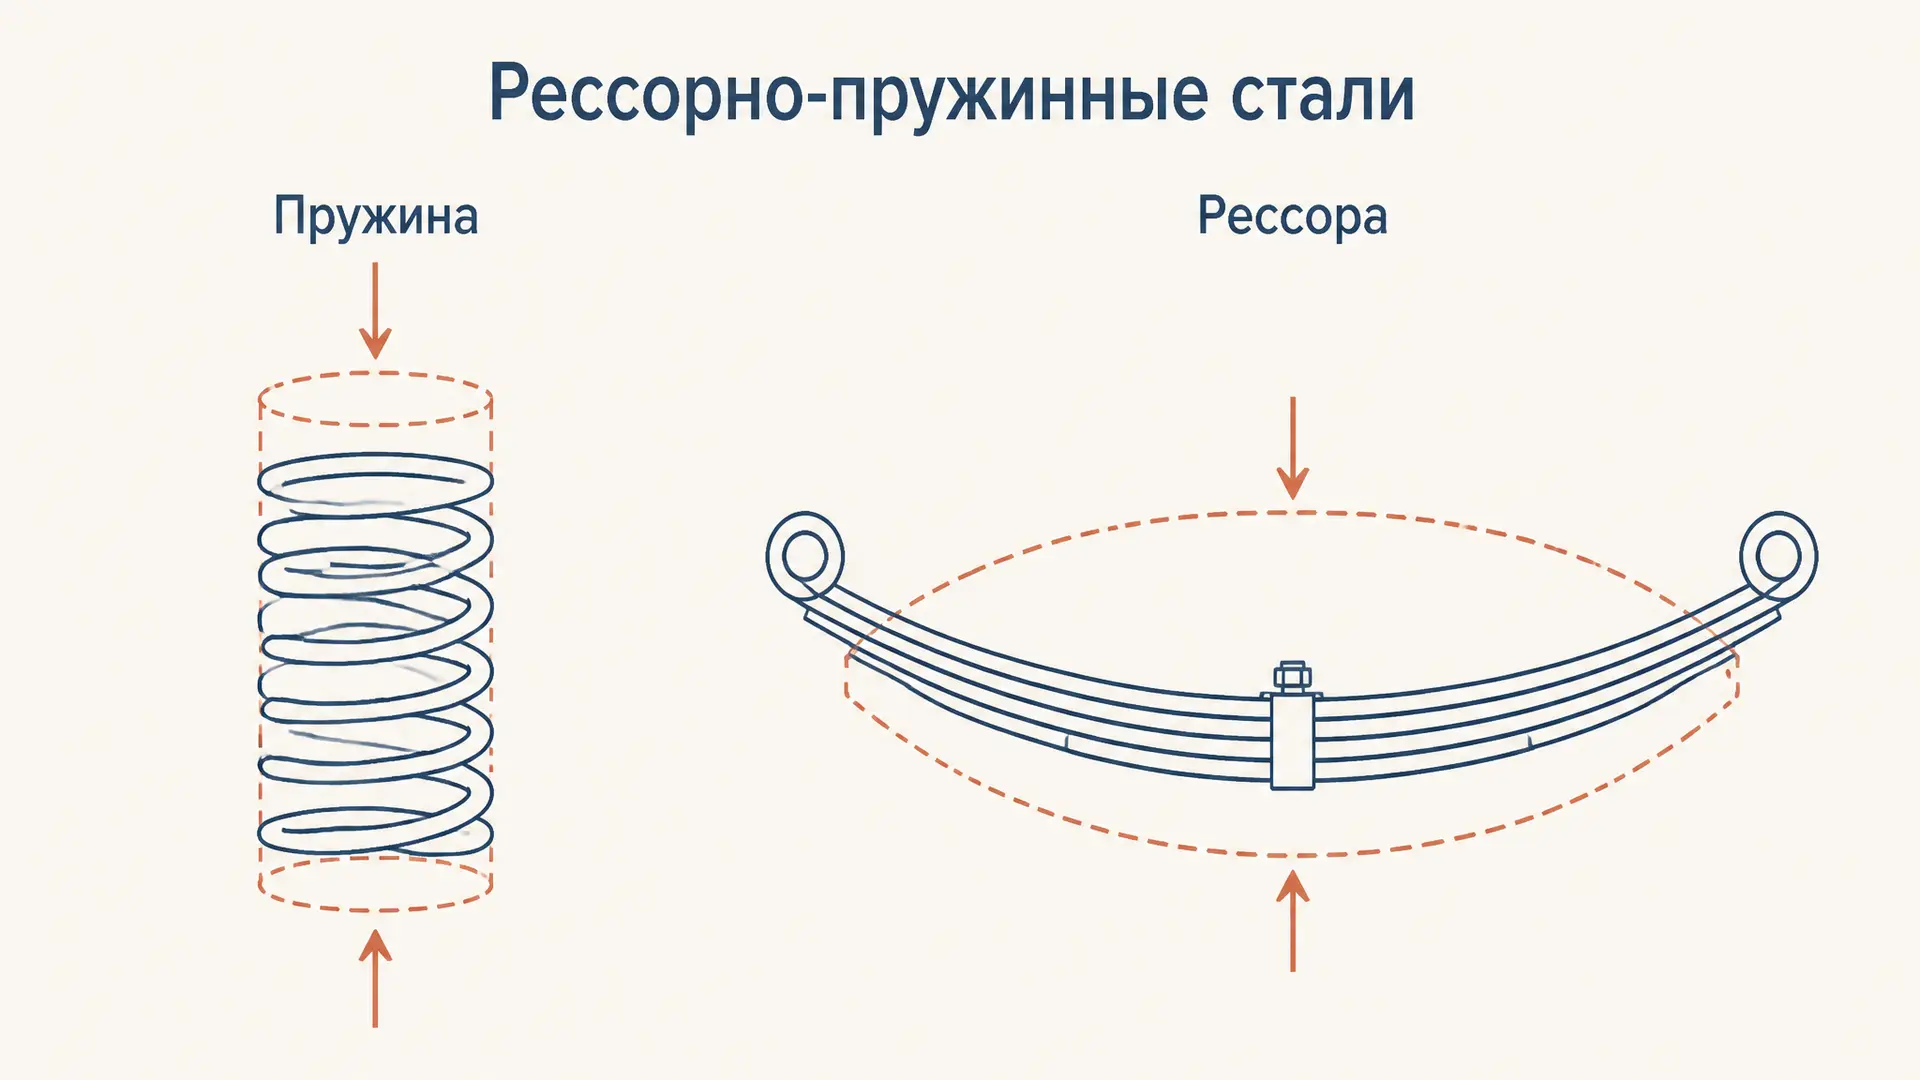
Рессорно-пружинные стали: свойства и выбор марки
Разбираем свойства рессорно-пружинных сталей, марки 65Г и 60С2А, термообработку и влияние поверхности на усталость при выборе материала для пружины или рессоры.