Быстрая переналадка SMED: этапы и расчёт
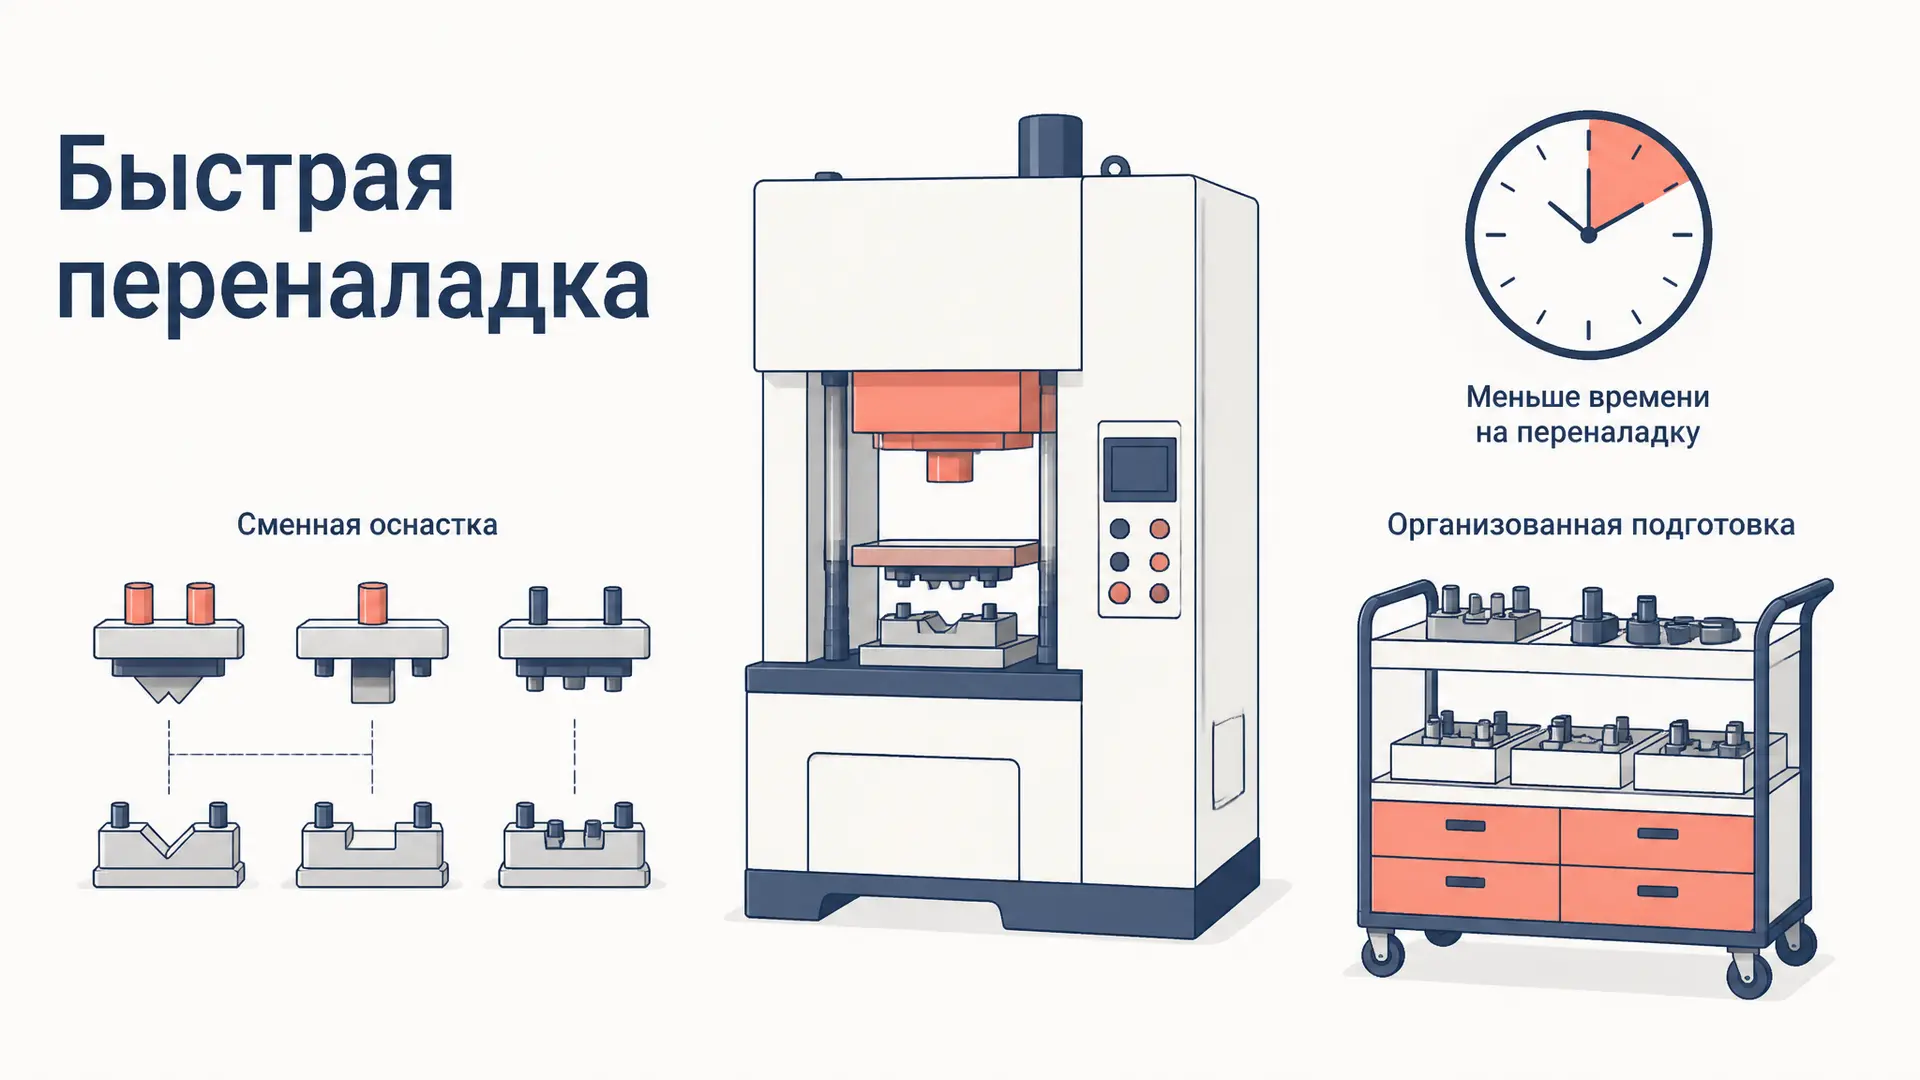
Быстрая переналадка SMED помогает сократить время перехода оборудования с одного изделия на другое. Пока станок стоит, предприятие не выпускает продукцию, а длинные переключения подталкивают его к большим партиям и накоплению запасов. Метод предлагает изучить каждое действие при переходе и найти то, что можно безопасно подготовить заранее, упростить или исключить. Разберём этапы SMED и на условных числах оценим, сколько машинного времени освобождается.
Что означает SMED и где границы переналадки
SMED расшифровывается как Single-Minute Exchange of Die, то есть замена штампа за однозначное число минут. Речь идёт о цели уложиться менее чем в десять минут, а не обязательно в одну минуту. Термин связан с работами инженера Сигэо Синго по сокращению переналадки. В словаре Lean Enterprise Institute центральными идеями названы разделение операций и перевод части работ во внешний режим. Достичь указанной цели удаётся не в каждом процессе, но сам подход полезен и при более длительной переналадке.
Для сравнения результатов нужно заранее определить границы замера. В примере ниже переналадка начинается с последней годной детали старой партии и заканчивается первой годной деталью новой. Время пробных запусков, настройки и ожидания контроля входит в интервал. Если остановить секундомер сразу после установки оснастки, улучшение может оказаться только видимым: брак и доводка переместятся за границу измерения.
На одной линии переключение может включать очистку, смену приспособления, настройку параметров и проверку образца. На другой состав будет иным. Поэтому сначала описывают конкретную смену изделия, оборудование и условия работы, а не переносят чужой норматив целиком.
Внутренние и внешние операции
Внутренняя операция возможна только при остановленном оборудовании: например, демонтаж штампа после безопасной остановки. Внешнюю операцию можно безопасно выполнить во время работы оборудования: например, заранее доставить и проверить следующую оснастку. Различие относится к фактическим условиям процесса, а не к названию действия: подготовка рядом с опасной зоной не становится внешней лишь потому, что её хочется выполнить быстрее.
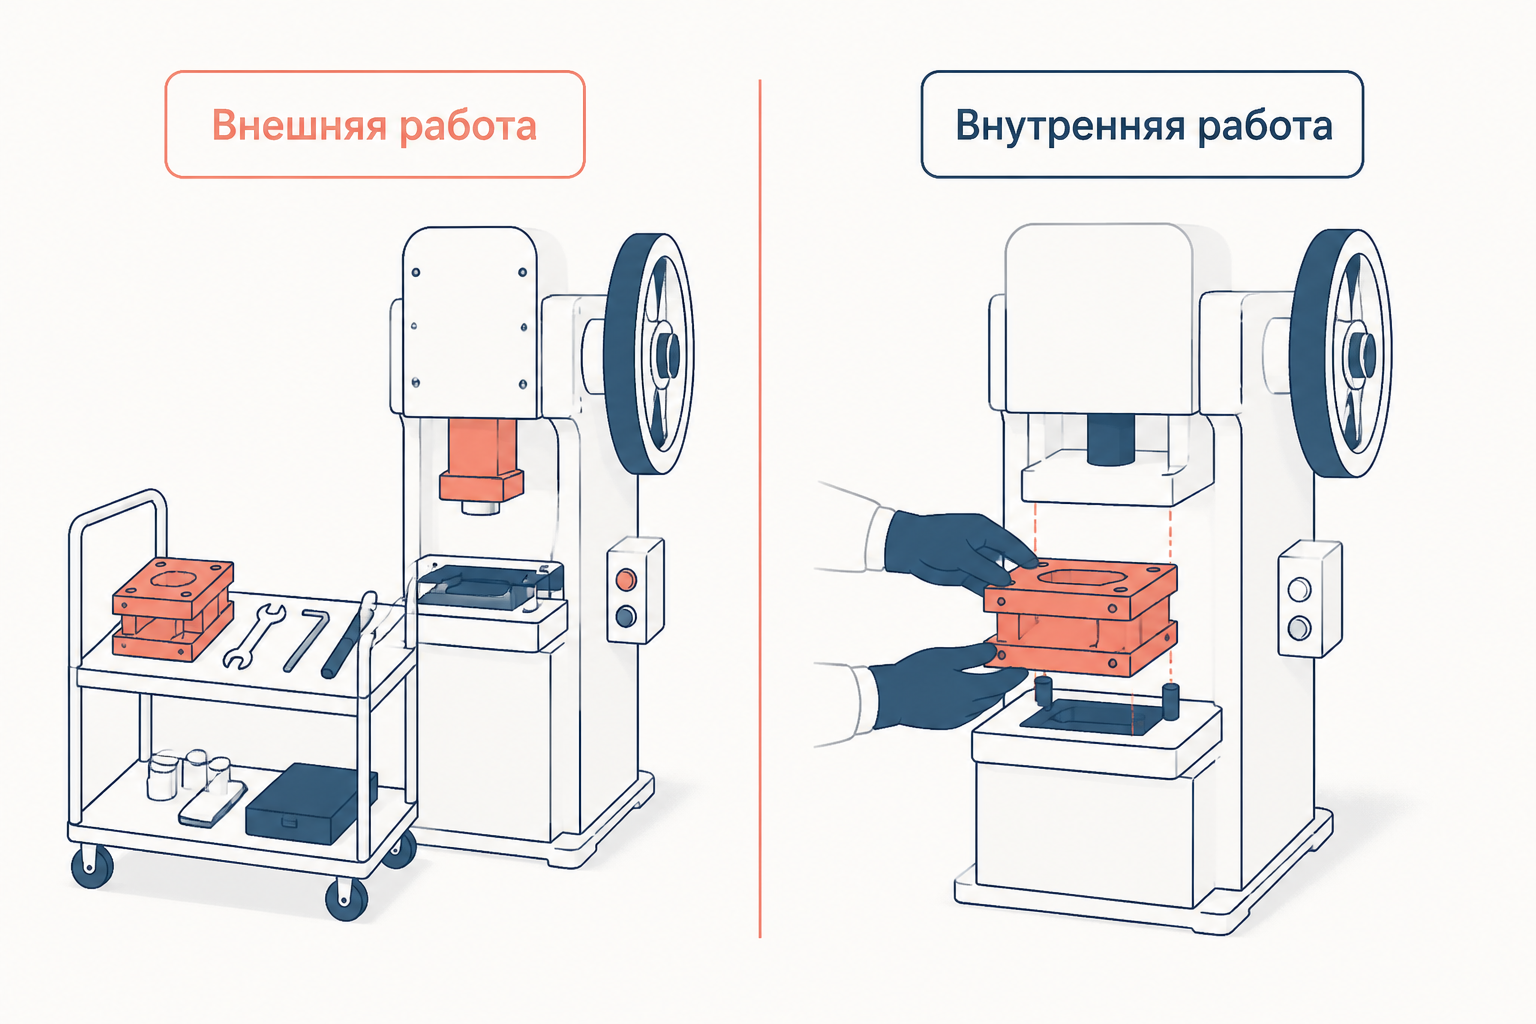
Представим, что оператор после остановки ищет ключ, идёт за новой оснасткой и только затем меняет её. Поиск и доставка увеличивают простой, хотя могут быть выполнены заранее. Если комплект инструментов и проверенная оснастка уже находятся в безопасной зоне, станок не ждёт их появления. Работа при этом не исчезает: она переносится на другое время, и её трудозатраты тоже нужно учитывать.
Этапы внедрения SMED
- Зафиксировать исходный процесс. Выберите повторяемый переход, согласуйте границы замера и несколько раз измерьте длительность. Наблюдение вместе с операторами помогает увидеть ожидание, перемещения и пробные настройки. Для видеозаписи нужны действующие на предприятии правила и согласование.
- Разделить действия. Запишите операции и отметьте, какие из них требуют остановки, а какие можно безопасно сделать при работающей машине. Отдельно отмечайте ожидание и причины отклонений.
- Перевести возможное наружу. Подготовьте оснастку, документы, материалы и инструмент до остановки; проверьте комплектность. Для переноса иногда нужны дополнительные приспособления или обучение.
- Упростить оставшееся. Например, стандартизировать крепёж и настройки, использовать подходящие быстродействующие зажимы, организовать параллельную работу при достаточном персонале и безопасной последовательности.
- Закрепить и проверить результат. Составьте понятный стандарт с распределением ролей, повторите замеры на разных сменах и контролируйте качество первых изделий. Отклонения становятся материалом следующего улучшения.
Ускорение не должно обходить блокировки, очистку или контроль качества. Безопасный метод и требования к изделию задают ограничения для каждой идеи. Для непрерывного поиска небольших улучшений полезно сопоставить SMED с кайзен-костингом: первый разбирает конкретный переход, второй рассматривает снижение затрат на протяжении производства.
Учебный пример: от 80 до 30 минут
Пусть на участке четыре одинаковых перехода за день. До улучшения каждый занимает 80 минут от последней годной детали до первой годной детали новой партии. В условном наблюдении 20 минут уходят на поиск и доставку, 40 - на замену и крепление, ещё 20 - на настройку и проверку. Сумма равна 80 минутам.
Команда заранее комплектует и доставляет оснастку: 20 минут больше не входят в остановку. Затем она упрощает крепление и подготовку настроек. В новом стандарте замена занимает 20 минут, настройка и проверка - 10 минут. Итого простой равен 30 минутам. Это учебная модель, а не замер реального предприятия; внешняя подготовка по-прежнему требует ресурсов.
Сокращение одной переналадки и относительное изменение рассчитываются так:
При четырёх переходах освобождается минут машинного времени за день. До изменений суммарная остановка составляла 320 минут, после - 120 минут. Для одинаковых переходов это сравнение корректно при неизменном их числе; если план партий изменится, общий простой нужно пересчитать.
Как оценить экономический эффект
Освобождённое время - ещё не прибыль. Допустим, на этом оборудовании при выпуске годной продукции получается 100 изделий в час. Тогда 200 минут соответствуют примерно 333 изделиям потенциальной мощности в день: . Фактический дополнительный выпуск появится лишь при наличии спроса, материалов, персонала и доступности остальных участков. Если станок не ограничивает выпуск всей системы, эффект может проявиться в меньших очередях или гибкости, а не в росте продаж. Для разбора ограничивающего участка применяется теория ограничений Голдратта.
Для денежной оценки сравните сценарии за один период: дополнительный вклад от реально проданных изделий и подтверждённую экономию сопоставьте с расходами на оснастку, обучение, подготовку и обслуживание. Не умножайте потенциальные единицы на выручку, называя результат прибылью: из выручки необходимо учесть изменяющиеся затраты. В выборе вариантов помогут релевантные затраты, то есть те будущие расходы и выгоды, которые различаются между решениями.
Частые короткие переналадки могут позволить уменьшить партии, но не гарантируют этого автоматически. Нужно проверить расписание, спрос и ограничения снабжения. Меньшие партии связывают SMED с системой точно в срок: она стремится согласовать выпуск с потреблением, но требует надёжного процесса и разумного управления рисками. Сигналы пополнения при этом может организовать канбан.
Какие показатели отслеживать
На пилотном участке сначала выберите ответственного за замеры и сравнивайте результаты по одному определению начала и конца перехода. Полезно записывать не только общее время, но и причины необычно долгих остановок: ожидание контроля, отсутствие инструмента или повторную настройку. Обсуждайте наблюдения с участниками работы до изменения стандарта. Так команда сможет отличить устойчивое улучшение процесса от случайно удачной переналадки и увидеть проблемы, которые среднее значение скрывает.
Помимо среднего времени полезно смотреть разброс отдельных переналадок: один рекорд не доказывает, что результат повторяется. Сравнивайте одинаковые типы переходов и фиксируйте число наблюдений, смену и причины задержек. Измеряйте также долю годных первых изделий, время внешней подготовки, затраты труда и соблюдение плана. Если простой уменьшился, а брак и сверхурочные выросли, оценка только по минутам вводит в заблуждение.
Проверяйте результаты после внедрения и спустя время. Износ приспособлений, отсутствие запасного инструмента или изменение изделия способны вернуть прежние задержки. Стандарт должен быть доступен у рабочего места и обновляться после проверенных изменений, а операторы - участвовать в его обсуждении.
Частые ошибки
- Считать внешнюю работу устранённой. Перенос подготовки сокращает простой, но её время и стоимость остаются.
- Исключать доводку из замера. Сравнивайте интервалы с одинаковыми границами, включая получение годной детали.
- Принимать высвобожденную мощность за прибыль. Без спроса и пропускной способности других участков дополнительная продажа не возникает.
- Ускоряться в ущерб безопасности и качеству. Блокировки и проверка изделия не являются резервом для произвольного сокращения.
- Сравнивать разные переходы. Сложность оснастки и состав работ могут отличаться; нужны сопоставимые наблюдения.
FAQ
Обязательно ли достичь времени меньше десяти минут?
Это ориентир, отражённый в названии SMED. Практическое улучшение оценивают относительно исходного процесса, качества, безопасности и затрат, даже если результат пока больше десяти минут.
Можно ли использовать SMED вне смены штампа?
Да. Логика разделения подготовки и действий, требующих остановки, применима к другим повторяемым переключениям оборудования. Состав действий и требования безопасности определяют отдельно для каждого процесса.
Почему сокращение переналадки помогает уменьшить партии?
При более коротком переходе чаще менять изделия обходится по времени дешевле. Это создаёт возможность выпускать меньшие партии, если спрос, материалы и план позволяют; размер партии не меняется сам собой.
Коротко
SMED сокращает переход между изделиями через измерение, разделение внутренних и внешних действий, перенос безопасной подготовки и упрощение оставшейся работы. В учебном примере снижение с 80 до 30 минут при четырёх переходах высвобождает 200 минут в день. Реальный экономический результат зависит от спроса, ограничений системы и затрат на изменения.
Читайте также
Система канбан в управлении производством: как считать
Система канбан в управлении производством простыми словами: как работает вытягивающая схема, по какой формуле считать число карточек и запас, чем канбан отличается от MRP и где ошибаются студенты.
Методология бережливого производства Lean: принципы и потери
Разбираем методологию бережливого производства Lean: пять принципов, семь видов потерь, ключевые инструменты и логику внедрения в учебных и реальных задачах.
Методология шесть сигм: управление качеством на цифрах
Разбираем методологию шесть сигм: что значит уровень сигм, как считать DPMO и Cp, цикл DMAIC, роли поясов и где метод реально снижает брак, а где буксует.
Система точно в срок (JIT): как работает и зачем
Система точно в срок (JIT) простыми словами: вытягивающая логика вместо запасов, связь с канбаном и кайдзен, формула экономии, условия внедрения и типичные ошибки студентов и предприятий.

ABC-анализ запасов: расчёт и пример
ABC-анализ запасов по стоимости годового расхода: формулы, пример с накопленными долями, правило границ групп A, B и C и применение результатов на складе.
Абсолютное преимущество Смита: пример и расчёт
Абсолютное преимущество Смита простыми словами: как сравнить затраты труда, рассчитать выигрыш от специализации и отличить его от сравнительного преимущества Рикардо.