Ванная сварка арматуры: технология и контроль стыка
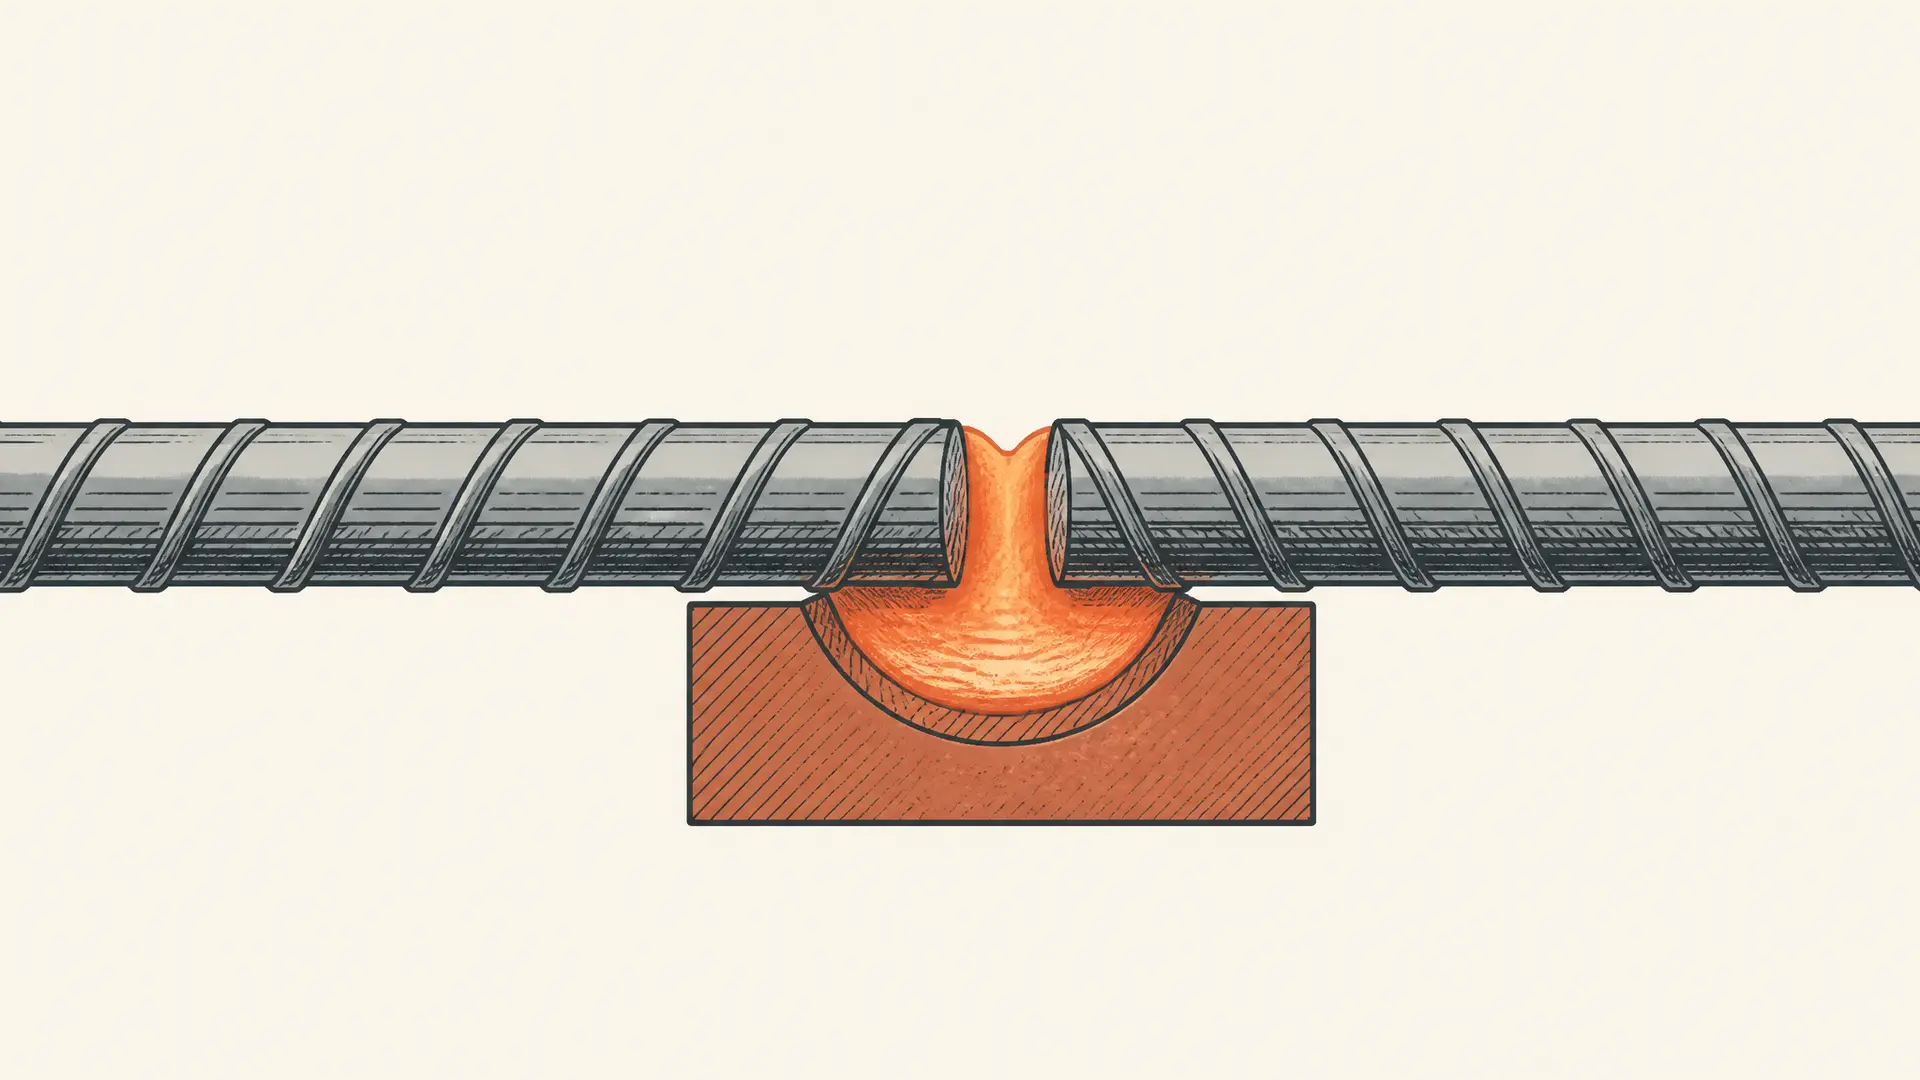
Ванная сварка арматуры соединяет стержни торцами: в месте стыка создают общую ванну расплавленного металла, которую удерживает специальная форма или подкладка. После затвердевания металл стыка связывает концы стержней. Такой способ применяют при изготовлении и монтаже железобетонных конструкций, когда соединение предусмотрено проектом и подходит для данной арматуры.
Для учебной задачи важно различать принцип процесса, конструкцию стыка и производственный режим. По одному диаметру нельзя назначить ток, зазор и материал формы: сначала нужны марка и класс стали, положение стержней и обозначение соединения в проекте. Ниже разберём, как читать такую задачу и что проверять на каждом этапе.
Как работает ванная сварка
Торцы стержней располагают друг напротив друга, а область соединения ограничивают формующим элементом. Тепло дуги расплавляет присадочный металл и участки торцов. Жидкий металл заполняет пространство стыка; после кристаллизации получается соединение, через которое усилие передаётся от одного стержня к другому. Сам процесс перехода расплава в твёрдое состояние связан с переохлаждением при кристаллизации.
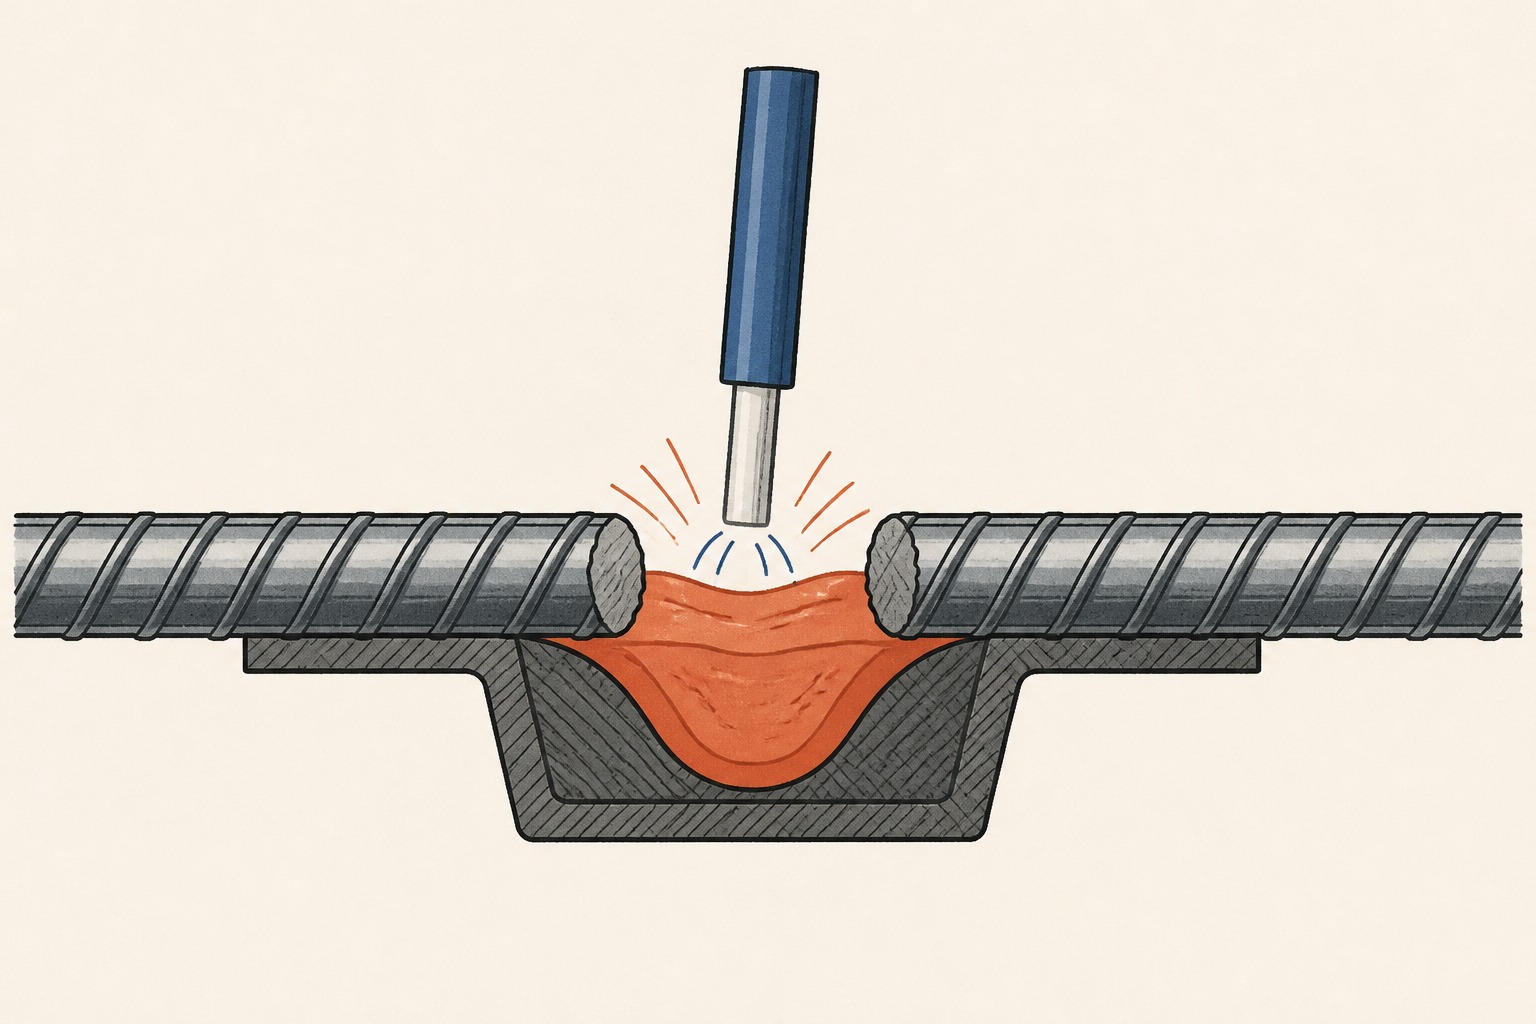
Форма удерживает расплав и помогает сформировать стык. В зависимости от выбранной технологии она может быть инвентарной, то есть используемой повторно, или оставаться частью соединения. Это различие нельзя решать по рисунку: его задаёт принятая конструкция. Наплавленный металл должен сплавиться с обоими торцами; внешней «перемычки» поверх стержней для этого недостаточно.
При нагреве меняется не только расплавленная зона, но и прилегающий основной металл. Свойства этой зоны зависят от состава стали и теплового цикла. Общую связь температуры, структуры и свойств помогает понять статья о влиянии углерода на сталь; она не заменяет проверку свариваемости конкретной партии арматуры.
Где применяют стыковое соединение
В железобетоне арматура воспринимает усилия совместно с бетоном. Если длины одного стержня не хватает, проектировщик предусматривает способ соединения и расположение стыков. Сварной стык может быть полезен там, где требуется соединить стержни по одной оси и условия монтажа допускают выполнение и контроль работ.
Альтернативы включают соединения внахлёст и механические муфты. Их выбор зависит от конструкции, доступного пространства, усилий, класса арматуры и проектных требований. Внешне компактный сварной стык не означает автоматической экономии: потребуются оборудование, подготовка, контроль и доступ к месту сварки. В стеснённом каркасе эти условия могут оказаться решающими.
Не следует смешивать ванную сварку с любым сварным стыком. При ванной сварке характерный признак - общая удерживаемая форма расплавленного металла между торцами. Конкретные разновидности соединений отличаются формующим элементом, положением стержней и способом выполнения.
Какие документы и исходные данные нужны
Начинают с чертежа и спецификации: по ним устанавливают назначение стержней, их класс и диаметры, место стыка и предусмотренное обозначение соединения. Сертификат или другая документация на поставку помогает сопоставить фактическую арматуру с проектом. Если класс или происхождение материала неизвестны, назначать технологию по внешнему виду нельзя.
ГОСТ 14098-2014 устанавливает типы, конструкции и размеры сварных соединений арматуры и закладных изделий. ГОСТ 34028-2016 содержит технические требования к арматурному прокату в своей области применения. Для арматурных изделий и их соединений в РФ также учитывают применимый ГОСТ Р 57997-2017. ГОСТ 10922-2012 утратил силу на территории РФ.
Документы выполняют разные роли: стандарт на прокат описывает материал, стандарт на соединения - их конструкцию, а проект и технологическая документация устанавливают применимое решение для объекта. Перед работой проверяют действующие редакции, изменения и область применения. Буква в обозначении класса сама по себе не разрешает произвольный режим сварки: совместимость конкретного способа и материала проверяют по документации.
Подготовка и выполнение стыка
Последовательность удобно представить как цепочку решений:
- Уточнить исходные данные. Сверить проект, класс и диаметр арматуры, положение стержней и тип соединения.
- Подготовить концы. Очистить область сварки от загрязнений, мешающих соединению, и выполнить подготовку торцов, предусмотренную технологией.
- Собрать стык. Обеспечить требуемые взаимное положение и зазор, закрепить стержни и установить предписанную форму или подкладку.
- Выполнить сварку. Применить материалы, оборудование и режимы, назначенные технологической документацией для данного соединения и условий.
- Охладить и проверить. Выполнить предусмотренные операции после сварки, очистку и контроль, затем оформить результаты.
Это схема для понимания, а не производственная карта. Размер зазора, порядок проходов, допустимая температура и необходимость подогрева зависят от конкретной технологии. Случайное изменение одного параметра может повлиять на провар, формирование стыка и свойства зоны нагрева. Принудительное охлаждение также нельзя назначать самостоятельно: условия охлаждения определяют документы на работы.
При изучении металлов полезно отделять сварочный нагрев от специально проводимой термообработки. Например, отжиг стали преследует свои цели и имеет собственный режим; наличие нагретой области у стыка ещё не означает, что выполнен отжиг.
Что происходит со стыком под нагрузкой
В простой модели осевого растяжения усилие передаётся через поперечное сечение стержня. Среднее нормальное напряжение в удалённом от стыка сечении выражают как , где - продольная сила, а - площадь сечения. Для круглого стержня номинального диаметра условная площадь равна . Подробнее смысл этой модели разобран в статье о нормальных напряжениях при растяжении.
Например, при мм и кН получаем мм² и МПа. Это учебная оценка среднего напряжения в идеализированном стержне, поскольку Н/мм² равен МПа. Она не доказывает прочность сварного соединения: локальная геометрия, непровар, свойства металла и условия работы в конструкции в расчёт не вошли.
Смещение осей добавляет сложность: линия действия усилия может перестать совпадать с осью соединённого стержня, а местная работа стыка уже не описывается одной только формулой . Поэтому соосность и геометрию проверяют по требованиям применимой документации, не придумывая универсальный допуск.
Контроль качества и возможные дефекты
После доступной очистки осматривают видимые поверхности и измеряют геометрию в объёме, установленном документацией. Обращают внимание на форму стыка, взаимное положение стержней и видимые дефекты, например трещины, подрезы или незаполненные участки. При этом гладкая наружная поверхность ещё не подтверждает качество внутри соединения.
Внутренние несплошности, в том числе непровар и включения, оценивают предусмотренными методами контроля. В зависимости от требований могут применяться испытания контрольных образцов и методы неразрушающего контроля. Их выбор, объём, критерии приёмки и действия при обнаружении дефекта определяются проектом и применимыми документами. Самостоятельно заваривать подозрительное место без согласованной технологии исправления нельзя.
Результат контроля должен быть прослеживаемым: важно понимать, какой стык проверяли, кто выполнял работу и какие результаты получены. В учебном ответе достаточно назвать проверяемый признак и объяснить, что он показывает: осмотр выявляет доступные наружные признаки, но не заменяет проверку внутренних дефектов.
Как разобрать типовую учебную ситуацию
Предположим, на чертеже показаны соосные стержни, которые требуется соединить встык. Неизвестны класс стали и обозначение стыка. Корректный ответ начинается не с назначения тока, а с перечня недостающих данных: материал, диаметр, положение стержней, конструкция соединения и требования к контролю.
Затем описывают принцип: формующий элемент удерживает расплав, металл стыка сплавляется с торцами, а после затвердевания образуется соединение. В завершение называют проверку сборки и качества готового стыка. Если задача просит сравнить варианты, добавляют, что возможность ванной сварки, нахлёста или муфты определяется проектом и условиями выполнения, а не только удобством монтажа.
Частые ошибки
- Считать, что любая арматура пригодна для любого сварочного режима. Нужно установить фактический материал и проверить применимость технологии.
- Принимать форму за декоративную деталь. Она удерживает расплав и участвует в формировании стыка.
- Оценивать соединение только по внешнему виду. Для внутренних дефектов нужны предусмотренные методы контроля.
- Подставлять среднее напряжение вместо проверки сварного соединения. Модель не учитывает локальные дефекты и свойства зоны сварки.
- Переносить зазор или ток из чужого примера на другой объект. Параметры берут из применимой технологической документации.
Частые вопросы
Ванную сварку применяют только к горизонтальным стержням?
Нет. Положение зависит от конкретной конструкции соединения и предусмотренной технологии. Для выбранного положения проверяют применимый тип стыка и возможность его выполнения и контроля.
Остаётся ли форма на стыке?
Это зависит от конструкции: формующий элемент может быть съёмным либо оставаться в соединении. Решение определяют чертёж и технология, а не общее название способа.
Достаточно ли сертификата на арматуру для приёмки стыка?
Нет. Документ на материал помогает идентифицировать прокат, но не подтверждает качество выполненного соединения. Нужны предусмотренные проверки и оформление их результатов.
Коротко
Ванная сварка создаёт стыковое соединение через общую ванну расплавленного металла, удерживаемую формой. Для реальной конструкции сначала проверяют проект, материал и тип стыка, затем выполняют работы по технологии и контролируют результат. Учебная формула напряжения помогает понять передачу усилия, но сама по себе не подтверждает качество шва.
Читайте также
Граничная высота сжатой зоны: формула и расчёт
Что показывает граничная высота сжатой зоны железобетонного сечения, как найти ξR и xR, сравнить их с расчётными значениями и не перепутать с нейтральной осью.
Минимальный процент армирования: формула и пример
Как определить минимальный процент продольного армирования железобетонной балки, рассчитать площадь стержней и проверить результат на учебном примере.
Потери предварительного напряжения: причины и расчёт
Как возникают потери предварительного напряжения арматуры, чем ранние потери отличаются от длительных и как найти остаточное усилие на учебном примере.
Рабочая высота сечения: формула и пример расчёта
Как определить рабочую высоту железобетонного сечения: формула для одного и нескольких рядов арматуры, защитный слой, хомут и пример расчёта в миллиметрах.
Расчёт короткой консоли: схема и пример
Расчёт короткой железобетонной консоли колонны: путь нагрузки, усилия в стержневой модели, численный пример и необходимые проверки бетона, арматуры и анкеровки.
Расчёт ширины раскрытия трещин в железобетоне
Как оценить ширину раскрытия трещин в железобетоне по шагу и разности деформаций: формула, пример в миллиметрах, влияние арматуры и границы учебной модели.