Прессование порошков: процесс, методы и расчёт усилия
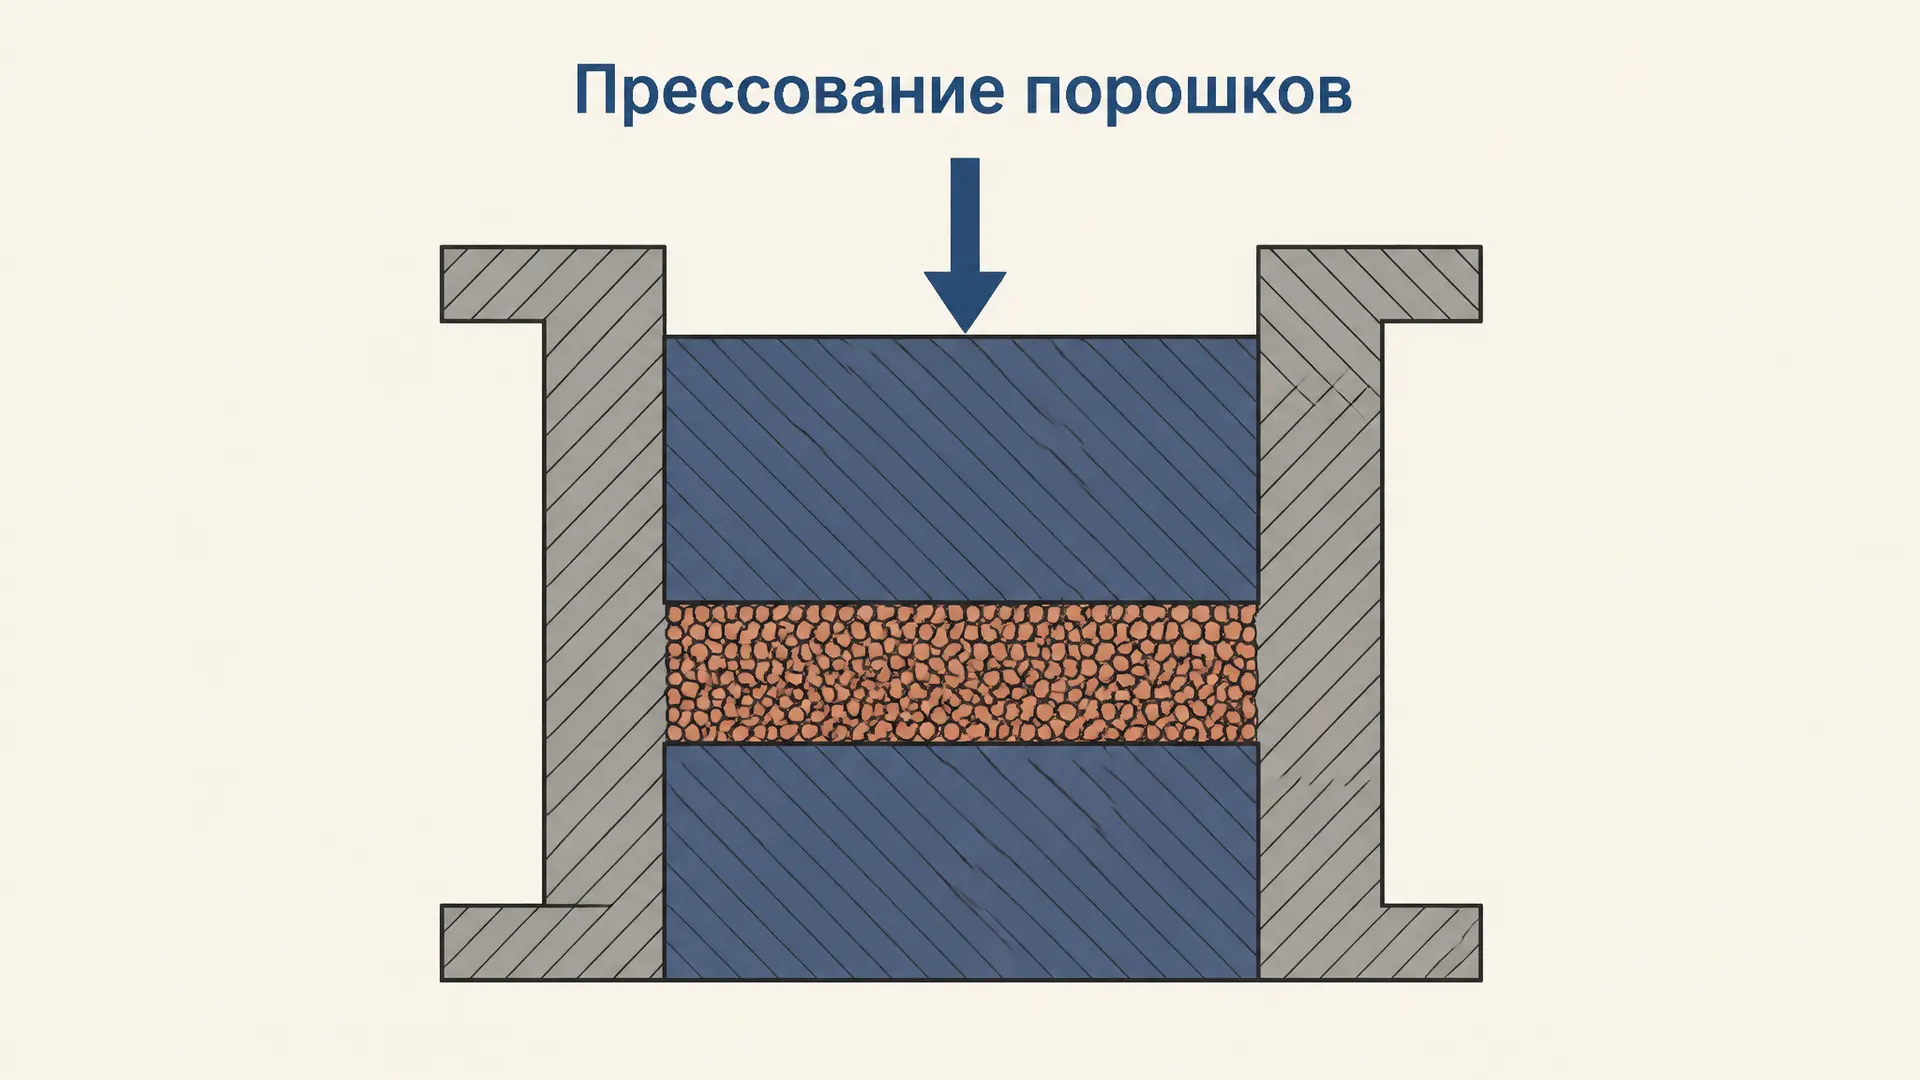
Прессование порошков превращает сыпучую смесь в заготовку заданной формы: частицы сближаются под нагрузкой, а объём пустот между ними уменьшается. Полученная прессовка, или сырая заготовка, уже сохраняет форму, но обычно ещё уступает готовой детали по прочности. В традиционной порошковой металлургии её затем спекают, чтобы усилить связи между частицами.
Для инженера важно не только получить нужный контур. Масса, плотность и её распределение, прочность при извлечении и состояние поверхности влияют на последующие операции. Ниже разберём, что происходит в матрице, как оценить усилие и почему одна цифра давления не гарантирует качество детали.
Что происходит с порошком под нагрузкой
При засыпке между частицами остаются пустоты. На начальном этапе движения пуансона частицы преимущественно перемещаются и переупаковываются. Затем они деформируются, а хрупкие частицы могут разрушаться; площадь контактов растёт. Последовательность условна: механизмы перекрываются и зависят от состава, формы частиц и нагрузки.
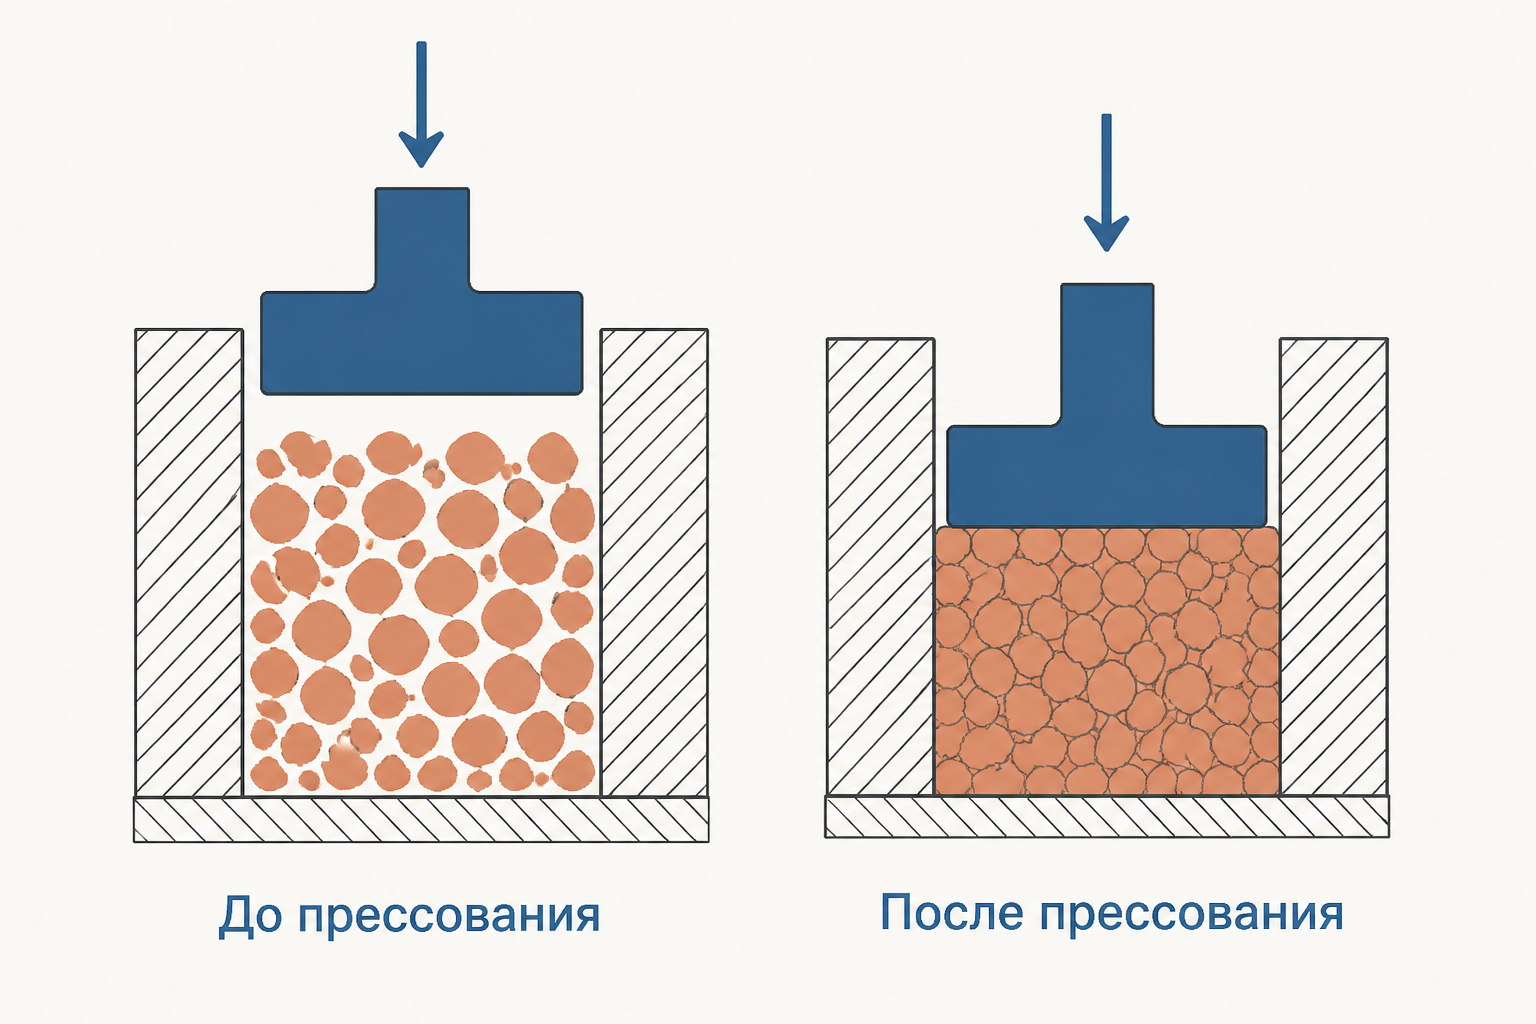
Даже после снятия усилия внутри заготовки обычно остаются поры. Сцепление и механическое зацепление частиц обеспечивают сырую прочность, достаточную для осторожного извлечения и переноса. После разгрузки упругая составляющая деформации частично восстанавливается: это называют упругим последействием. Если участки заготовки расширяются неодинаково или выталкивание затруднено, возможно появление трещин.
Геометрию укладки удобно представить на примере плотнейшей упаковки шаров. Реальный порошок сложнее: частицы различаются по размерам и форме, поэтому такую идеальную укладку нельзя напрямую считать плотностью прессовки.
Этапы прессования в жёсткой матрице
Цикл начинается с подготовки смеси: порошки дозируют и перемешивают; при необходимости вводят технологическую смазку или связующее. Смазка уменьшает трение и облегчает выталкивание, но её количество и совместимость с последующим нагревом нужно подбирать для конкретного состава.
Далее полость матрицы заполняют дозой смеси. Равномерное и воспроизводимое заполнение важно: различие массы и начальной укладки меняет результат при одинаковом ходе инструмента. Верхний пуансон входит в матрицу и сжимает порошок; в зависимости от схемы может двигаться и нижний пуансон. После достижения заданного режима нагрузку снимают, а заготовку выталкивают и осматривают.
В схеме «прессование и спекание» прессовку затем нагревают по подобранному режиму, обычно в контролируемой атмосфере. При спекании формируются и развиваются связи между частицами; размеры и пористость могут измениться. По данным Metal Powder Industries Federation, это традиционный маршрут изготовления порошковых деталей, но порошковая металлургия включает и другие технологии. Припуск и форму инструмента поэтому определяют с учётом поведения материала на всех стадиях, а не только размера сырой заготовки.
Основные способы и их выбор
При одностороннем прессовании нагрузку передаёт один движущийся пуансон. Схема сравнительно проста, однако трение порошка о стенку снижает передачу усилия вглубь слоя. В высокой заготовке это способствует разнице плотности по высоте.
При двустороннем прессовании порошок сжимают с двух сторон, уменьшая характерный путь передачи усилия. Это может улучшить равномерность, но не устраняет её проблемы автоматически: важны геометрия, согласование ходов и свойства смеси. Ступенчатая деталь требует особенно продуманной оснастки, чтобы разные участки получили нужное заполнение и уплотнение.
При холодном изостатическом прессовании порошок помещают в эластичную оболочку и нагружают давлением среды со всех сторон. Способ подходит для некоторых сложных или крупных заготовок и даёт иное распределение нагрузки, чем жёсткая матрица. При горячем изостатическом прессовании давление сочетается с повышенной температурой; это другой процесс, с собственными требованиями к оболочке и режиму. Выбор зависит от материала, формы, требуемой плотности и масштаба производства.
Плотность и пористость прессовки
Среднюю плотность находят как отношение массы к внешнему объёму: . Относительная плотность сравнивает её с плотностью беспористого материала того же состава: . В простой модели доля всей пористости равна .
Например, при г/см³ и г/см³ получаем , или 80 %, а пористость - 20 %. Это условный учебный пример. Для смеси нужно корректно определить опорную плотность с учётом состава; включённые смазки и связующие также влияют на интерпретацию. Среднее значение не показывает, одинаково ли уплотнены верх и низ детали, и не различает открытые и закрытые поры.
Разницу между средним показателем и локальной структурой особенно важно учитывать у композиционных материалов: распределение компонентов и границы между ними влияют на свойства наряду с пористостью. Оценку дополняют контролем размеров, массы, участков сечения и испытаниями, установленными для изделия.
Как рассчитать усилие пресса
Для плоского круглого пуансона идеальное соотношение среднего давления на торце и силы имеет вид , где . При диаметре мм площадь равна примерно 314,2 мм². Если задано МПа, то с учётом МПа Н/мм² сила составляет около 125 664 Н, или 125,7 кН.
Расчёт показывает связь заданной силы со средним давлением на площади пуансона. Он не описывает изменение плотности с давлением, боковое давление и распределение напряжений в порошке. Он также не включает усилие выталкивания, потери в механизме и требуемый запас оборудования. Для реального выбора пресса нужны данные материала, оснастки и технологического процесса; увеличивать давление без проверки не всегда полезно.
От чего зависит качество детали
Состав и гранулометрия определяют текучесть, заполняемость и сжимаемость смеси. Неровная подача приводит к разбросу массы, а неодинаковая влажность или перемешивание могут изменить поведение порошка. Подходящий для одной смеси режим не обязательно подходит другой.
Геометрия тоже ограничивает процесс. Высокие тонкие стенки, резкие переходы и участки разной толщины усложняют равномерное заполнение и передачу нагрузки. Трение о матрицу и между частицами создаёт градиенты плотности; двустороннее нагружение, изменение конструкции или состава смеси могут помочь, но результат проверяют испытанием.
После извлечения оценивают сколы, расслоения и трещины. Причину ищут по всему циклу: заполнение, распределение нагрузки, разгрузка, выталкивание и перенос. К примеру, повреждение при извлечении может указывать на высокое трение или недостаточную сырую прочность, но по одному виду дефекта нельзя однозначно установить причину. Материалы исследования MPIF также связывают достаточную сырую прочность с сохранностью прессовок при выталкивании и транспортировке.
Как организуют контроль процесса
Для серии деталей полезно разделять входной, операционный и окончательный контроль. До прессования проверяют характеристики партии порошка и смеси, существенные для заполнения. Во время цикла отслеживают массу дозы, ход и усилие, а также состояние оснастки; отклонение одного параметра само по себе ещё не объясняет причину брака. После извлечения сопоставляют размеры, массу и внешний вид с установленными допусками.
Если данные указывают на неоднородность, исследуют выбранные сечения и сравнивают результаты с направлением прессования. Для надёжного вывода важно сохранять связь образца с партией смеси и параметрами цикла. Контроль после спекания дополняет, но не заменяет проверку сырой заготовки: часть повреждений возникает ещё при выталкивании и переносе.
Где применяют прессование
Прессование используют для втулок, зубчатых и других деталей, когда выгодно получать форму, близкую к готовой, и контролировать пористость. Оставленные поры могут быть функциональными, например в некоторых самосмазывающихся подшипниках; в других деталях они снижают допустимые свойства и требуют ограничения.
Метод важен и при производстве ряда твёрдых материалов: в статье о металлокерамических твёрдых сплавах рассмотрены составы и назначение таких материалов. Свойства готового изделия определяются не одной операцией, а составом, формованием и последующим нагревом. Аналогично изменение структуры сплавов показывает, почему технологию необходимо рассматривать вместе с формируемой структурой материала.
Частые ошибки
- Приравнивать давление к усилию. Давление измеряют в МПа, силу - в ньютонах; для перехода нужна площадь.
- Считать прессовку готовой деталью. Её сырая прочность и размеры могут существенно отличаться от свойств после спекания.
- Оценивать равномерность только по средней плотности. Одинаковая средняя плотность допускает разные локальные распределения.
- Применять учебное усилие для выбора пресса без поправок. Реальная операция включает выталкивание, потери и ограничения оборудования.
Частые вопросы
Всегда ли большее давление даёт лучшую деталь?
Нет. Повышение давления может увеличить плотность, но эффект зависит от смеси и геометрии; одновременно могут вырасти нагрузка на инструмент и риск дефектов. Режим устанавливают по испытаниям и требованиям к изделию.
Чем прессование отличается от спекания?
Прессование придаёт порошку форму и уплотняет его под механической нагрузкой. Спекание - последующий тепловой процесс, при котором изменяются связи и структура. Конкретные процессы могут сочетать давление и нагрев.
Можно ли полностью убрать поры обычным прессованием?
Не всегда. Достижимая плотность зависит от материала, давления, трения и способа формования. Поры могут сохраняться и после спекания; требуемую плотность обеспечивают выбором всей технологической цепочки и контролируют измерениями.
Коротко
Прессование формирует порошковую заготовку за счёт сближения и деформации частиц. Качество определяется заполнением, нагрузкой, трением и извлечением, а свойства готовой детали - также последующим спеканием. Формула полезна для первичной оценки силы на пуансоне, но не заменяет технологический расчёт и испытания.
Читайте также
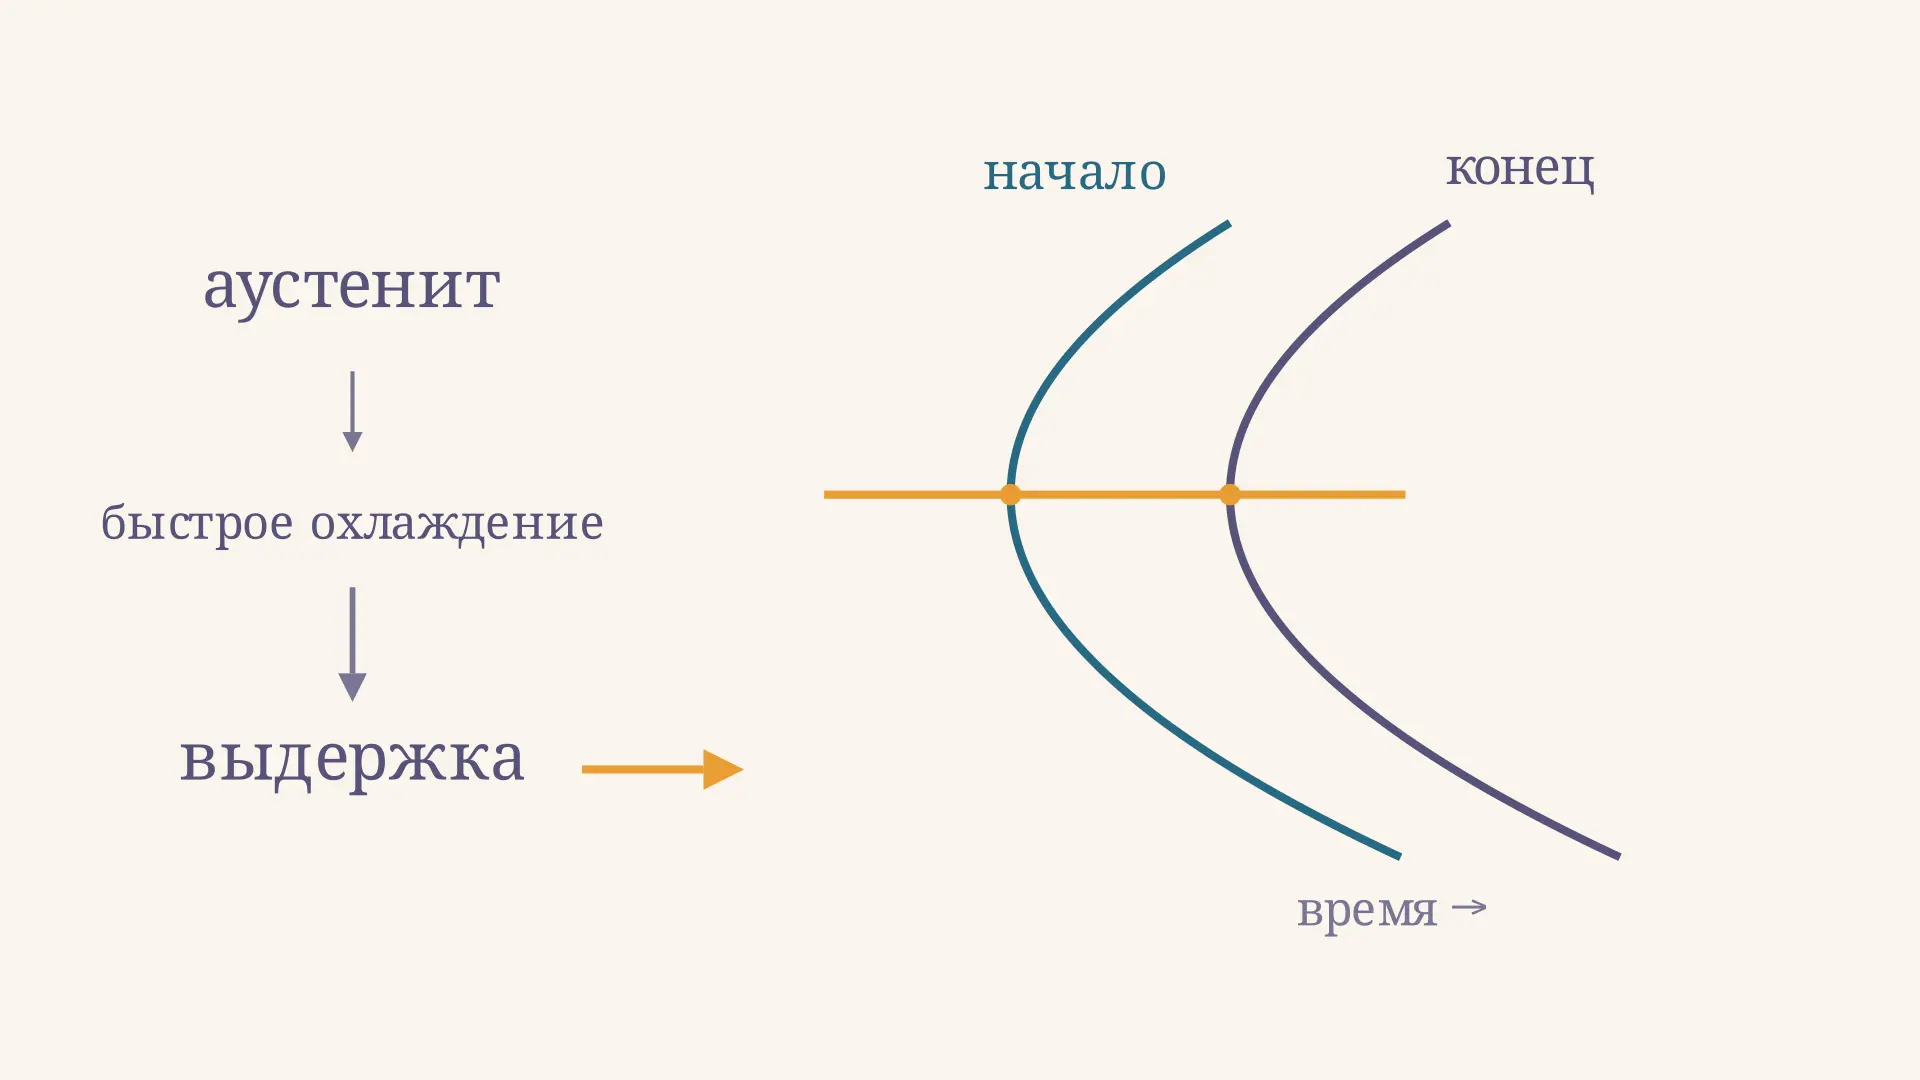
Диаграмма изотермического распада аустенита: чтение
Как читать диаграмму изотермического распада аустенита: оси, линии начала и конца, нос кривой, выдержку и отличие от диаграммы непрерывного охлаждения.
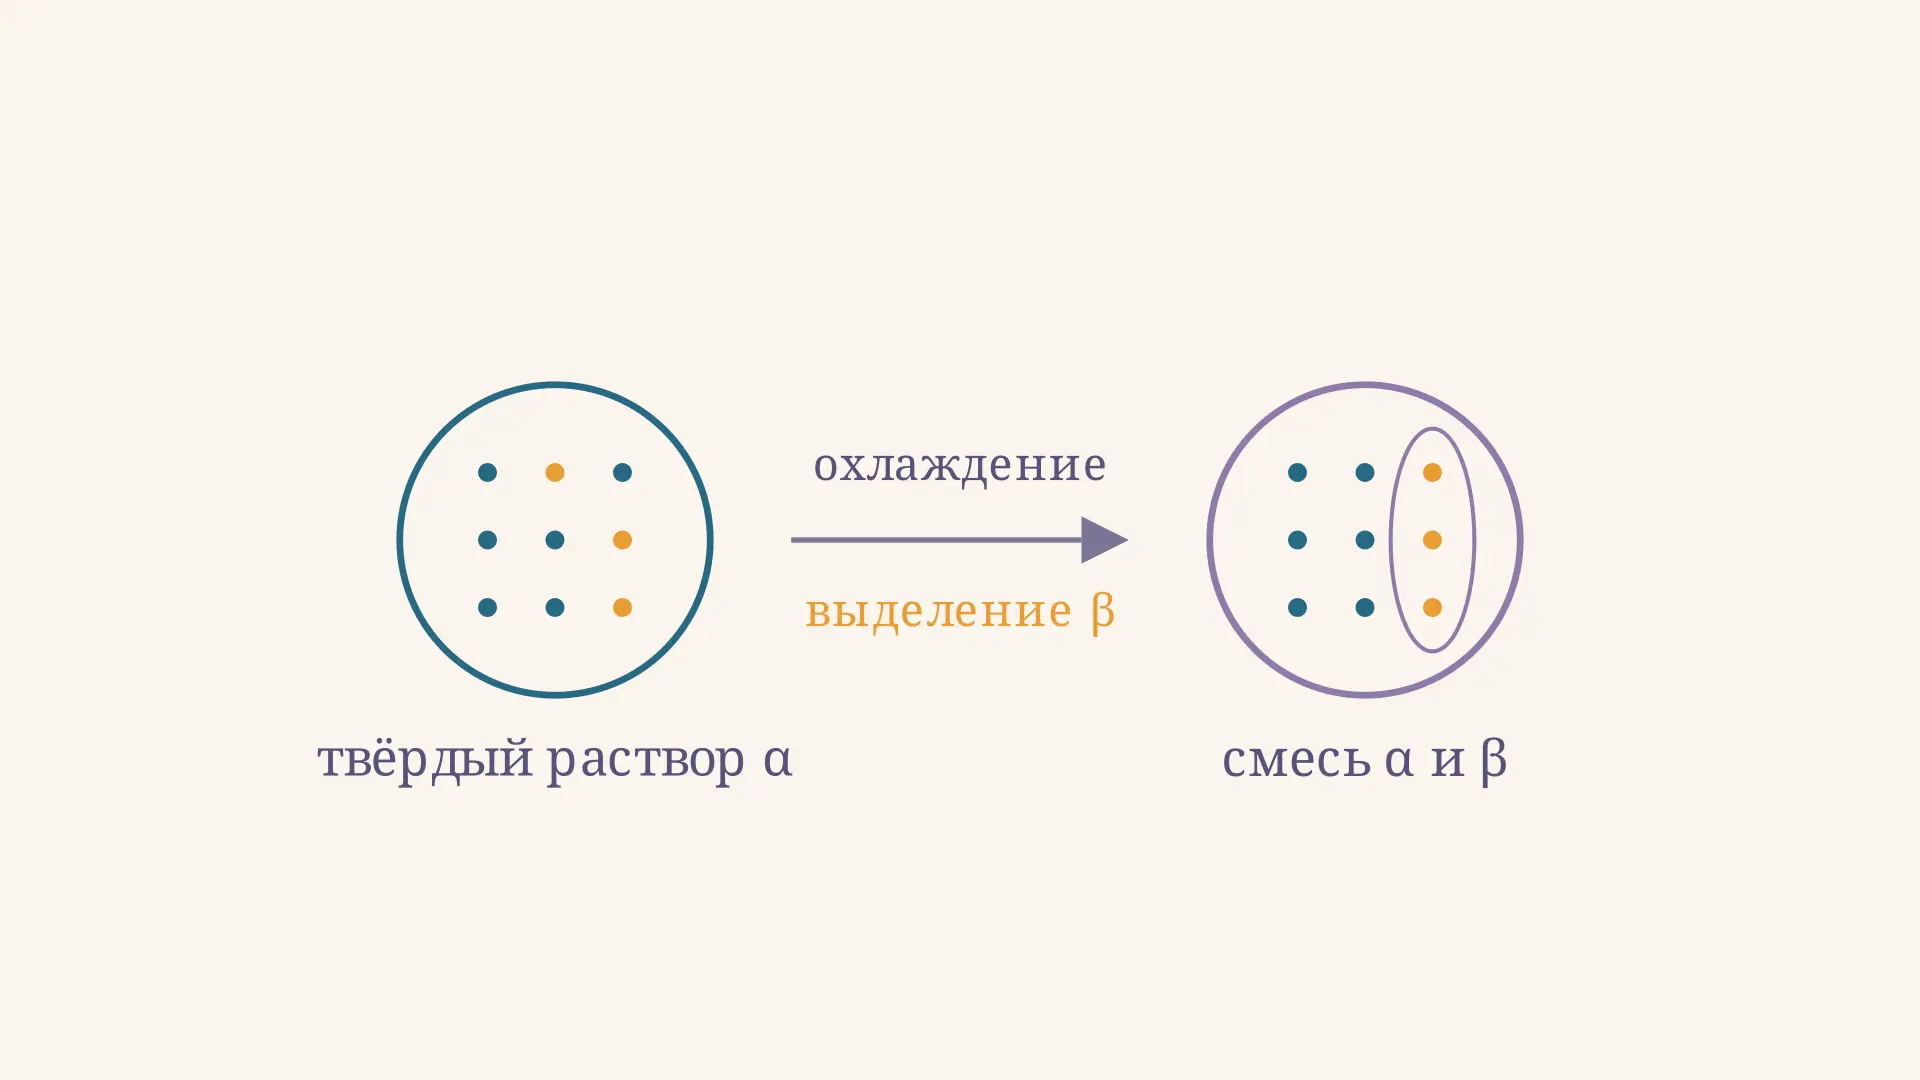
Диаграмма состояния с ограниченной растворимостью
Диаграмма состояния с ограниченной растворимостью: разбираем солвус, составы твёрдых фаз и правило рычага на учебном примере охлаждения двухкомпонентного сплава.
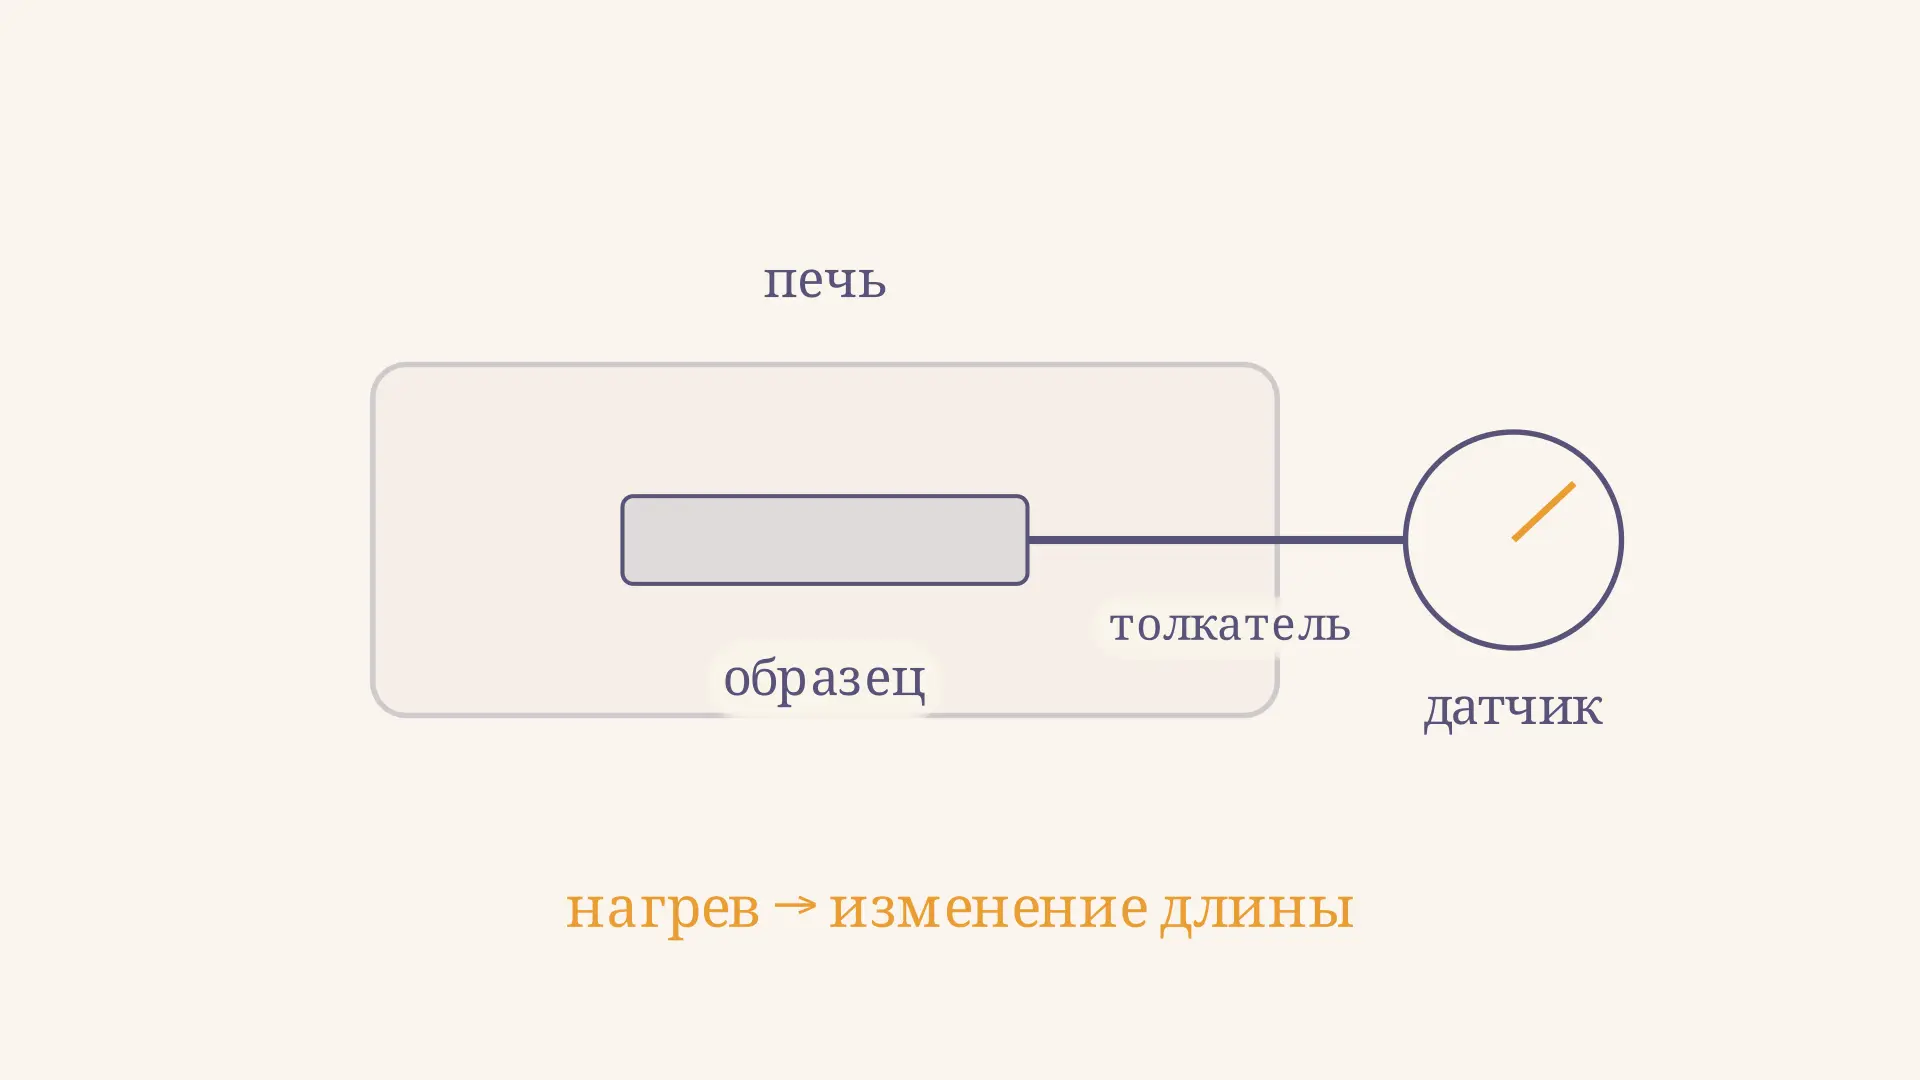
Дилатометрический анализ: принцип, кривая и расчёт
Дилатометрический анализ показывает изменение размеров образца при нагреве и охлаждении. Разбираем устройство прибора, кривую, расчёт коэффициента и ошибки измерения.
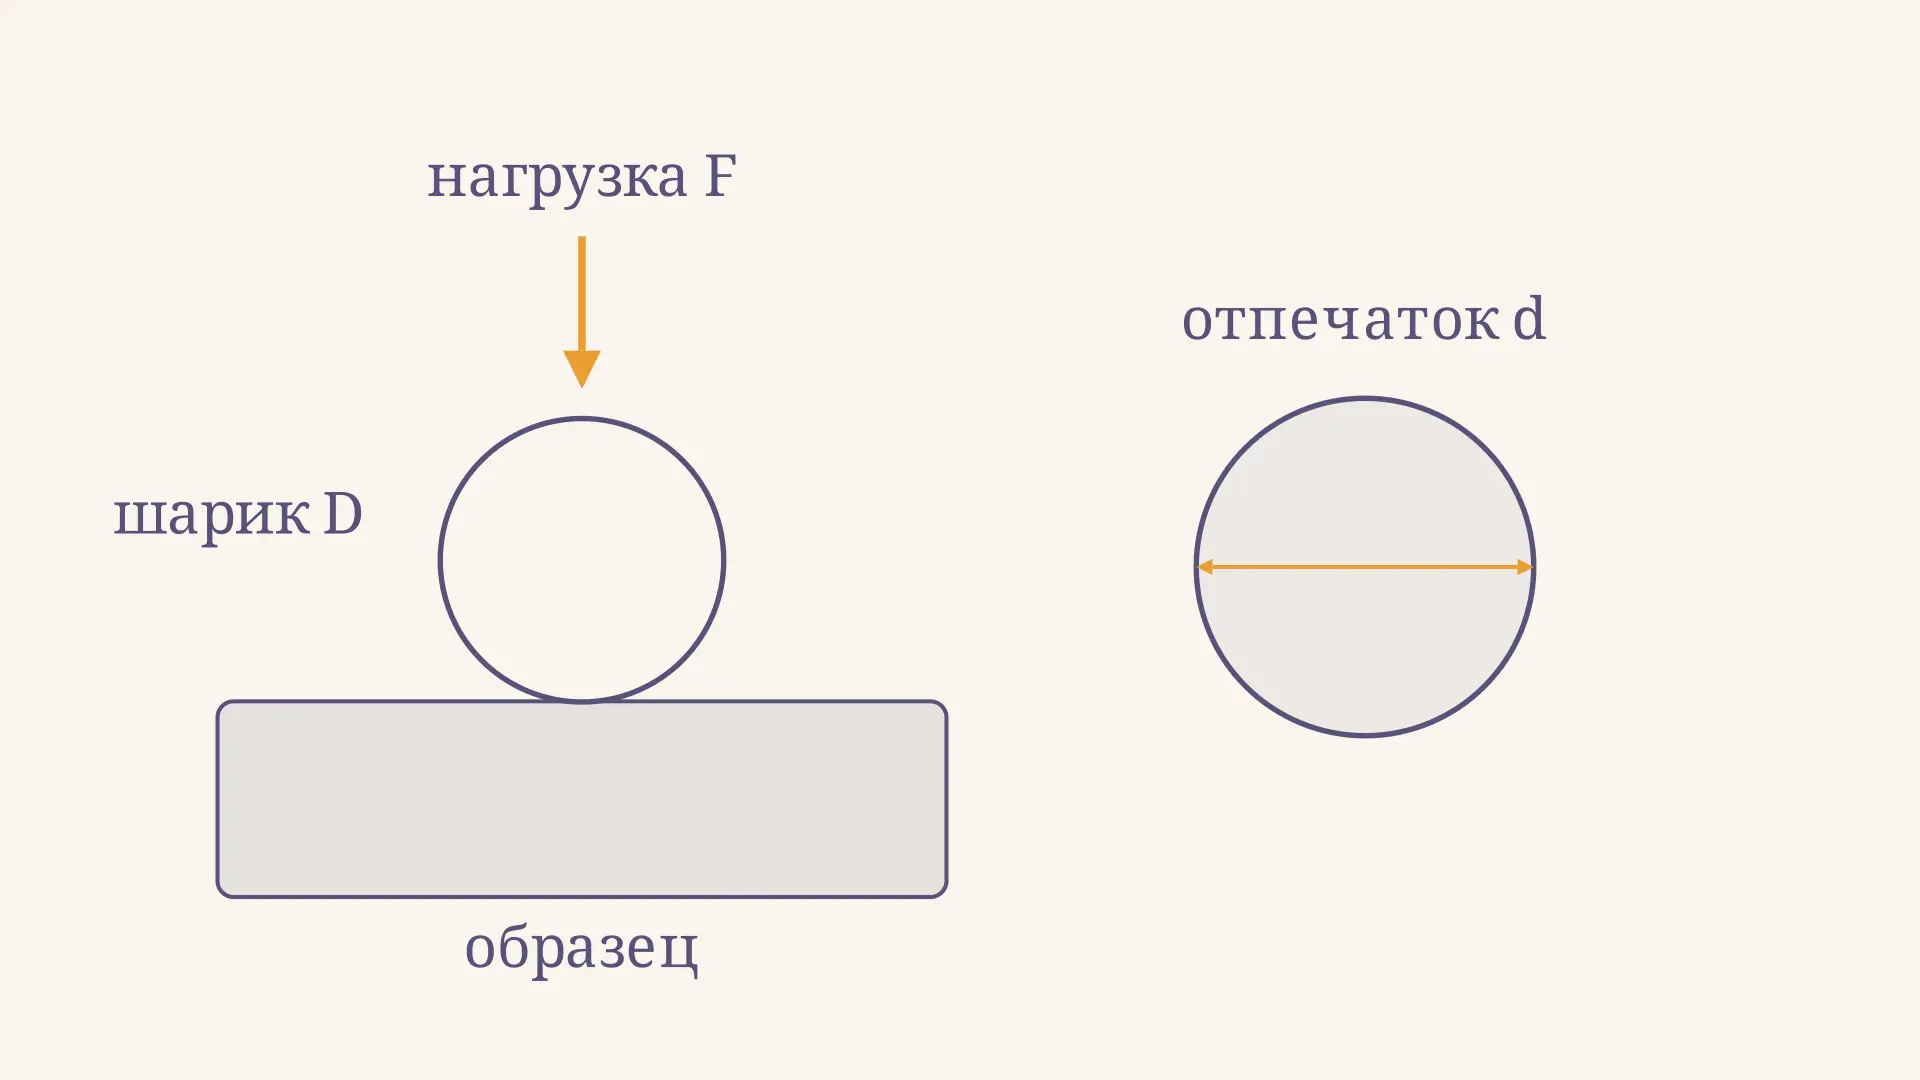
Как определить твёрдость по Бринеллю: формула HBW
Как определить твёрдость по Бринеллю: измерение отпечатка, формула HBW, расчёт на примере и запись результата. Разбираем выбор нагрузки и причины ошибок.
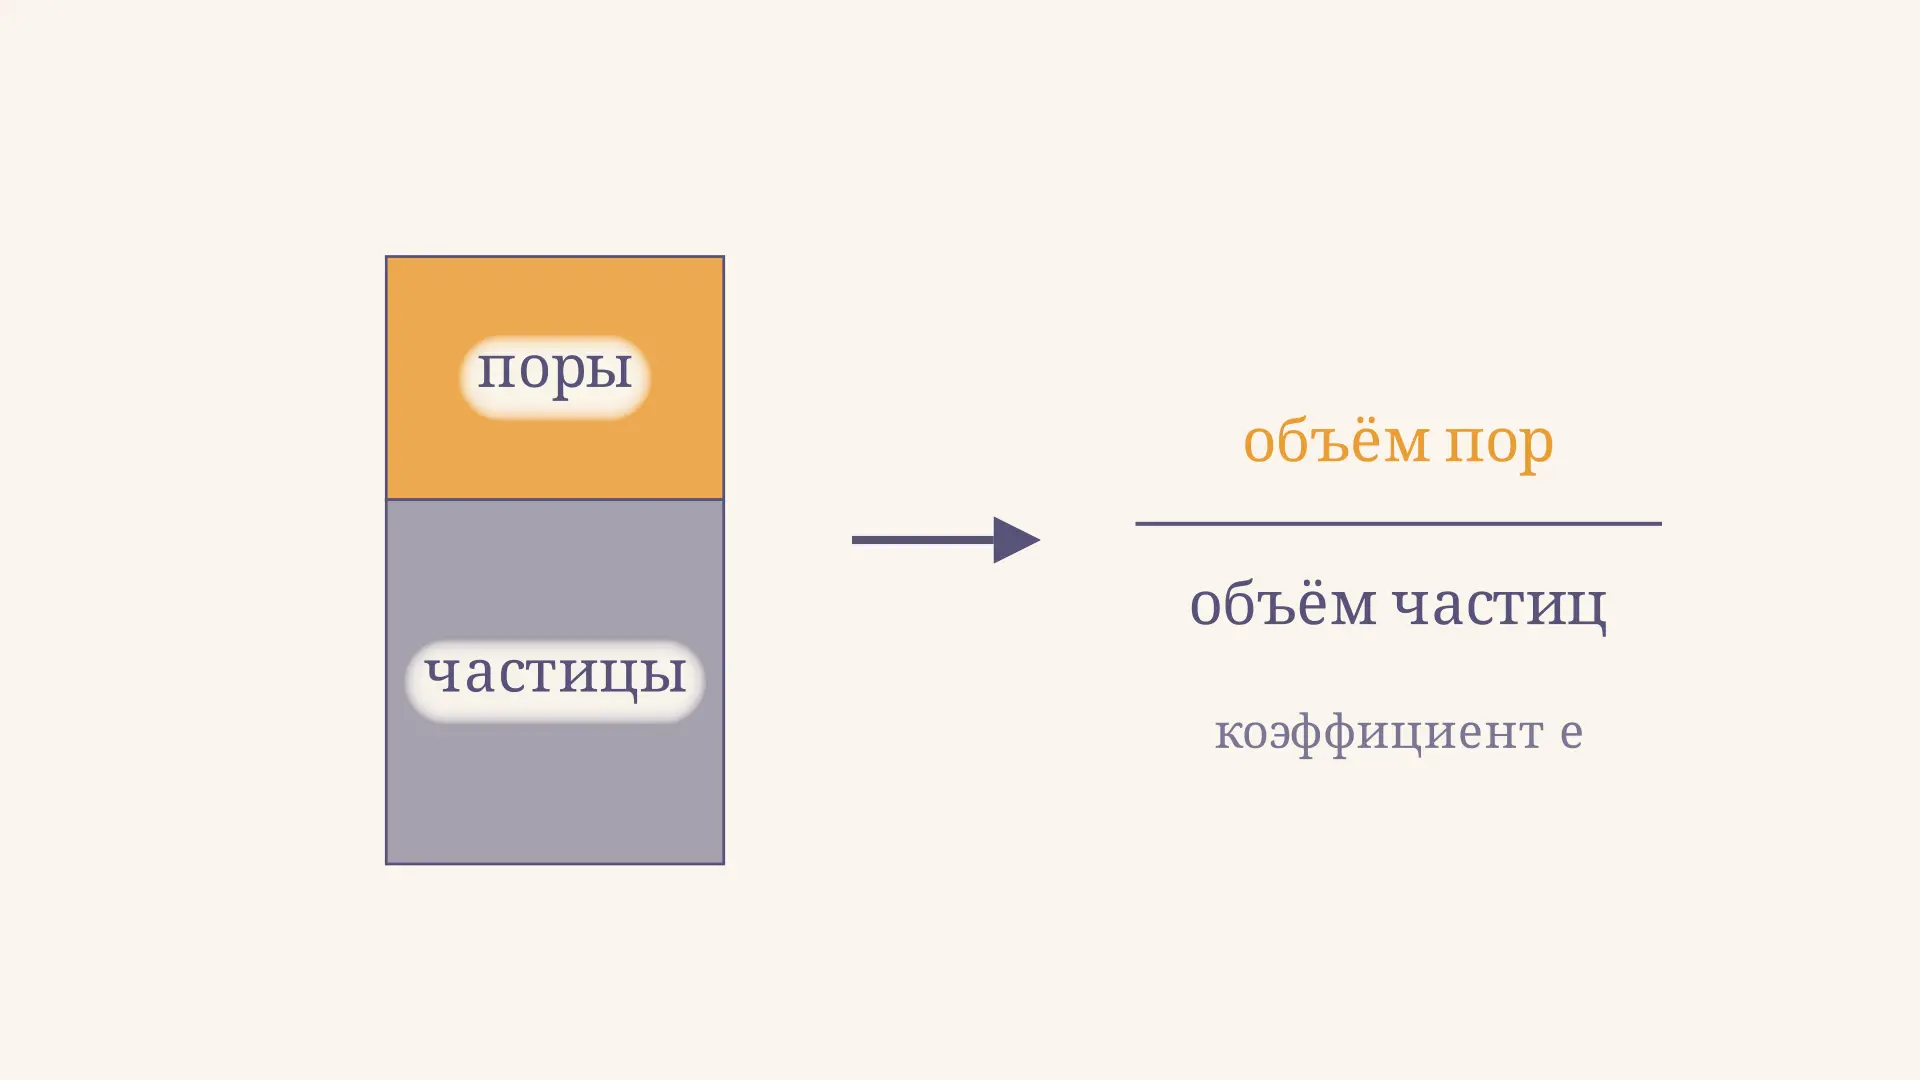
Коэффициент пористости грунта: формула и расчёт
Как найти коэффициент пористости грунта по объёмам и плотностям, перевести пористость в коэффициент и проверить результат на примере с единицами измерения.
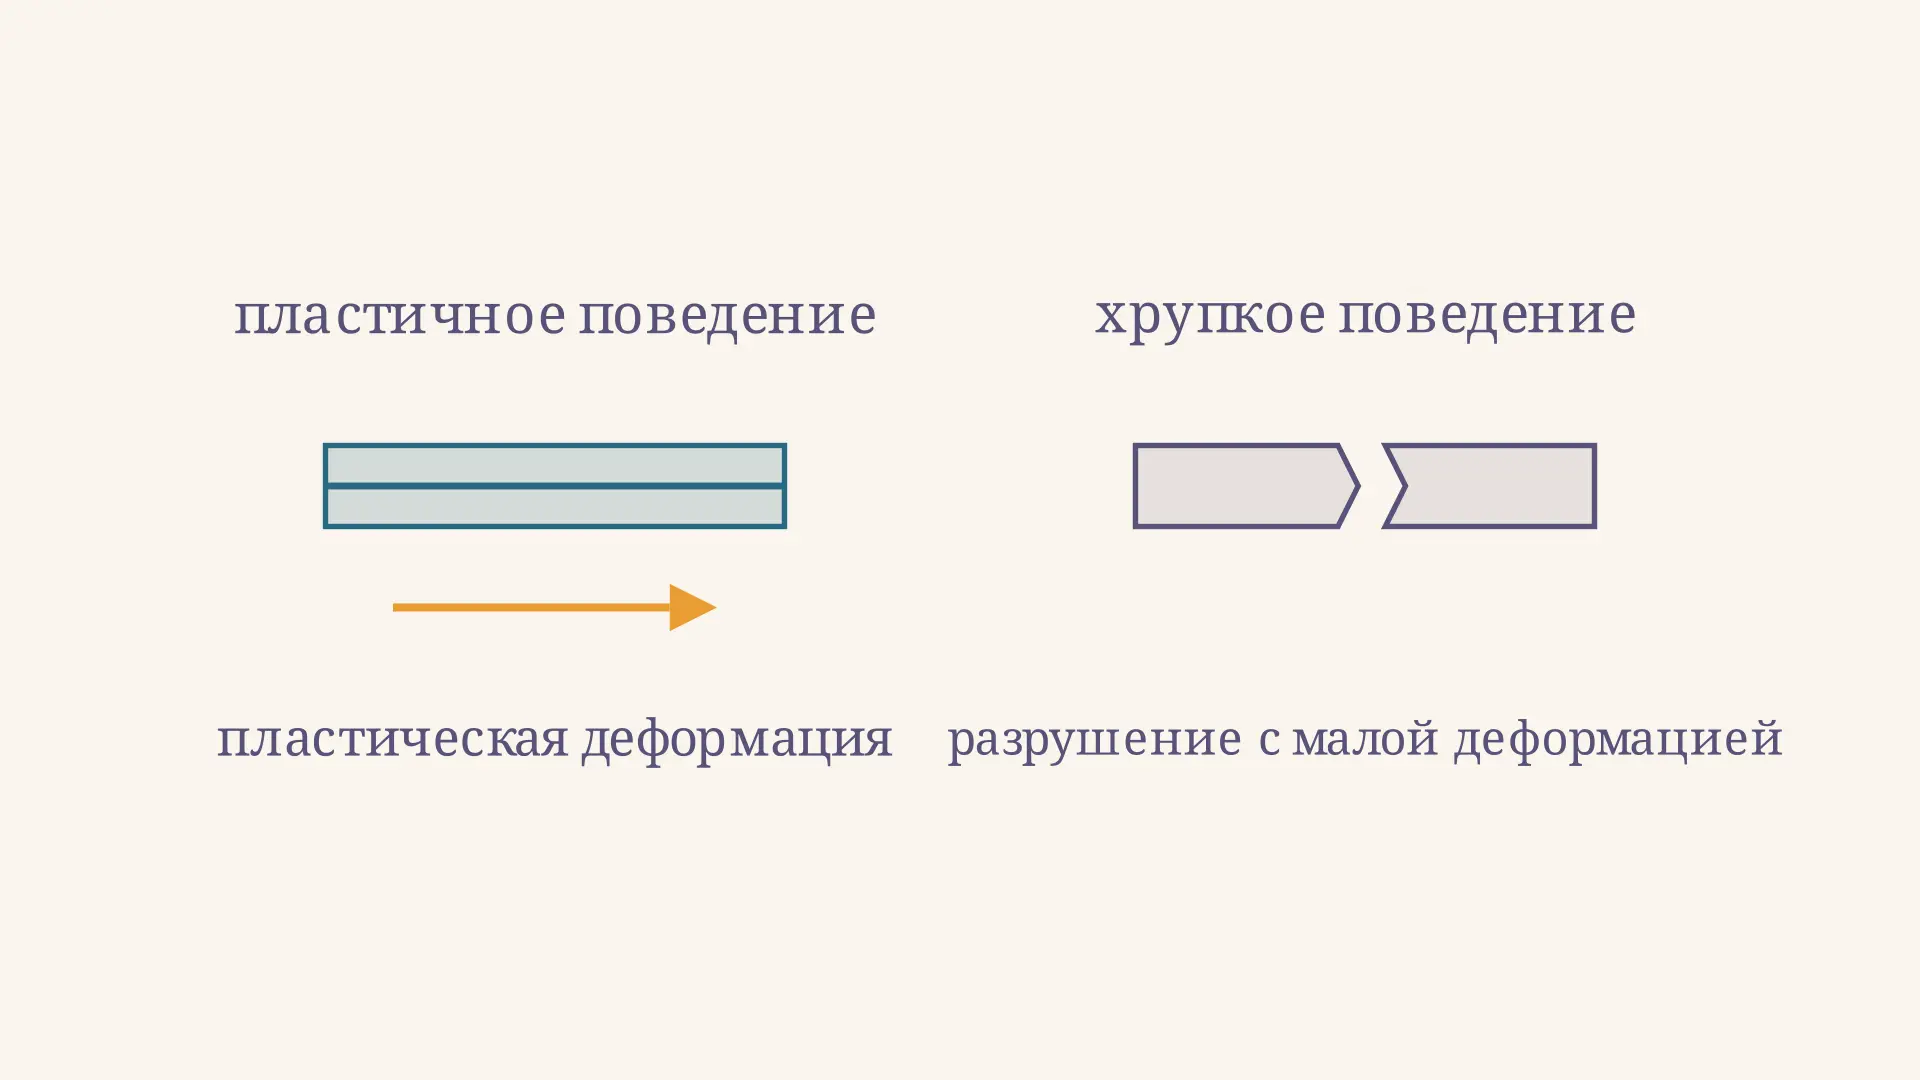
Пластичные и хрупкие материалы: различия и примеры
Пластичные и хрупкие материалы различаются деформацией до разрушения. Разбираем диаграмму растяжения, остаточное удлинение, примеры и влияние условий испытания.